-
简体中文
- sc@bquq.cn
连续模与级进模是同一类模具的两种叫法:材料以条料形式连续送进,在多个工位上依次完成冲孔、成型、拉伸、切断,最后一个工位落料,一步出成品。适合大批量(>5 万件)、形状复杂的中小冲压件。
什么是连续模和级进模 是采购与工程选型中的高频问题。本文给出可直接用于设计与采购决策的技术口径、典型参数范围与常见误区,供工程师与采购人员参考。
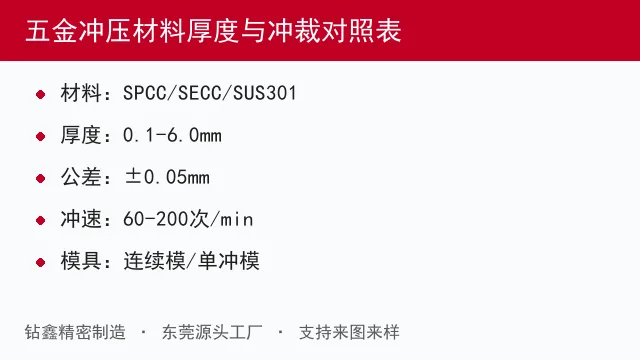
条料(卷料经开卷矫平后)由送料机按固定步距送进,模具上排列着若干工位,每冲压一次,各工位同时对条料的不同位置进行加工:第一工位冲导正孔,第二工位冲型孔,第三工位成型,第四工位弯曲,最后工位切断落料。条料上保留的载体(搭边)保证零件在冲完前始终连在一起。一次冲程出一个成品,冲速可达每分钟 60-300 次,效率远高于单工序模。
单冲模(简单模):一个工位一道工序,冲完需人工转移到下一副模具,效率低但模具便宜(3000-15000 元),适合小批量与试产。复合模:一副模具一个工位同时完成多道工序(如落料 + 冲孔),精度高(同轴度好)但结构复杂。连续模:多工位顺序完成,效率最高、自动化程度最高。选择逻辑:小批量用单冲模,精度要求极高的用复合模,大批量复杂件用连续模。
连续模造价:简单 15000-50000 元,中等 50000-150000 元,复杂(带多向滑块、攻牙、铆接)150000-500000 元。模具寿命取决于材料与维护:普通碳钢冲压(SPCC)模具寿命可达 100-500 万冲次;不锈钢冲压因加工硬化强,模具寿命约 50-200 万冲次;硅钢片、高强钢冲压对模具磨损更大。刃口需定期研磨,一般每 5-20 万冲次研磨一次。
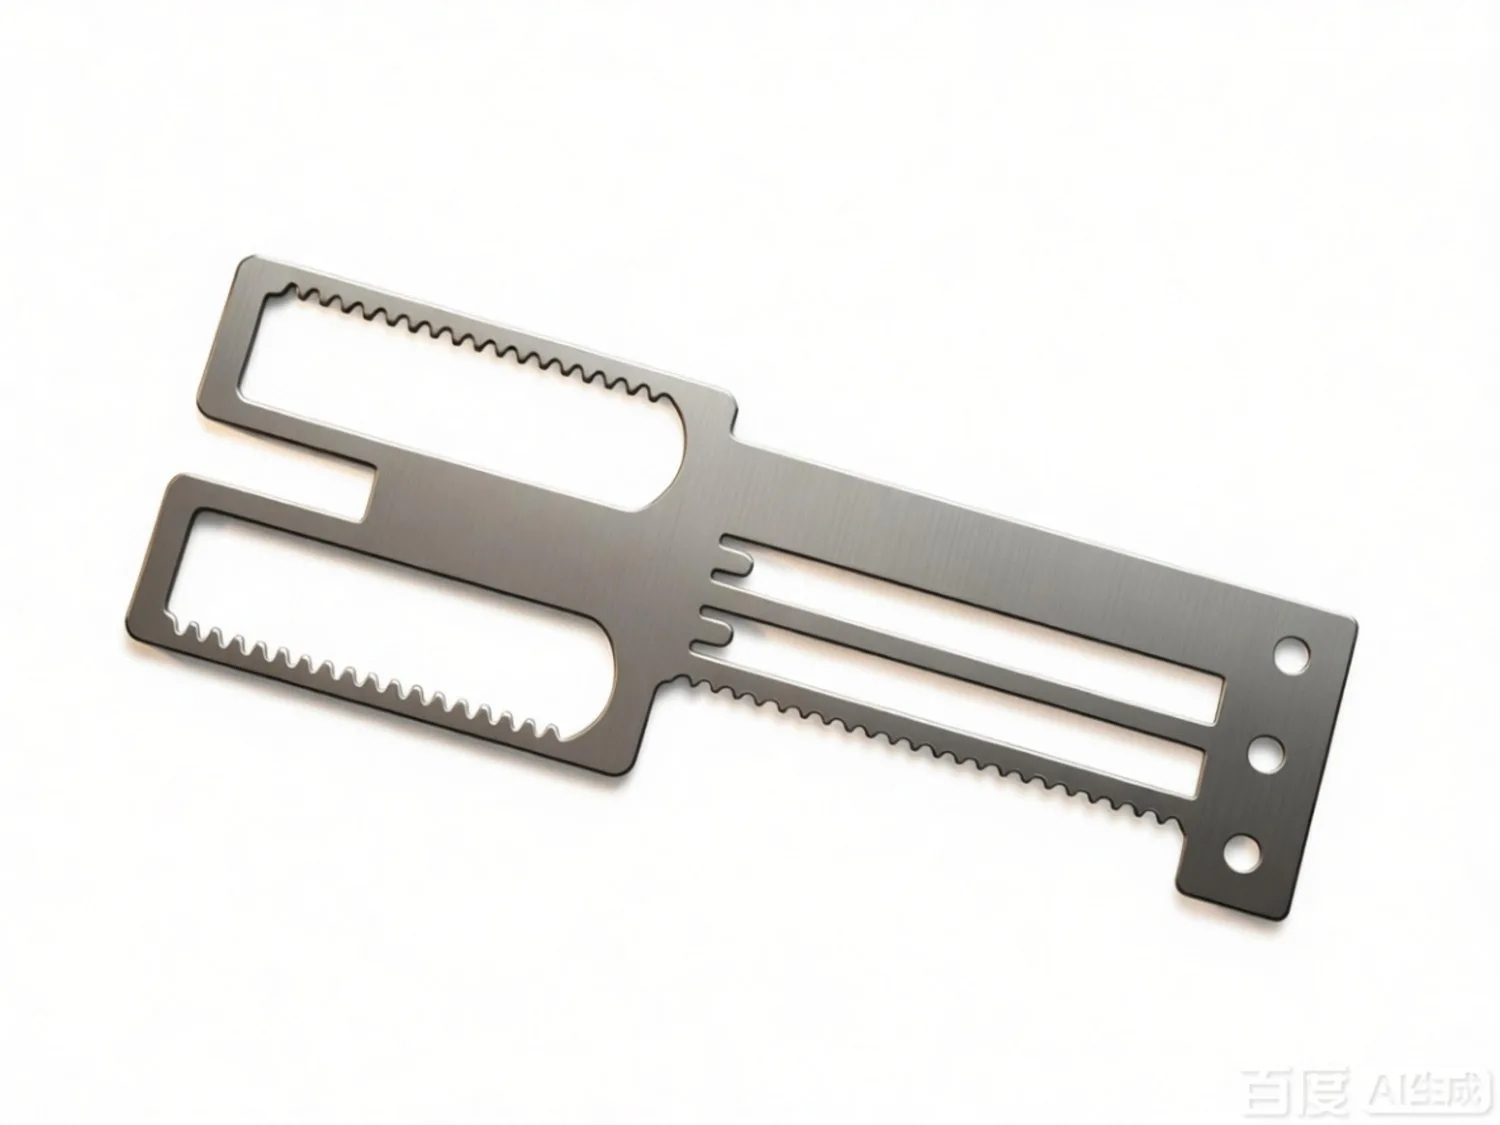
适合:年用量 5 万件以上、形状复杂(多孔、多折弯、带攻牙)、尺寸精度要求一致、需要自动化生产的中小零件(连接器端子、屏蔽罩、弹片、支架)。不适合:超小批量(模具费摊不下来)、超大件(超过压力机台面)、深拉伸件(需中间退火,连续模无法处理)、材料昂贵且排样废料率高的件。
一、模具寿命多少冲次、谁承担寿命内维护费用;二、模具产权归谁、能否转厂;三、刃口研磨周期与费用;四、材料利用率(排样废料率)是多少,这直接影响单价;五、换型(换料厚或换材质)是否需重新开模。
工程上基本是同一概念的不同叫法,都指多工位顺序冲压的模具。严格说级进模更强调工位间的定位精度与导正系统。
经验值:模具费 ÷ (单冲模单件差价)≈ 盈亏平衡点,通常 3-8 万件以上开连续模才划算,具体按零件复杂程度算。
因为多工位累积误差需要逐工位调整导正、步距、成型高度,通常需要 2-5 次试模。试模成本一般已包含在模具费中。
可以做浅拉伸(拉伸深度 ≤ 直径的 0.5 倍)。深拉伸需要中间退火与多次拉伸,无法在连续模上完成,需用传递模或多工位压力机。
两种模式:客户买断(模具归你可转厂)或工厂承担但约定最低采购量/有效期。务必写进合同,口头承诺无效。
以上为东莞市钻鑫塑胶五金有限公司技术部整理,具体选材与公差需结合您的零件结构、批量与使用环境评估,欢迎提供图纸获取针对性建议。
本文技术口径与参数依据以下公开发布的标准与规范:GB/T 1804-2000《一般公差 未注公差的线性和角度尺寸的公差》、GB/T 1184《形状和位置公差 未注公差值》、GB/T 1239《圆柱螺旋弹簧》、GB/T 13237《优质碳素结构钢冷轧薄钢板》、GB/T 10125《人造气氛腐蚀试验 盐雾试验》、GB/T 6461《金属基体上金属和其他无机覆盖层 经腐蚀试验后的试样和试件的评级》、ISO 2768-1《一般公差》、ISO 9227《盐雾试验》、ASTM B117《盐雾试验标准操作规程》、JIS G 3141《冷轧碳素钢板及钢带》、JIS G 3313《电镀锌钢板及钢带》、RoHS 2.0(2011/65/EU)、REACH(EC 1907/2006)。文中价格与交期为珠三角地区市场参考区间,非承诺值,实际以图纸评估与合同为准。