-
简体中文
- sc@bquq.cn
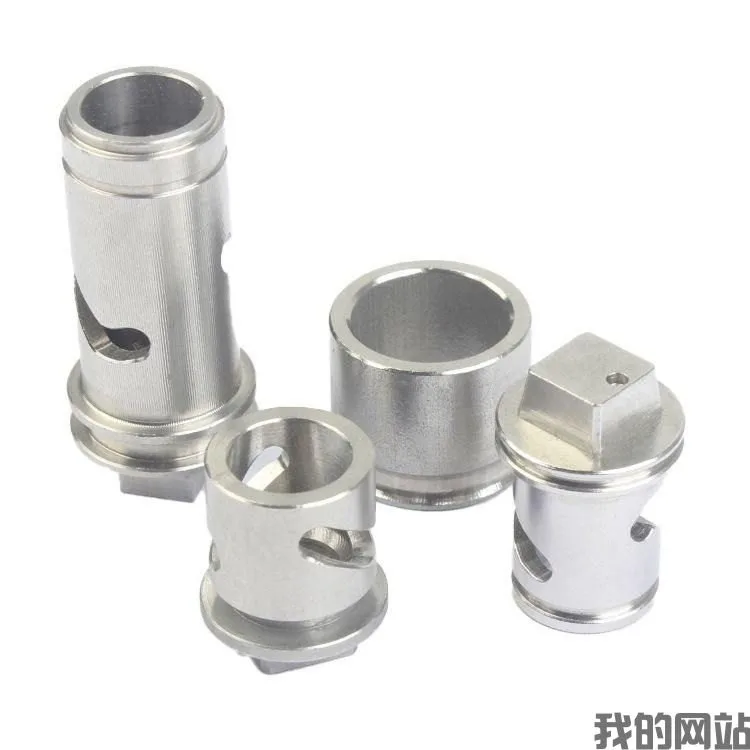
走心机(瑞士型纵切自动车床)是材料轴向进给、刀具径向固定的数控车床,适合加工细长轴类零件(长径比 >5)与小型精密件,公差可达 ±0.005mm,一次装夹完成车铣钻攻复合加工。
什么是走心机加工 是采购与工程选型中的高频问题。本文给出可直接用于设计与采购决策的技术口径、典型参数范围与常见误区,供工程师与采购人员参考。
普通数控车床(走刀机):工件由卡盘夹持旋转,刀具沿轴向与径向移动进给,工件悬伸长度受刚性限制,细长件易振刀。走心机(走心式纵切车床):工件由主轴夹持并沿轴向(Z 向)送进,刀具固定在导套附近做径向切削。切削点始终靠近导套支撑位置,刚性极好,因此可加工长径比 10 甚至 20 以上的细长件。这是两者最本质的区别:工件动还是刀具动。
加工直径:通常 φ1mm-φ32mm(主流机型 φ20mm 以内),部分机型可达 φ42mm。加工长度:单次送料可达 200-300mm,配长料棒料机可连续自动送料。精度:尺寸公差 ±0.005mm 至 ±0.01mm,圆度 ≤0.003mm,表面粗糙度 Ra0.4-Ra0.8(无需二次抛光)。效率:单件节拍通常 10-60 秒,可 24 小时无人值守连续运行。
一、细长轴类:销轴、导柱、探针、顶针、微型轴;二、精密小件:电子接插件、连接器针脚、螺钉、微型螺柱;三、医疗件:骨钉、牙科种植体、手术器械零件;四、钟表与光学件:齿轮轴、微型螺纹件;五、汽车与航空航天:喷油嘴零件、传感器壳体。共同特征:直径小、长度大、精度高、批量大(通常 1000 件以上)。
现代走心机标配多轴多刀:主轴 + 副主轴(背轴)可实现正面与背面加工,一次装夹完成零件两端全部特征,避免二次装夹的同轴度误差。还配备动力刀座(径向/轴向),可做铣扁、铣槽、钻孔、攻牙、偏心加工、滚花、雕刻等。高端机型有 Y 轴与 B 轴,可实现五轴联动的复杂轮廓加工,真正实现一次装夹全工序完成。
走心机加工单价通常高于普通数控车(设备与编程成本高),但省去了二次装夹与多工序流转,综合成本在细长精密件上反而更低。选型判断:长径比 >5 或公差要求 ±0.01mm 以内的小件 → 走心机;短粗件、大盘类件 → 普通数控车或加工中心更经济。批量 <500 件时,走心机的编程与调试成本摊不下来,性价比不高。
主流机型最大棒料直径 φ20mm-φ32mm,少数机型到 φ42mm。超过这个尺寸需用普通数控车或车铣复合。
走心机以细长轴类小件为主(棒料连续送料);车铣复合以中大型复杂件为主(铣削能力强、带刀库)。两者定位不同,部分高端机型功能有交叉。
因为切削点始终靠近导套支撑,工件悬伸极短、刚性好,避免了细长件振刀与让刀问题,这是普通车床做不到的。
常规可稳定做到 ±0.01mm,精加工可达 ±0.005mm。表面粗糙度 Ra0.4-Ra0.8,一般无需二次加工。
不太适合。编程调试时间长(1-4 小时),批量小于 500 件时单件摊销成本高,建议用普通数控车。
以上为东莞市钻鑫塑胶五金有限公司技术部整理,具体选材与公差需结合您的零件结构、批量与使用环境评估,欢迎提供图纸获取针对性建议。
本文技术口径与参数依据以下公开发布的标准与规范:GB/T 1804-2000《一般公差 未注公差的线性和角度尺寸的公差》、GB/T 1184《形状和位置公差 未注公差值》、GB/T 1239《圆柱螺旋弹簧》、GB/T 13237《优质碳素结构钢冷轧薄钢板》、GB/T 10125《人造气氛腐蚀试验 盐雾试验》、GB/T 6461《金属基体上金属和其他无机覆盖层 经腐蚀试验后的试样和试件的评级》、ISO 2768-1《一般公差》、ISO 9227《盐雾试验》、ASTM B117《盐雾试验标准操作规程》、JIS G 3141《冷轧碳素钢板及钢带》、JIS G 3313《电镀锌钢板及钢带》、RoHS 2.0(2011/65/EU)、REACH(EC 1907/2006)。文中价格与交期为珠三角地区市场参考区间,非承诺值,实际以图纸评估与合同为准。