-
简体中文
- sc@bquq.cn
来自中国东莞的20年CNC加工供应商,金属冲压加工商,弹簧,金属散热片,提供精密零件制造、自动化生产与供应链管理服务。选择我们能提供高精密的产品

要点速览 ER夹头仍然是默认的刀具夹持系统,因为它们在夹持旋转刀具方面提供了最佳的成本性能比,跳动精度可达0.005至0.015毫米,且夹持范围灵活性是硬质刀柄无法比拟的 ER夹头仍然是默认的刀具夹持系统,

要点速览 ER筒夹在走心式车床和自动车床中的作用日益增强,这得益于其卓越的跳动精度、刀具夹持刚性和快速更换的多功能性,使其成为高精度、大批量加工领域的行业标准 ER筒夹在走心式车床和自动车床中的作用日益增强,

要点速览 对于75%转速低于10,000RPM的CNC加工中心来说,BT40刀柄在2026年仍是首选,因为它在刚性、换刀速度和主轴单孔成本之间取得了最佳平衡 对于75%转速低于10,

要点速览 2026年自动车床夹头需求增长的主要驱动力是全球电动汽车(EV)动力总成生产的加速、精密零部件制造的回流,以及需要更严格公差刀具的高速、
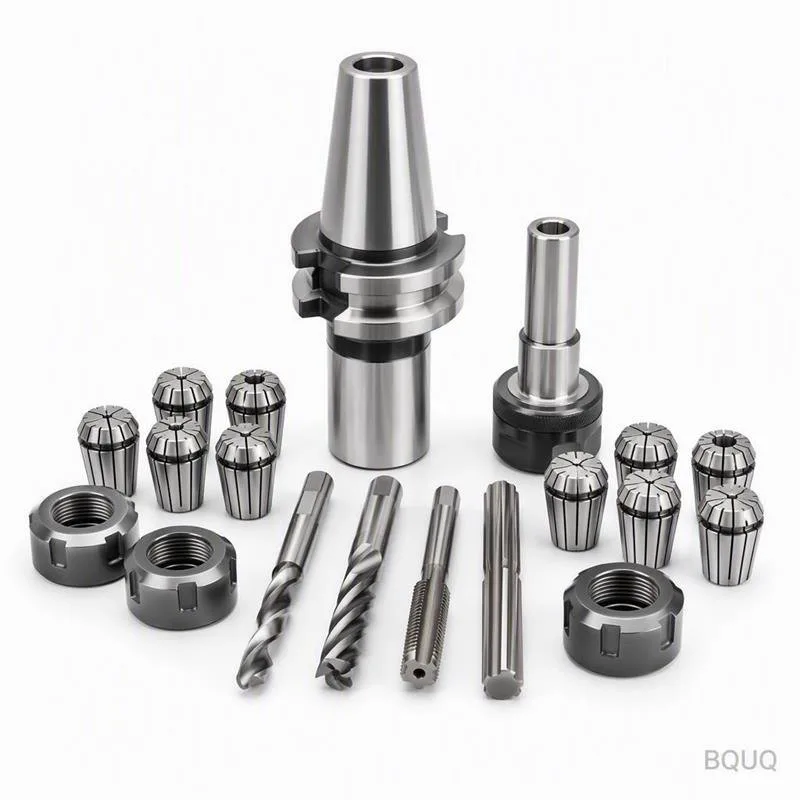
要点速览 圆孔夹头是精密工件夹持部件,直接决定自动车床生产的同心度、重复精度和循环时间 圆孔夹头是精密工件夹持部件,直接决定自动车床生产的同心度、重复精度和循环时间。
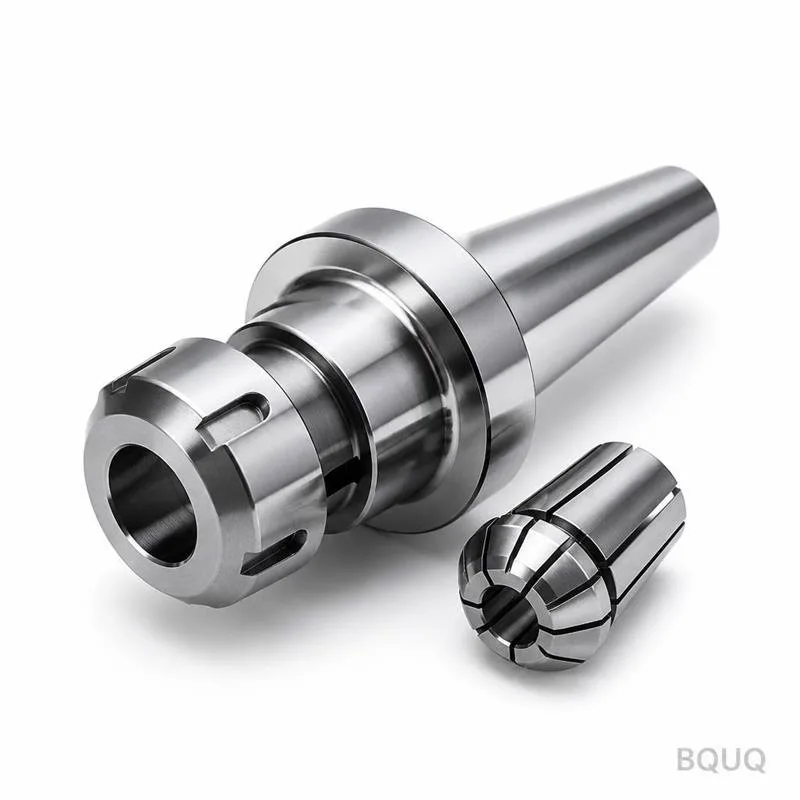
要点速览 完整的ER筒夹套装现已成为精密加工操作的标准采购策略,因为其总拥有成本低于单独购买筒夹,而且所有尺寸的即时可用性消除了代价高昂的停机时间 完整的ER筒夹套装现已成为精密加工操作的标准采购策略,因为其总拥有成本低于单独购买筒夹,而且...
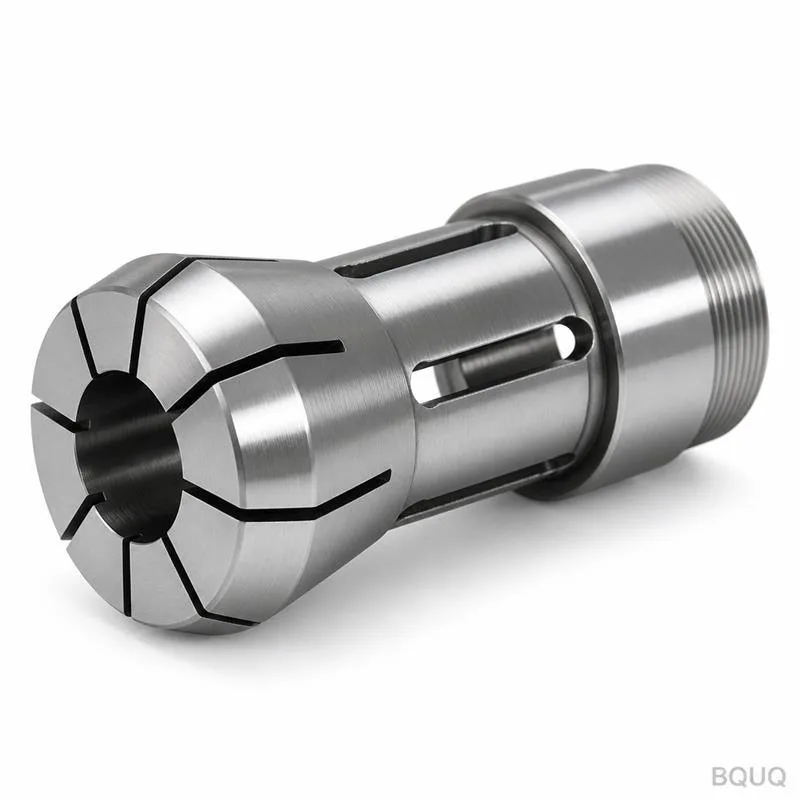
要点速览 直接回答是:经过淬火处理、硬度达到58–62HRC的夹头,与未淬火(渗碳或未处理)夹头相比,刀具寿命可延长20–35%,主要归因于其更优异的弹性回复性能和更少的工作滑移 直接回答是:经过淬火处理、
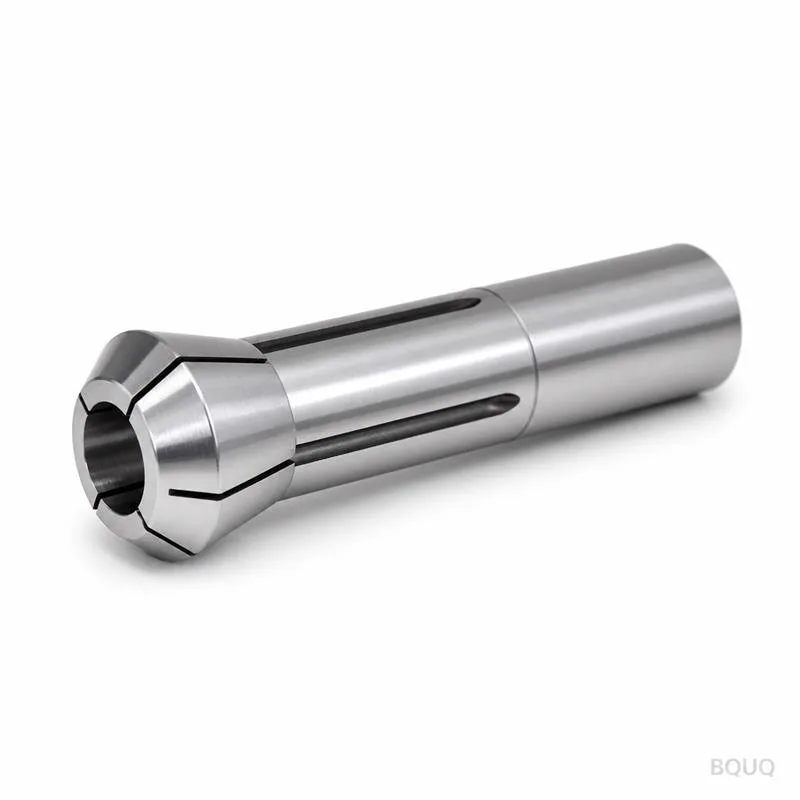
要点速览 直接的回答是,由于现代高速加工(HSM)以及航空航天和医疗领域对严格公差的要求,商店正在更密切地跟踪ER弹簧夹头的跳动量,可接受的跳动阈值已从传统的0.005毫米降至0.00 直接的回答是,
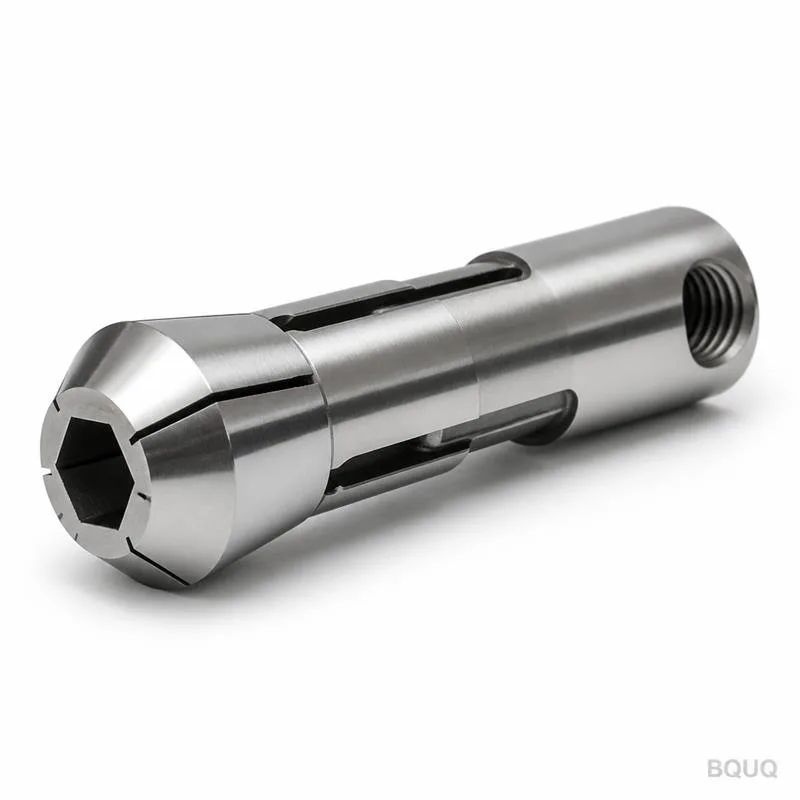
要点速览 CAT40和CAT50刀柄因其在成本、刚性和拉钉兼容性之间的平衡,仍然是通用CNC加工中的主导选择,但BT和HSK系统在高速和高精度应用中具有特定优势 CAT40和CAT50刀柄因其在成本、
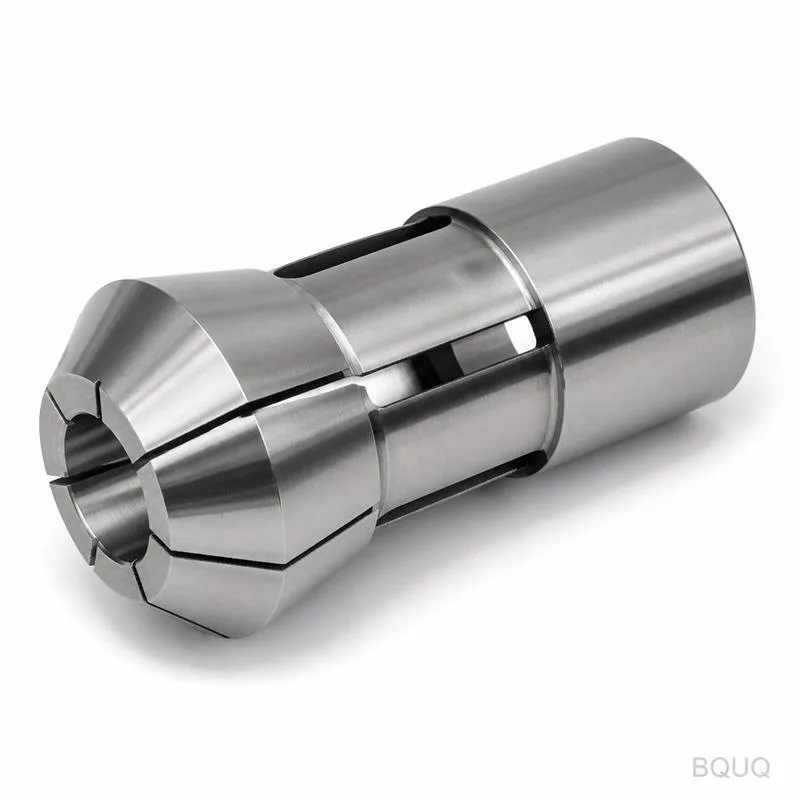
要点速览 对于直径小于32毫米的小型零件加工,瑞士夹头提供了显著的精度优势,能够稳定保持0.005毫米(0.0002英寸)的公差,而标准R8或5C夹头的典型公差为0.013毫米(0 对于直径小于32毫米的小型零件加工,
