BT30、BT40与BT50刀柄,2026年谁更胜一筹?
要点速览 对于75%转速低于10,000RPM的CNC加工中心来说,BT40刀柄在2026年仍是首选,因为它在刚性、换刀速度和主轴单孔成本之间取得了最佳平衡 对于75%转速低于10,
要点速览 对于75%转速低于10,000RPM的CNC加工中心来说,BT40刀柄在2026年仍是首选,因为它在刚性、换刀速度和主轴单孔成本之间取得了最佳平衡 对于75%转速低于10,
要点速览 CAT40和CAT50刀柄因其在成本、刚性和拉钉兼容性之间的平衡,仍然是通用CNC加工中的主导选择,但BT和HSK系统在高速和高精度应用中具有特定优势 CAT40和CAT50刀柄因其在成本、
要点速览 直接答案是:刀柄精度决定了主轴与刀具接口的几何真实性,而在现代高速加工要求公差低于5微米的背景下,一个不合格的刀柄在刀具接触工件之前就会引入跳动和振动,
要点速览 钻夹头卡盘通过将刀具更换时间缩短多达70%,并将进给率提高15-30%(与传统扳手卡盘相比),同时保持0.005毫米至0.015毫米的跳动精度,
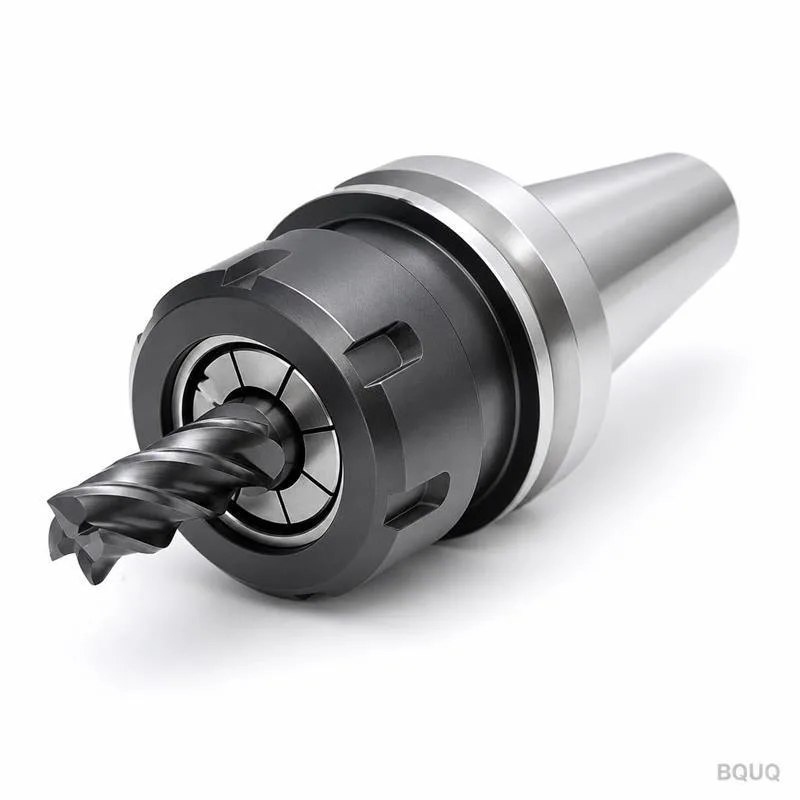
要点速览 端铣刀弹簧夹头刀柄是一种高精度刀具夹持装置,它利用带有锥度和开槽的套筒(即夹头)通过径向夹紧力夹持刀具柄部,在刀尖处可实现0.003毫米至0.005毫米的跳动精度 端铣刀弹簧夹头刀柄是一种高精度刀具夹持装置,
要点速览 ISO刀柄,遵循ISO7388/ISO30/40/50等标准,至今仍是CNC加工领域的全球主力,因为它们在刚性、重复定位精度和成本效益之间提供了独特的平衡,
要点速览 HSK刀柄因其空心锥柄设计,在高速加工中的市场份额不断扩大 HSK刀柄因其空心锥柄设计,在高速加工中的市场份额不断扩大。
要点速览 在模具加工领域,从BT(英制锥柄)刀柄向HSK(空心短锥柄)刀柄的转变,是由对更高主轴转速、更优刚性和更严格表面光洁度公差的需求驱动的,
要点速览 SK刀柄,依据DIN69893标准定义,服务于欧洲CNC加工标准,其空心锥柄(HSK)接口相比传统陡锥(BT/CAT)系统,提供了卓越的刚性、
要点速览 直接的答案是,高锁紧力ER弹簧夹头正在重型切削中取代标准型夹头,因为它们提供高达300%更高的夹紧扭矩和50%更大的径向刚性,消除了标准ER夹头在高材料去除率下常见的刀具拉出 直接的答案是,