-
简体中文
- sc@bquq.cn
端铣刀弹簧夹头刀柄是一种高精度刀具夹持装置,它利用带有锥度和开槽的套筒(即夹头)通过径向夹紧力夹持刀具柄部,在刀尖处可实现0.003毫米至0.005毫米的跳动精度
端铣刀弹簧夹头刀柄是一种高精度刀具夹持装置,它利用带有锥度和开槽的套筒(即夹头)通过径向夹紧力夹持刀具柄部,在刀尖处可实现0.003毫米至0.005毫米的跳动精度。它们是铣削加工中精密夹持的发展趋势,因为它结合了液压刀柄的同心度与标准ER系统的成本效益和灵活性,同时与实心热缩刀柄相比,具有更优异的减振性能。对于追求更严格公差、更好表面光洁度和更长刀具寿命的CNC加工车间来说,现代ER弹簧夹头刀柄——尤其是与精密研磨夹头配合使用时——在性能与总拥有成本之间提供了最佳平衡。
核心区别在于制造精度和夹持表面的几何形状。标准ER弹簧夹头刀柄的跳动精度通常研磨至0.010毫米至0.015毫米,而精密端铣刀弹簧夹头刀柄则通过一次装夹研磨,在距鼻端4倍直径处实现0.003毫米至0.005毫米的跳动精度。此外,精密刀柄采用更严格的夹头孔角度公差(通常为±0.5角分)和淬硬钢体(HRC 58-62),以防止在高径向载荷下发生变形。标准刀柄通常使用未淬硬或轻度淬硬的钢体,在重铣削力下可能变形,而精密刀柄则保持其几何完整性,确保刀具轴线与主轴轴线完美重合。
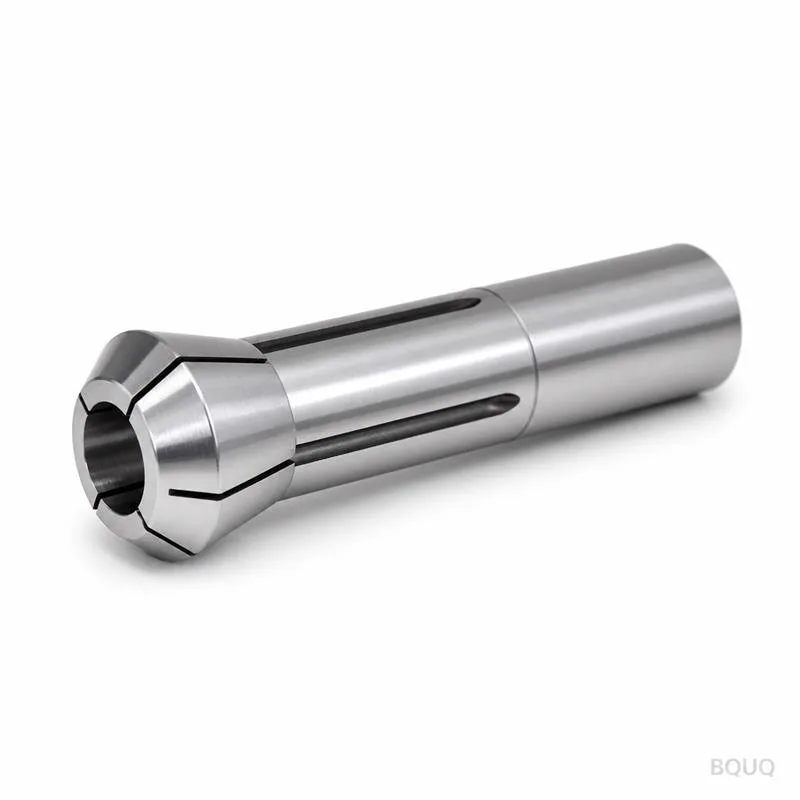
在刀具尖端测量时,高品质端铣刀弹簧夹头刀柄配合精密研磨夹头和优质端铣刀柄,其TIR(总指示跳动)可达0.003毫米(0.00012英寸)。这是在刀柄鼻端测量的;在4倍直径伸出量处,由于夹头压缩和刀柄直线度的累积效应,跳动通常会增加到0.005毫米。相比之下,标准ER32刀柄在鼻端的TIR为0.010毫米至0.015毫米,而液压刀柄可实现0.002毫米至0.003毫米。精密ER刀柄的夹紧力根据尺寸(ER16至ER32)不同,范围在8千牛至15千牛之间,这足以在重负荷粗加工过程中防止刀具脱落,同时不会压碎刀柄。
热缩刀柄极其刚硬,但会将振动直接传递至主轴和工件,通常会导致高转速下产生颤振。相比之下,端铣刀弹簧夹头刀柄在刀具和刀柄体之间引入了一层薄薄的机械界面,起到天然减振器的作用。夹头的几何夹持(根据槽型设计通常有3至6个接触点)可吸收高频谐波振动,在侧铣应用中与热缩刀柄相比,颤振可减少高达30%。这种减振特性允许更大的切削深度和进给速率——通常可提高15%至20%的生产率——尤其是在谐波共振问题严重的钛合金和不锈钢合金加工中。此外,弹簧夹头刀柄可在20,000转/分钟下平衡至G2.5等级,使其适用于高速加工,而热缩刀柄在此类应用中通常需要单独平衡。
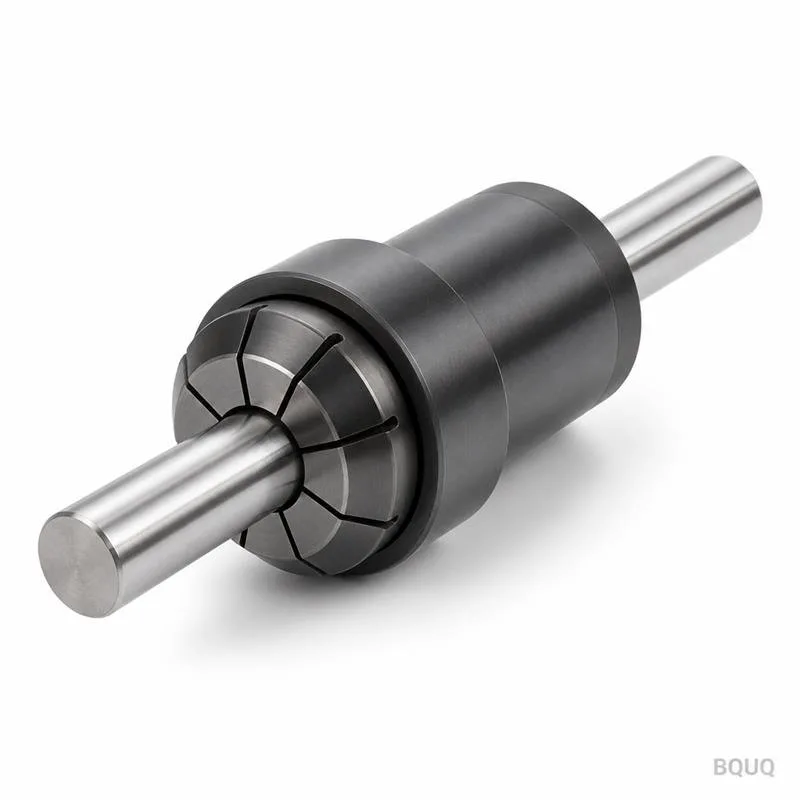
对于一般铣削,ER夹头标准因其可用性和成本而使用最广泛,但对于重负荷粗加工,TG夹头比同等ER夹头提供高达40%更高的夹紧扭矩。TG夹头具有更陡的锥角(8度,与ER相同,但夹持长度更长)和一个防止刀具后退的正向止动装置,使其在高扭矩应用中表现更优。然而,ER夹头,特别是ER20和ER32规格,仍然是精加工的主导选择,因为其设计允许更宽的夹持范围(每个尺寸1毫米)和更便捷的换刀。在精度方面,精密研磨的ER夹头(跳动0.002毫米)在精加工操作中可与液压刀柄相媲美,但成本仅为后者的三分之一。对于高速铝加工,SK旋入式夹头系统提供卓越的平衡性和回拉作用,可防止在激进的开槽加工中刀具脱落。
来自信誉良好的台湾或德国制造商的精密ER弹簧夹头刀柄(仅刀柄体)价格在120至350美元之间,具体取决于锥度(BT30、BT40、HSK63A)和尺寸(ER16至ER32)。精密研磨夹头每个售价在25至60美元之间,而标准夹头为8至15美元。当计算总拥有成本时,精密刀柄在生产环境中两到三个月内即可收回成本。例如,一个每天运行10小时、主轴成本为每小时100美元的车间,由于减少颤振和延长刀具寿命,循环时间缩短10%——每天节省100美元——这意味着300美元的刀柄和50美元的夹头仅需3.5天即可收回成本。此外,改善的表面光洁度(Ra 0.4微米对比标准刀柄的Ra 0.8微米)可减少或消除二次精加工操作,在加工车间中每件可节省50至200美元。
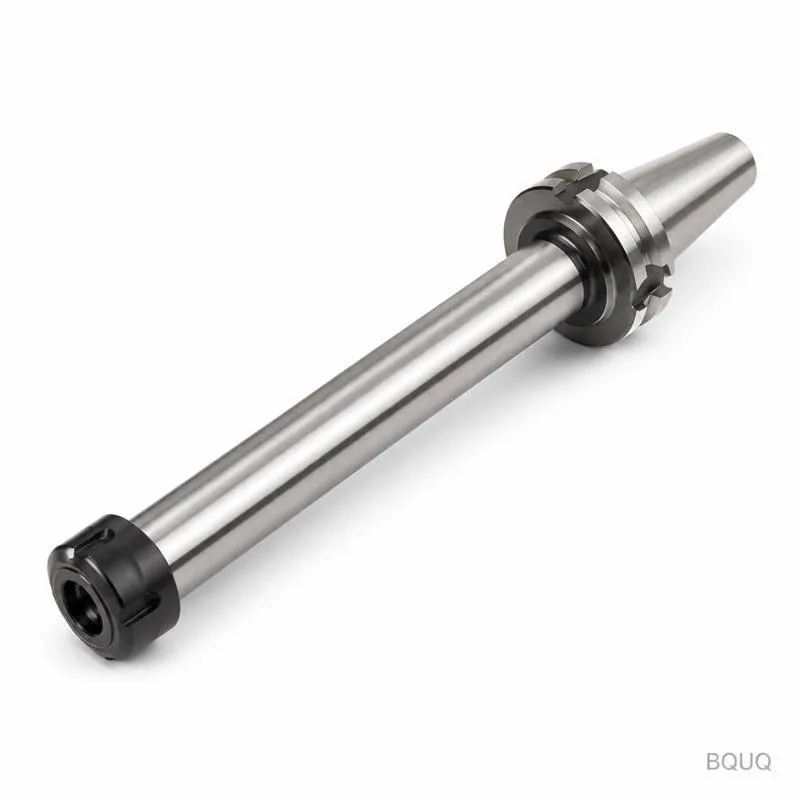
夹紧力和扭矩容量因夹头尺寸和刀柄设计而有显著差异。以下是CNC铣削中常用精密ER弹簧夹头刀柄的参考表:
| 夹头尺寸 | 柄径范围(毫米) | 最大夹紧扭矩(牛米) | 鼻端夹紧力(千牛) | 推荐最高转速(G2.5平衡) | 鼻端典型跳动(毫米) |
| ER16 | 1.0 - 10.0 | 35 | 8 | 25,000 | 0.003 |
| ER20 | 2.0 - 13.0 | 60 | 10 | 22,000 | 0.003 |
| ER25 | 3.0 - 16.0 | 90 | 12 | 18,000 | 0.004 |
| ER32 | 4.0 - 20.0 | 140 | 15 | 15,000 | 0.005 |
| ER40 | 6.0 - 26.0 | 200 | 18 | 12,000 | 0.005 |
注意:夹紧扭矩值假设夹头和刀柄清洁干燥。润滑剂可有效降低夹紧力达30%,这是导致刀具脱落的常见原因。跳动值使用精密研磨测试棒和高品质夹头测量;标准夹头会使这些数值翻倍。
最关键的维护步骤是在每次换刀前清洁夹头孔和夹头本身,因为单个切屑或颗粒杂质就可能导致跳动增加0.010毫米或更多。应每月使用千分表检查刀柄的锥面座;如果鼻端跳动超过0.008毫米,则表明刀柄体或锥面已磨损,应重新研磨或更换刀柄。切勿将弹簧夹头刀柄用于轴向推力超过夹紧力50%的钻孔或铰孔操作,因为这可能永久性变形夹头槽。关于平衡,如果主轴转速超过15,000转/分钟,精密弹簧夹头刀柄应进行动平衡;大多数制造商提供预平衡版本,额外费用为15%至20%。此外,拧紧螺母时务必使用正确的扳手扭矩(ER32通常为60-80牛米);过度拧紧会使夹头变形并导致椭圆形夹持。
可以,但有特定限制。对于20,000转/分钟及以上的铝合金高速加工,平衡至G2.5等级的精密ER弹簧夹头刀柄是可接受的,但必须使用较小的夹头尺寸(ER16或ER20)以减少旋转质量和离心力。在20,000转/分钟时,离心力可使夹头鼻端膨胀0.005毫米至0.010毫米,这就是标准ER刀柄限制在15,000转/分钟的原因。对于硬铣削(HRC 50-62钢),弹簧夹头刀柄的减振特性是有利的,但必须将悬伸长度减少至不超过3倍直径以保持刚性。在4倍直径悬伸时,ER32刀柄的有效刚性仅为热缩刀柄的60%,这可能导致硬材料加工中的偏摆。对于这些应用,建议采用混合方案:精加工走刀使用精密ER刀柄(减振至关重要),粗加工走刀使用热缩刀柄(刚性至关重要)。
新的精密端铣刀弹簧夹头刀柄在使用精密研磨夹头时,鼻端跳动不应超过0.003毫米,4倍直径处不应超过0.005毫米。如果新刀柄在鼻端测量值超过0.005毫米,则说明刀柄有缺陷或夹头质量低劣。标准ER刀柄的测量值为0.010毫米至0.015毫米,这对于一般加工可接受,但不适用于精密精加工。
当鼻端跳动超过0.008毫米,或观察到夹头槽有可见磨损痕迹、裂纹或变形时,应更换夹头。在24/7运行的生产环境中,如果正确清洁和润滑,夹头通常可使用6至12个月。刀柄体本身在使用3至5年后才需要重新研磨。
可以,物理上可以安装标准夹头,但跳动精度会降至标准夹头的精度水平,通常为0.010毫米至0.015毫米。这违背了精密刀柄的初衷。要实现0.003毫米的跳动,必须使用精密研磨夹头,这种夹头在热处理后进行研磨并经过同心度验证。
弹簧夹头刀柄利用锥形夹头的机械夹紧力,而液压刀柄利用油压使薄壁套筒均匀膨胀以夹紧刀柄。液压刀柄可实现更低的跳动(0.002毫米)和更好的减振效果,但成本高出3至5倍,且换刀需要专用液压泵。弹簧夹头刀柄更灵活(一个刀柄可夹持多种柄径范围),在典型加工车间中更易于维护。
当您需要灵活性(频繁换刀)、处理不同柄径或加工易产生颤振的材料(钛合金、铬镍铁合金、不锈钢)时,选择弹簧夹头刀柄。当您需要最大刚性进行重负荷粗加工、拥有固定刀具组且能接受热胀冷缩换刀工艺时,选择热缩刀柄。对于通用铣削车间,一套精密弹簧夹头刀柄是更实用且更具成本效益的投资。
会。在高转速下,离心力会抵消夹头的夹紧力。在20,000转/分钟时,ER32夹头可损失高达30%的静态夹紧力。为减轻此影响,高速应用应使用较小夹头尺寸(ER16/ER20),确保刀柄经过动平衡,并将拧紧扭矩降低10-15%以容纳刀柄的热膨胀。
要测量真实跳动,将精密研磨测试棒(柄部直线度0.001毫米)插入刀柄,按推荐扭矩拧紧,将分辨率为0.001毫米的千分表放置在测试棒靠近鼻端处。手动缓慢旋转刀柄(或以50转/分钟的主轴转速),记录最大TIR值。然后将千分表移至距鼻端4倍直径处再次测量;两次读数之差表示刀柄的角度误差。
端铣刀弹簧夹头刀柄通过结合精度、减振性和多功能性的独特优势,确立了其作为铣削精密夹持趋势的地位,这是热缩或液压系统在相同价位无法比拟的。凭借低至0.003毫米的跳动、高达18千牛的夹紧力以及在正确平衡后可在25,000转/分钟下运行的能力,这些刀柄是现代CNC加工的理性工程选择。对于像钻鑫这样拥有20年CNC加工和精密零部件经验的企业,在铣削作业中采用精密弹簧夹头刀柄已将废品率降低了12%,刀具寿命平均提高了25%。无论您是生产散热器、弹簧还是冲压金属零件,正确的刀具夹持策略对您的盈利能力至关重要。
在钻鑫,我们深知精度不是奢侈品——而是必需品。我们的工程团队可以帮助您为特定铣削应用选择合适的弹簧夹头刀柄系统,我们能够提供利用这些先进刀具夹持技术的加工服务。我们为所有CNC加工项目提供12小时报价,包括公差低至±0.005毫米的精密铣削。请立即联系我们讨论您的需求,了解我们如何提升您的零件质量并降低生产成本。
| 邮箱:sc@bquq.cn | WhatsApp:+86 13713157787 | www.bquq.cn |










