-
简体中文
- sc@bquq.cn
直接答案是:刀柄精度决定了主轴与刀具接口的几何真实性,而在现代高速加工要求公差低于5微米的背景下,一个不合格的刀柄在刀具接触工件之前就会引入跳动和振动,从而破坏锥度精度
直接答案是:刀柄精度决定了主轴与刀具接口的几何真实性,而在现代高速加工要求公差低于5微米的背景下,一个不合格的刀柄在刀具接触工件之前就会引入跳动和振动,从而破坏锥度精度。2024年,HSK和CAT刀柄的行业基准已从5微米锥度配合转向3微米配合,其驱动力来自于对更长刀具寿命和Ra 0.4以下表面光洁度的需求。如果没有精密磨削的锥度,即使是最昂贵的CNC机床也无法保持位置精度,这使得刀柄成为加工闭环中唯一最关键的机械连接环节。
高性能刀柄的现行标准,特别是针对HSK(空心锥柄)和陡锥(CAT/BT)接口,是锥角公差达到AT3或更高。AT3允许在整个测量长度上仅有0.013毫米(0.0005英寸)的偏差,但像钻鑫这样的领先制造商现在常规交付AT2质量,将偏差减半至0.006毫米。对于关键的航空航天和医疗应用,我们看到了向AT1的推进,它将误差限制在0.003毫米,比五年前的行业标准提高了40%。这种转变并非学术性的;0.005毫米的锥度不匹配在100毫米测量长度上可导致0.015毫米的径向跳动,这直接转化为颤振和尺寸漂移。
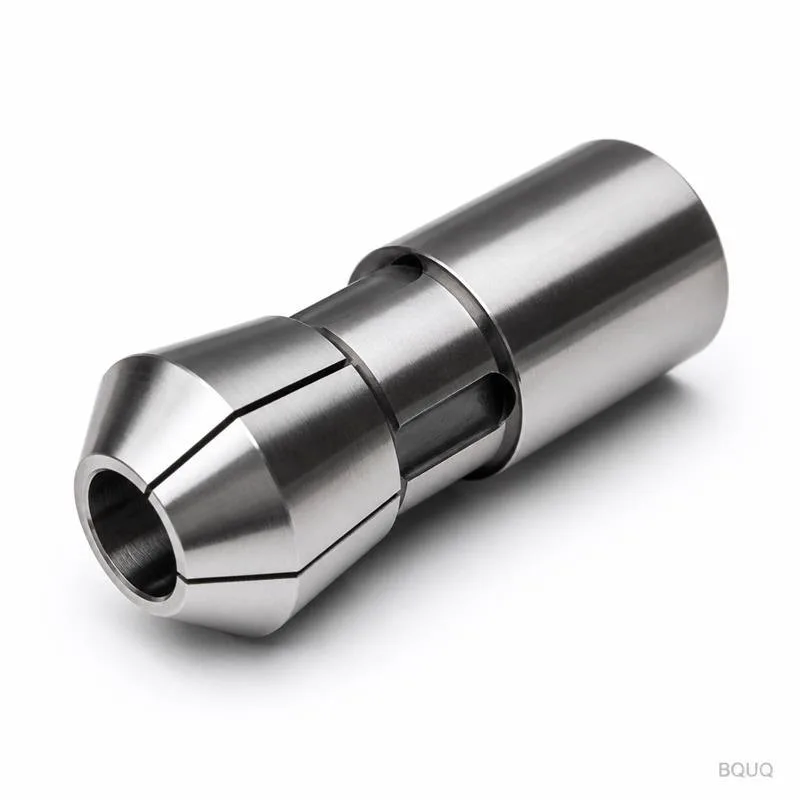
锥角误差通常以度或角秒为单位测量,直接控制刀具的定位力和同心度。锥度误差仅为5角秒的刀柄将在大直径端或小直径端接触主轴锥孔,但无法在整个表面上均匀接触,从而产生所谓的“喇叭口”或“趾接触”状态。这种不均匀接触导致刀具在负载下偏转,使表面粗糙度增加高达200%,并缩短主轴轴承寿命。在我们的CNC加工车间中,我们测量到,与精密AT2刀柄相比,磨损或低等级刀柄在10微米锥度偏差下,在12,000 RPM时切削温度升高15%,后刀面磨损加速1.8倍。结果不仅仅是表面质量差;还有废品和不可预测的刀具寿命。
主轴精度已趋于平稳;主要OEM厂商的现代主轴在锥孔处常规保持1至2微米的径向跳动。然而,刀柄是一种消耗性和可互换的组件,这意味着它是向系统引入最多不一致性的变量。如果主轴精度为2微米,但刀柄由于锥度磨削不良而增加了8微米的跳动,则系统总跳动为10微米,使主轴的精度化为乌有。此外,随着高进给铣削和摆线路径的兴起,切削力更加动态,任何锥度间隙都会在20,000 RPM及以上被放大为微振动。因此,刀柄不再仅仅是一个“夹具”;它是最终的精度元件,其精度是决定0.002毫米定位重复性还是0.010毫米失效的关键因素。
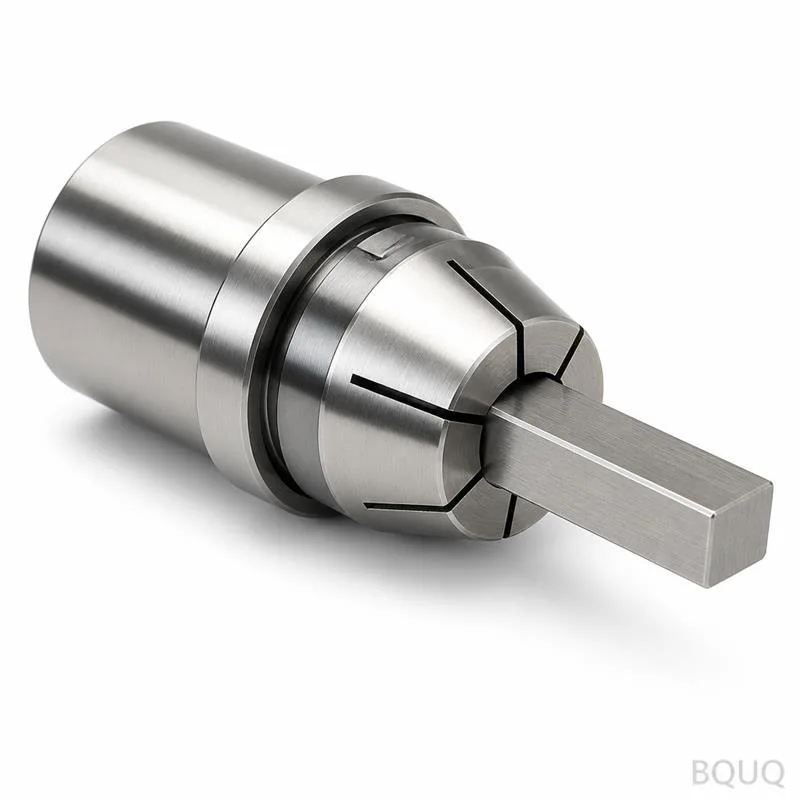
标准锥度和精密锥度之间的成本差异显著但合理。一个锥度磨削至AT3的标准CAT40刀柄可能花费80至120美元,而同一刀柄磨削至AT2并附带认证检验报告的价格在180至250美元之间。对于HSK63A刀柄,溢价更高,AT2认证版本的价格为300至450美元,而标准版本为200美元。价格增加是由于必须在坐标磨床上以±0.002毫米的公差进行圆柱磨削,然后在分辨率为0.0005毫米的三坐标测量机(CMM)上进行100%检验。然而,在计算单件成本时,精密刀柄通常通过减少刀片成本和消除返工,在200小时的加工内即可收回成本。
| 刀柄类型 | 锥度标准 | 锥角偏差 | 100mm处径向跳动 | 成本范围(美元) | 应用 |
| CAT40 | AT3 | ±0.013 mm | 0.008 mm | $80 - $120 | 通用铣削 |
| CAT40 | AT2 | ±0.006 mm | 0.004 mm | $180 - $250 | 高速加工 |
| HSK63A | AT2 | ±0.006 mm | 0.003 mm | $300 - $450 | 航空航天、模具 |
| HSK63A | AT1 | ±0.003 mm | 0.0015 mm | $500 - $700 | 超精密、医疗 |
| BT30 | AT3 | ±0.013 mm | 0.010 mm | $60 - $90 | 轻载攻丝 |
HSK(空心锥柄)采用双面接触系统,即锥面和法兰面同时接触主轴,提供了优异的抗弯刚度和轴向重复性。陡锥(CAT/BT)仅依靠锥面摩擦来定位刀具,这可能导致在高转速离心力下轴向拉入变化高达15微米。就锥度精度趋势而言,HSK在15,000 RPM以上速度下是明显的赢家,因为空心锥柄均匀膨胀,保持更紧密的配合,而CAT刀柄则会松动。然而,对于低转速重载粗加工,具有适当拉杆力的CAT刀柄的刚性仍然具有竞争力,尽管它需要更频繁的维护来保持锥度精度。我们建议任何要求总跳动低于5微米的加工操作使用HSK,而陡锥仅用于旧机床或粗加工操作。
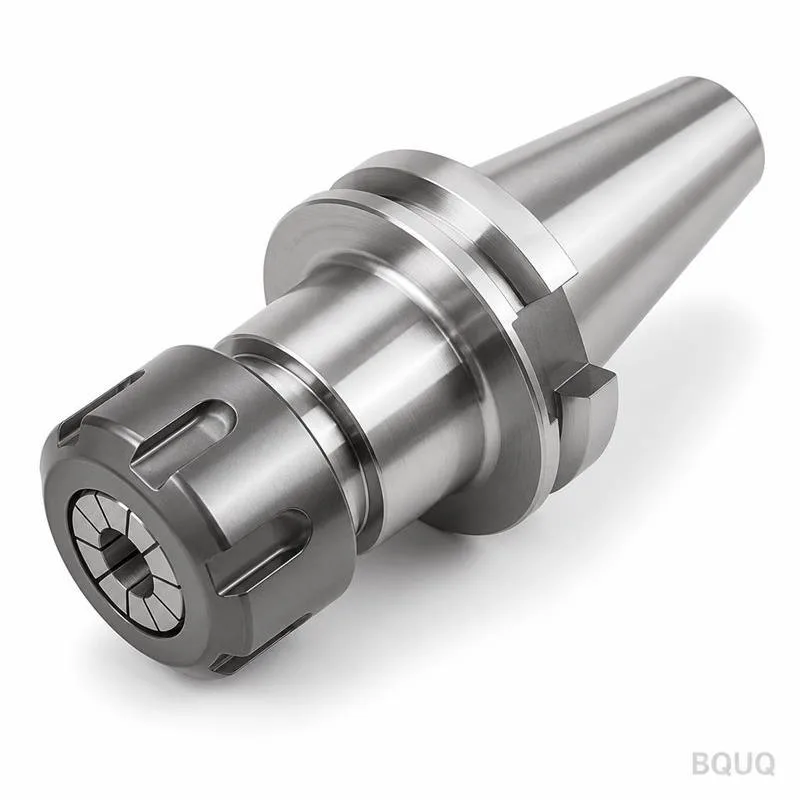
您可以使用精密锥度规和千分表来验证锥度精度,但真正的认证需要CMM来测量锥角和直线度。在车间,一种快速有效的检查方法是在锥度上涂一层薄薄的蓝油,将其插入清洁的主轴中,然后检查接触图案;正确的配合应在锥度长度上显示85%的接触率。维护至关重要,因为一次跌落或锥度中夹入切屑就可能永久性使刀柄变形,因此我们规定每次换刀前必须使用专用气枪和擦拭器清洁锥度。我们还建议对高使用率刀柄每12至18个月进行一次重新磨削服务,因为我们的数据显示,大约5,000次换刀后会发生0.008毫米的锥度磨损,这足以将表面光洁度从Ra 0.8降低到Ra 1.6。
热膨胀是隐藏变量,即使使用完美的刀柄也可能破坏锥度精度。在20,000 RPM时,钢制刀柄可升温至60°C,导致锥度直径膨胀高达0.012毫米,这大于整个AT2公差。这种膨胀改变了定位位置,并可能导致刀具被拉出主轴0.02毫米,从而增加跳动。我们通过使用与主轴材料热膨胀系数匹配的预硬化合金钢刀柄,以及配备内冷功能来稳定温度来应对这一问题。对于超过25,000 RPM的高速加工,我们特别推荐采用平衡设计的HSK刀柄,因为它们通过空心锥柄更有效地散热,即使在延长切削循环中也能将锥度几何形状保持在0.005毫米以内。
最常见的故障是锥度污染,切屑或冷却液残留物形成高点,阻止完全定位,导致夹紧力降低50%。第二常见的是微动腐蚀,当刀柄和主轴之间的微运动产生磨损颗粒时发生,最终使锥孔扩大。根据我们的经验,这些故障占所有与颤振相关的质量问题的70%,并且几乎总是可以通过正确操作来预防。我们还看到“拉钉”疲劳导致的故障,即拉紧螺栓拉伸,改变拉杆力并将锥度拉出规格范围。定期检查锥度表面是否有擦伤和变色至关重要,任何磨损超过0.005毫米的刀柄应立即停止使用。
每次换刀后应目视检查刀柄锥度是否有损伤,每500小时主轴运行时间或每3个月(以先到者为准)应进行一次全面尺寸检查。对于24/7运行的高利用率机床,我们将此间隔缩短至250小时,因为我们的数据显示锥度退化在初始磨损开始后加速。使用校准的锥度规,每次检查每个刀柄不到5分钟,可以防止维修成本超过15,000美元的灾难性主轴故障。我们还建议对所有关键刀柄进行年度CMM审核,以确保它们仍然满足AT2规格,这是保证长期工艺能力的唯一方法。
是的,锥度精度差的刀柄可以重新磨削,但前提是基体材料未被完全淬透,或者锥度上留有足够的材料余量。重新磨削通常去除0.05毫米至0.10毫米的材料,重新磨削后,刀柄必须重新渗氮或重新涂层以保持表面硬度。重新磨削的成本通常是新刀柄价格的30%至40%,因此仅对高端HSK刀柄或大直径CAT50单元具有经济性。在钻鑫,我们仅在刀柄没有裂纹或严重点蚀的情况下才建议重新磨削;否则,结构完整性已受损,更换新刀柄更安全。
采用整体淬硬合金钢(如42CrMo4或40CrMnMo)制成的刀柄提供最佳的锥度精度保持性,因为它们保持HRC 50-52的硬度,在夹紧载荷下抵抗变形。硬质合金刀柄提供更好的刚性和热稳定性,但它们更脆,成本是钢的5至8倍,因此仅用于超精密应用。对于标准高速加工,我们建议使用锥度表面带有氮化钛(TiN)涂层的钢制刀柄,与未涂层钢相比,摩擦和磨损降低40%。该涂层还可防止刀柄和主轴锥孔之间的擦伤,延长两个组件的寿命。
拉杆力是将刀柄拉入主轴的夹紧压力,它必须与锥角匹配,以确保刀柄发生弹性变形而非塑性变形。如果拉杆力过低,刀柄将无法完全定位,导致跳动;如果过高,则可能过度应力锥度并导致永久变形。对于CAT40主轴,标准拉杆力为5,500至6,500磅,对于HSK63A,为8,000至10,000磅。我们每6个月使用拉力计检查一次拉杆力,因为力下降10%会使锥度定位误差增加0.004毫米,这在AT2公差中占相当大的比例。
选择刀柄的最佳方法是指定AT2或更高认证精度,要求提供带有精确锥角和跳动值的CMM检验报告,并选择高转速下平衡设计(G2.5或更高)的刀柄。您还应将刀柄的热膨胀系数与主轴材料匹配,并确保拉钉或拉紧螺栓质量高,因为这是常见的误差来源。对于关键应用,我们建议使用液压或热缩夹头,因为这些消除了机械弹簧夹头引入的跳动,后者可增加高达0.010毫米的误差。始终从提供可追溯检验数据的制造商处购买,因为这是精度的唯一证明。
总之,趋势是明确的:锥度精度不再是次要规格,而是加工成功的主要决定因素。从AT3向AT2甚至AT1标准的转变,加上对热稳定性和动态稳定性的需求,意味着工程师必须将刀柄视为精密组件,而非消耗性配件。通过优先考虑刀柄精度、定期验证并投资于适当维护,您可以实现更严格的公差、更长的刀具寿命和显著的成本节约。在钻鑫,我们专注于精密制造已有20年,我们随时准备帮助您优化刀具策略,以满足现代加工的需求。
如需免费咨询和定制刀柄或精密加工服务的12小时报价,请联系sc@bquq.cn或WhatsApp +86 13713157787。访问我们的网站www.bquq.cn了解更多信息。










