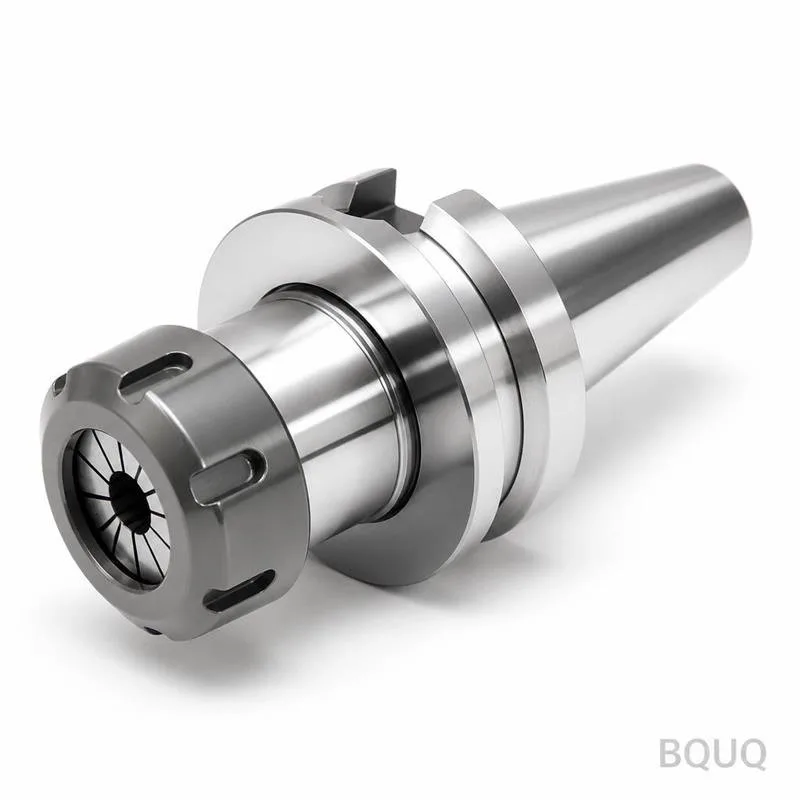
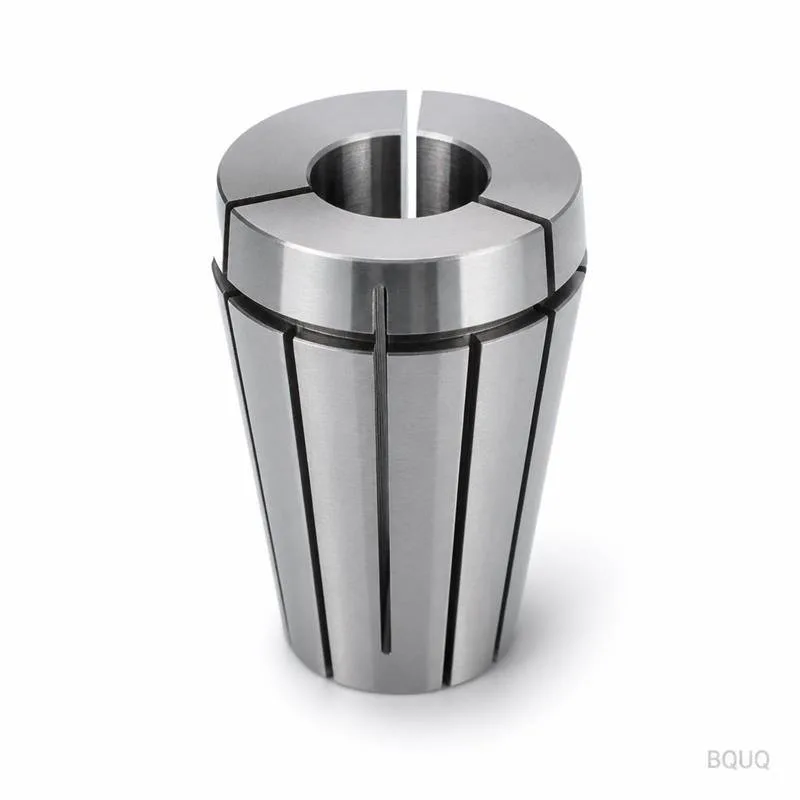
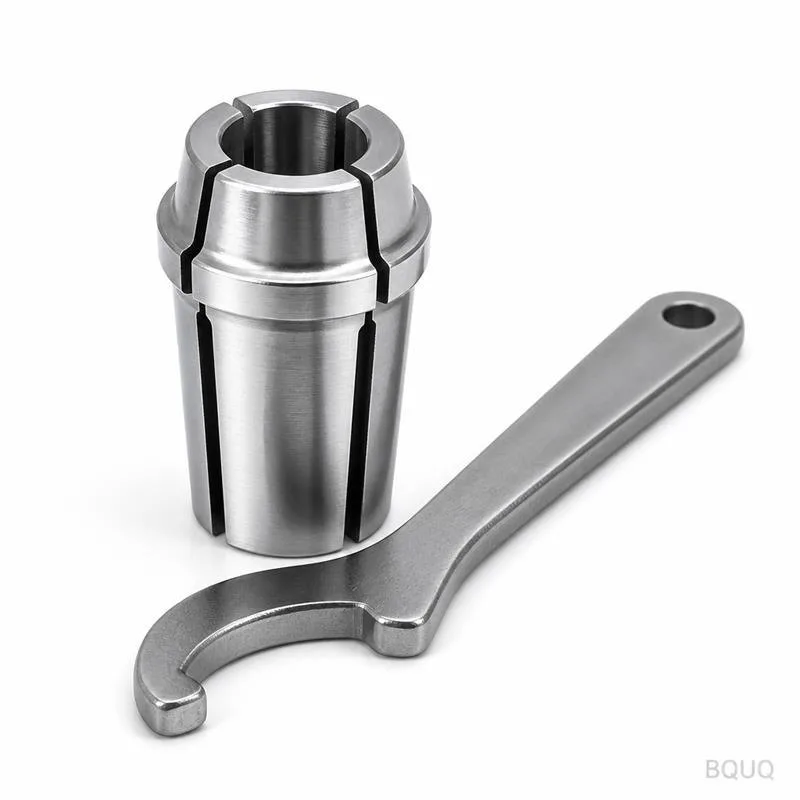
为什么ER筒夹仍是CNC加工中的默认工件夹持系统?
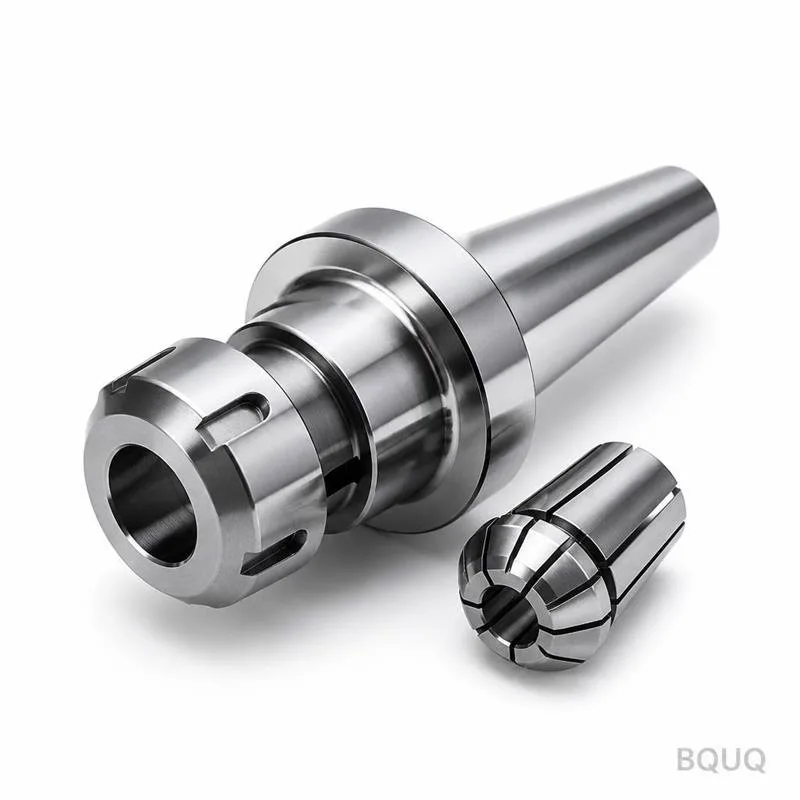
要点速览 ER夹头仍然是默认的刀具夹持系统,因为它们在夹持旋转刀具方面提供了最佳的成本性能比,跳动精度可达0.005至0.015毫米,且夹持范围灵活性是硬质刀柄无法比拟的 ER夹头仍然是默认的刀具夹持系统,
要点速览 ER夹头仍然是默认的刀具夹持系统,因为它们在夹持旋转刀具方面提供了最佳的成本性能比,跳动精度可达0.005至0.015毫米,且夹持范围灵活性是硬质刀柄无法比拟的 ER夹头仍然是默认的刀具夹持系统,
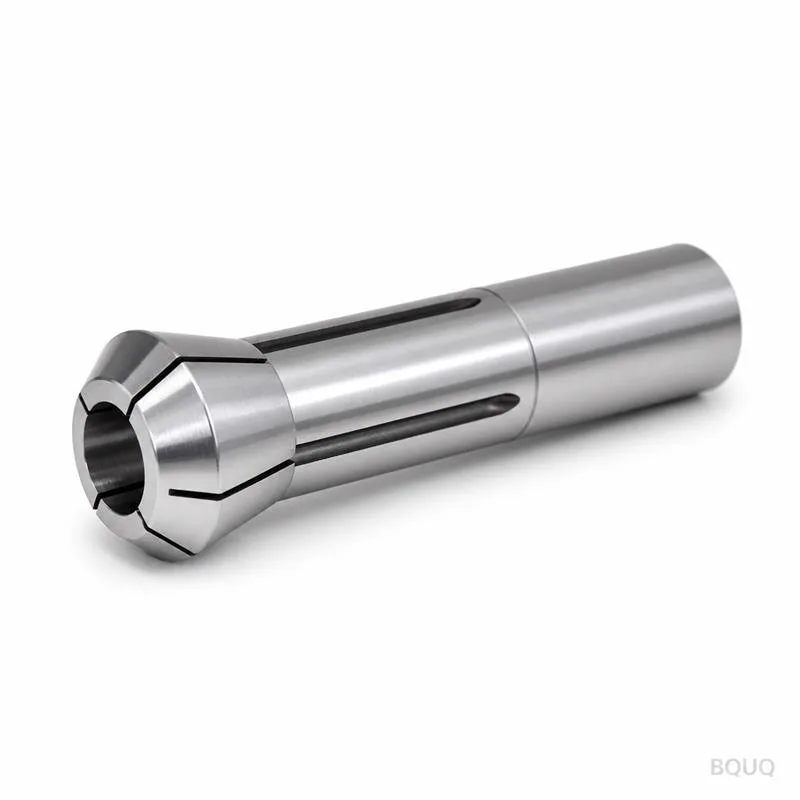
要点速览 ER筒夹在走心式车床和自动车床中的作用日益增强,这得益于其卓越的跳动精度、刀具夹持刚性和快速更换的多功能性,使其成为高精度、大批量加工领域的行业标准 ER筒夹在走心式车床和自动车床中的作用日益增强,
要点速览 完整的ER筒夹套装现已成为精密加工操作的标准采购策略,因为其总拥有成本低于单独购买筒夹,而且所有尺寸的即时可用性消除了代价高昂的停机时间 完整的ER筒夹套装现已成为精密加工操作的标准采购策略,因为其总拥有成本低于单独购买筒夹,而且所有尺寸的即时可用性消除了代价高昂的停机时间。
要点速览 直接的回答是,由于现代高速加工(HSM)以及航空航天和医疗领域对严格公差的要求,商店正在更密切地跟踪ER弹簧夹头的跳动量,可接受的跳动阈值已从传统的0.005毫米降至0.00 直接的回答是,
要点速览 ER筒夹精度与跳动控制的最新趋势,核心在于通过混合材料结构、液压机械夹紧接口和实时热补偿,实现总指示跳动(TIR)低于3微米 ER筒夹精度与跳动控制的最新趋势,核心在于通过混合材料结构、液压机械夹紧接口和实时热补偿,实现总指示跳动(TIR)低于3微米。
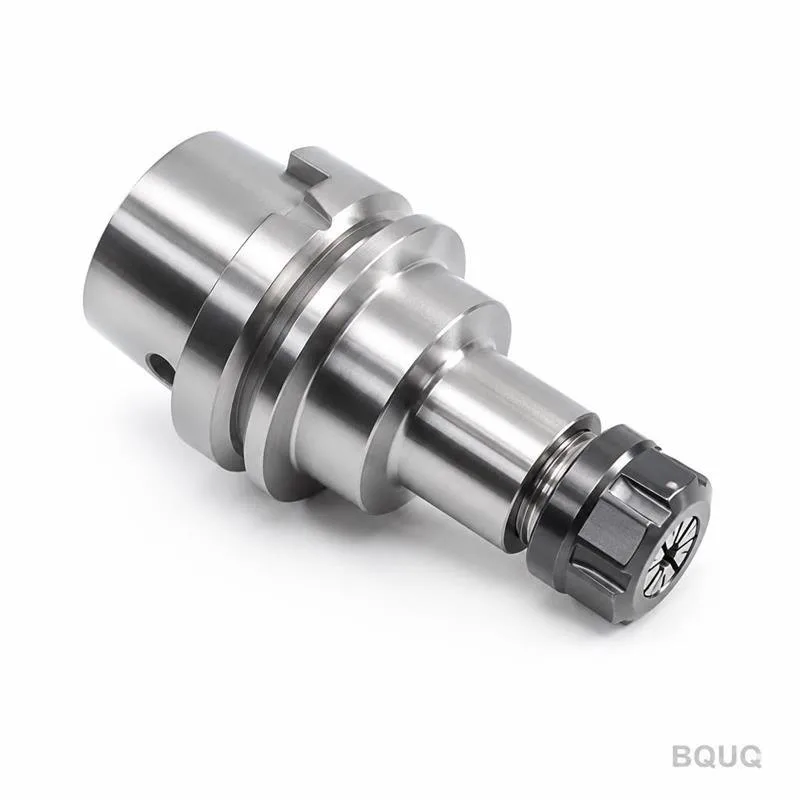
要点速览 向ER弹簧夹头刀柄的转变意味着主轴刀具正朝着更高同心度、更快换刀速度和更大灵活性的方向发展,但代价是相比热缩刀柄或液压刀柄,其极限刚性和扭矩容量有所下降 向ER弹簧夹头刀柄的转变意味着主轴刀具正朝着更高同心度、
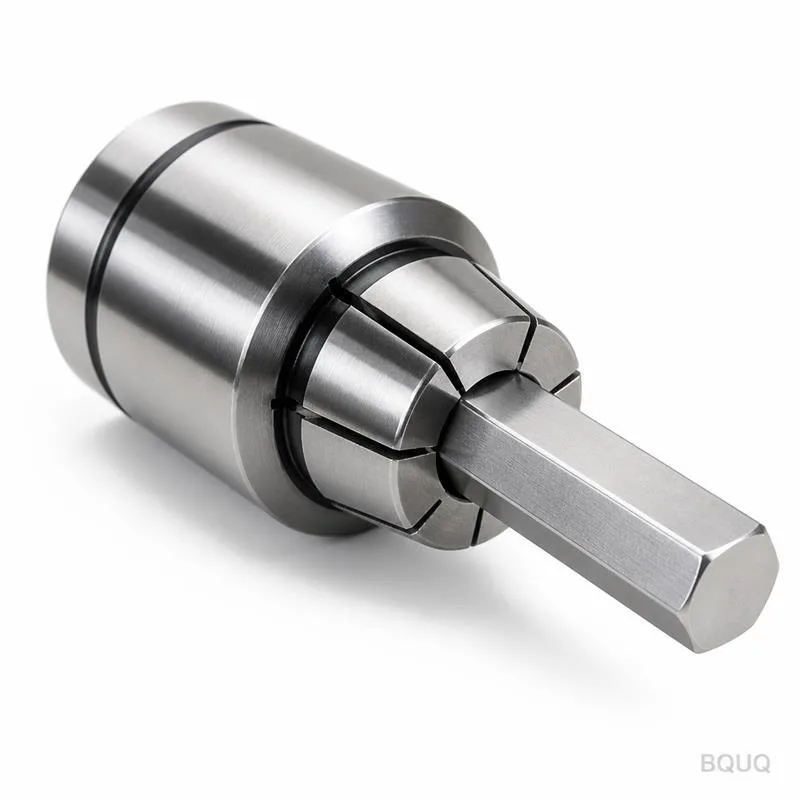
要点速览 ER系统中,最被低估的部件是夹头螺母和扳手,因为它们直接控制夹紧力、跳动精度和刀具寿命,然而它们通常只占典型刀柄预算的不到5% ER系统中,最被低估的部件是夹头螺母和扳手,因为它们直接控制夹紧力、跳动精度和刀具寿命,然而它们通常只占典型刀柄预算的不到5%。
要点速览 CNC工件夹持市场根据刀具柄部直径和所需夹紧扭矩,按筒夹尺寸进行细分:ER16可处理最大10mm的刀具,ER20可处理最大13mm,
要点速览 ER弹簧夹头刀柄通过螺母实现快速锥度夹紧,只需旋转一次螺母即可松开或锁紧刀具,从而简化了自动化加工中的换刀操作,将换刀时间缩短至10秒以内,
要点速览 直接的答案是,高锁紧力ER弹簧夹头正在重型切削中取代标准型夹头,因为它们提供高达300%更高的夹紧扭矩和50%更大的径向刚性,消除了标准ER夹头在高材料去除率下常见的刀具拉出 直接的答案是,