-
简体中文
- sc@bquq.cn
CNC工件夹持市场根据刀具柄部直径和所需夹紧扭矩,按筒夹尺寸进行细分:ER16可处理最大10mm的刀具,ER20可处理最大13mm,ER32可处理最大20mm
CNC 工件夹持市场根据刀具柄部直径和所需夹紧扭矩,按筒夹尺寸进行细分:ER16 可处理最大 10 mm 的刀具,ER20 可处理最大 13 mm,ER32 可处理最大 20 mm。ER32 在重型粗加工和大直径加工中占主导地位,而 ER16 和 ER20 则分别承担精密精加工和小型零件加工领域。它们之间的选择取决于主轴锥度、刀柄刚性以及跳动精度与夹持力之间的平衡。
ER 筒夹采用标准公制系统,其中数字表示标称孔径(单位:毫米)。ER16 筒夹可夹持 1.0 mm 至 10.0 mm 的刀具柄部,每个筒夹尺寸的标准夹持范围为 1.0 mm(例如,4 mm 筒夹可夹持 3.0 至 4.0 mm)。ER20 筒夹覆盖 1.0 mm 至 13.0 mm,而 ER32 筒夹覆盖 2.0 mm 至 20.0 mm。夹持长度差异显著:ER16 的夹持长度为 7.5 mm,ER20 为 9.5 mm,ER32 为 13.5 mm。这种尺寸差异直接影响最大刀具扭矩传递:在完全夹紧时,ER16 额定扭矩约为 30 Nm,ER20 为 50 Nm,ER32 为 110 Nm。
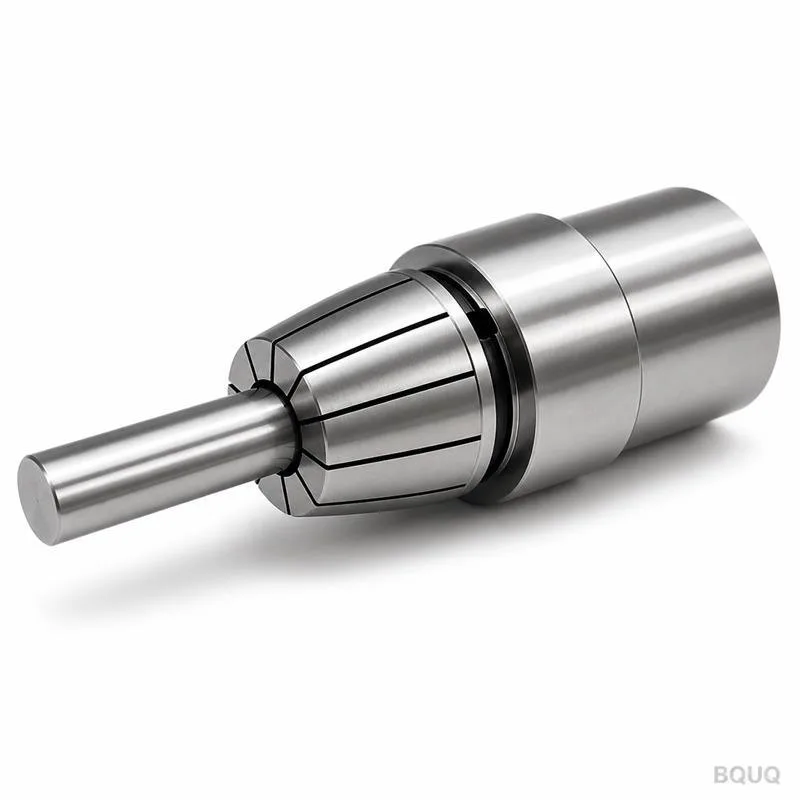
筒夹鼻端的精密跳动是市场上的主要区别因素。标准 ER16 筒夹在 4 倍径悬伸量下可实现 0.015 mm 的跳动,ER20 可达 0.018 mm,ER32 可达 0.020 mm。高精度版本(通常带有红色标记环)可将这些数值分别提高到 0.005 mm、0.008 mm 和 0.010 mm。然而,生产中最重要的是系统跳动(筒夹加刀柄加主轴):ER16 刀柄通常在鼻端提供 0.010 mm 的 TIR,ER20 提供 0.012 mm,ER32 提供 0.015 mm。对于直径小于 3 mm 的刀具的微加工,ER16 是唯一可行的选择,因为 ER32 较大的质量和夹持力可能导致刀具偏摆。
在典型的加工车间 CNC 铣削作业中,每个筒夹的成本与生产量成反比。单个 ER16 筒夹的成本为 8 至 15 美元,ER20 为 10 至 18 美元,ER32 为 12 至 22 美元,具体取决于精度等级和品牌。然而,刀柄本体的成本更高:ER16 刀柄平均 45 美元,ER20 刀柄平均 55 美元,ER32 刀柄平均 75 美元。就性能比而言,ER20 更适合一般加工,因为它可以用一个刀柄覆盖最常见的刀具柄部尺寸(6 mm、8 mm、10 mm),从而减少库存。只有当使用直径大于 16 mm 的刀具加工时,ER32 才具有成本效益,此时其更高的扭矩容量可防止打滑和刀具拉出。
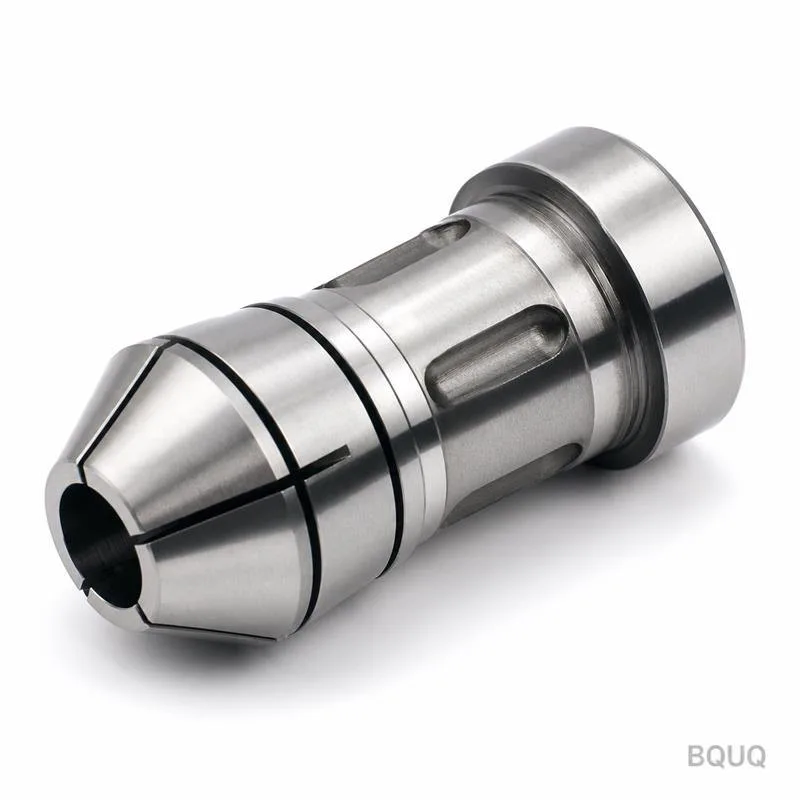
ER32 在重型粗加工中的市场主导地位源于其 13.5 mm 的夹持长度,这能将夹紧力分布在更大的接触面积上,减少刀具柄部的局部应力。ER32 螺母的最大推荐拧紧扭矩为 90 Nm 至 120 Nm,而 ER20 为 50 Nm,ER16 为 35 Nm。这种更高的预紧力产生的摩擦配合可抵抗高达 4500 N 的轴向拉出力,这对于钢和钛的高速加工至关重要。此外,ER32 筒夹具有更厚的壁(最小 2.2 mm),可在重切屑载荷下抵抗径向变形,在切削深度超过 2.5 mm 时保持尺寸精度。实际上,ER32 刀柄是 BT40 和 CAT40 主轴的标准配置,这些主轴的锥度提供了与筒夹夹持力相匹配的刚性。
平衡良好的 ER16 刀柄的最大推荐主轴转速为 30,000 RPM,ER20 为 25,000 RPM,ER32 为 15,000 RPM。这些限制是由作用在筒夹瓣上的离心力决定的;在更高转速下,筒夹会扩张并失去夹持力。螺母设计也很重要:标准螺母将 ER32 限制在 8,000 RPM,而精密平衡螺母可将其扩展到 15,000 RPM。对于铝材的高速加工,首选带平衡刀柄的 ER16,因为它能在 25,000 RPM 下保持夹持完整性,同时提供低跳动。以下是每种筒夹类型的关键操作参数。
| 参数 | ER16 | ER20 | ER32 |
| 夹持范围 (mm) | 1.0 至 10.0 | 1.0 至 13.0 | 2.0 至 20.0 |
| 夹持长度 (mm) | 7.5 | 9.5 | 13.5 |
| 标准跳动 (mm) | 0.015 | 0.018 | 0.020 |
| 精密跳动 (mm) | 0.005 | 0.008 | 0.010 |
| 最大拧紧扭矩 (Nm) | 35 | 50 | 120 |
| 最大主轴转速 (RPM) | 30,000 | 25,000 | 15,000 |
| 最大轴向拉出力 (N) | 1500 | 2500 | 4500 |
| 筒夹价格 (美元) | 8 至 15 | 10 至 18 | 12 至 22 |
| 刀柄价格 (美元) | 45 | 55 | 75 |
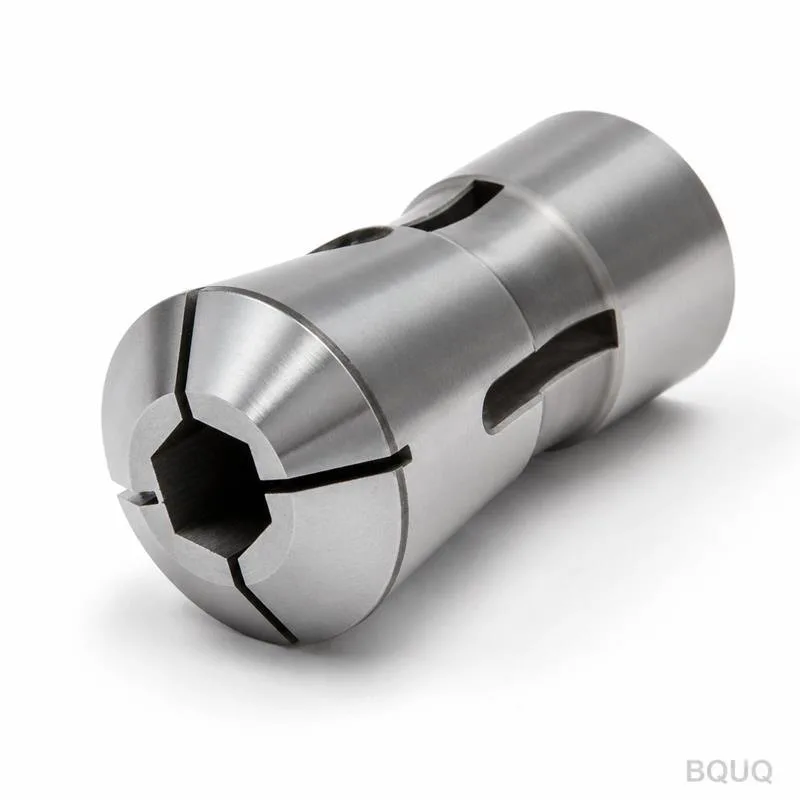
选择首先取决于主轴锥度和刀具柄部直径,而不是筒夹品牌。对于 BT30 主轴,ER16 是最大实用尺寸,因为主轴孔径仅为 30 mm;ER20 和 ER32 刀柄如果不降低主轴刚性则无法安装。对于 BT40 和 BT50 主轴,ER32 是 12 mm 以上刀具的默认选择,而 ER20 用于中型加工。决策矩阵还取决于材料:加工淬硬钢(HRC 45+)需要 ER32 以提供更高的夹持力,而加工铝或塑料可以使用 ER16 以获得更好的表面光洁度。一个实用的规则是:直径不超过 6 mm 的刀具使用 ER16,6 至 12 mm 使用 ER20,12 至 20 mm 使用 ER32。此规则可最大限度地减少刀具偏摆并最大限度地延长刀具寿命。
最常见的失效模式是筒夹鼻端磨损,导致跳动超过 0.03 mm,从而引起表面光洁度差和刀具破损。ER16 筒夹在用力矩扳手施加超过 40 Nm 的力时,会因过紧而提前失效,导致槽口变形。ER20 筒夹经常因污染而失效;切屑进入筒夹锥面会导致夹紧不均和径向跳动。ER32 筒夹在最大扭矩下经过约 10,000 次夹紧循环后,会因槽根部的疲劳裂纹而失效。为防止这些失效,插入前务必用压缩空气清洁筒夹锥面和刀具柄部,并使用针对特定筒夹类型校准的扭矩扳手。更换任何有明显划痕或跌落过的筒夹,因为其内部几何形状容易损坏。
对于拥有配备 BT40 主轴的旧款 CNC 机床的车间,从 ER20 升级到 ER32 在加工能力方面提供了最直接的收益。使用相同刀具直径时,ER32 刀柄的金属去除率可比 ER20 提高高达 40%,因为更高的夹持力允许更深的切削而不会产生振颤。但是,升级需要检查主轴的最大扭矩和转速额定值;如果主轴限制在 8,000 RPM,ER32 是安全的,但转速超过 15,000 RPM 的高速主轴应坚持使用 ER20。升级一套刀柄的成本为 300 至 600 美元,通常在一个 500 件批次内通过缩短的循环时间即可收回成本。对于新机床采购,将 ER32 指定为标准配置可降低未来刀具成本并简化库存。
测量最大点(不包括螺母)的外径:ER16 为 28 mm,ER20 为 34 mm,ER32 为 50 mm。编号也印在筒夹本体上,通常在前端面或侧面。如果标记磨损,使用卡尺测量孔径是确定性的方法。
不可以,不建议这样做,因为筒夹座几何形状不同;ER16 筒夹具有 8 度锥角,外径为 28 mm,而 ER32 具有相同的锥角但外径为 50 mm。某些系统存在减速套筒,但它们会增加跳动并降低刚性。相反,为小刀具购买专用的 ER16 刀柄。
使用 10 mm 硬质合金立铣刀加工 6061-T6 铝材时,ER20 在 12,000 RPM 转速、每齿进给 0.05 mm 的条件下可处理 1.5 mm 的切削深度。超过此深度有将刀具从筒夹中拉出的风险。对于更深的切削,请改用 ER32 或使用热缩刀柄。
ER32 筒夹非常适合钻孔,尤其是直径在 10 mm 至 20 mm 之间的钻头,因为高夹持力可防止啄钻过程中钻头打滑。主要限制是 0.020 mm 的跳动,这对于标准孔来说是可以接受的,但对于要求 0.005 mm 精度的铰孔操作则不够。铰孔请使用精密 ER32 筒夹。
当您测量到刀具尖端跳动超过 0.03 mm,或者看到槽口有可见裂纹、生锈或变形时,应更换筒夹。此外,在加工过程中发生刀具被拉出的事故后也应更换,因为这可能拉伸了筒夹。更换筒夹的成本远低于报废零件的成本。
对于棒料容量为 20 mm 的瑞士型车床,ER16 和 ER20 是导向衬套和副主轴夹持的行业标准。ER32 很少使用,因为机床主轴孔径太小。对于直径小于 6 mm 的刀具选择 ER16,对于最大 12 mm 的刀具选择 ER20,以匹配机床的刀塔工位。
是的,钻鑫 可以为具有奇异尺寸(如 9.525 mm 或 15.875 mm)的刀具柄部加工 ER20 和 ER32 筒夹的定制孔径。最小起订量为 10 件,交货期为 5 个工作日。定制筒夹研磨至 0.008 mm 跳动,并热处理至 58-60 HRC。
ER16、ER20 和 ER32 筒夹根据刀具直径、扭矩容量和主轴转速要求划分了 CNC 工件夹持市场,没有一种尺寸能适用于所有应用。ER16 是微型刀具的精度之选,ER20 是通用的中间选择,而 ER32 是重型加工的主力。对于任何加工项目,请根据主轴锥度和您计划使用的最大刀具柄部直径来匹配筒夹,并在精加工操作中优先考虑跳动而非成本。
在 钻鑫,我们每天加工工件夹持组件和定制零件,并将这些精确的选择规则应用于每项工作。我们的工程师可以审阅您的刀具清单,并为您的 CNC 机床推荐最佳的筒夹系统。我们为定制 CNC 加工和工件夹持组件提供 12 小时报价服务。请通过 sc@bquq.cn 或 WhatsApp +86 13713157787 联系我们,或访问 www.bquq.cn 讨论您的需求。










