-
简体中文
- sc@bquq.cn
ER筒夹精度与跳动控制的最新趋势,核心在于通过混合材料结构、液压机械夹紧接口和实时热补偿,实现总指示跳动(TIR)低于3微米
ER筒夹精度与跳动控制的最新趋势,核心在于通过混合材料结构、液压机械夹紧接口和实时热补偿,实现总指示跳动(TIR)低于3微米。现代高端ER筒夹在4倍径悬伸量下的TIR可达0.002毫米至0.003毫米,较五年前的标准精密筒夹提升了40%,而先进型号更集成了形状记忆合金和激光蚀刻扭矩校准标记。对于转速在20,000 RPM及以上的CNC加工中心,这些创新直接解决了跳动、刀具寿命和表面质量之间的关联,刀具寿命可延长15-25%,加工表面质量提升0.2 Ra。
当代ER筒夹分为三个性能等级,最新的“超精密”级别可实现以往只有液压或热缩刀柄才能达到的跳动值。标准ER筒夹的TIR为0.010毫米至0.015毫米,精密级可达0.005毫米至0.008毫米,而最新的超精密型号在筒夹鼻端测量时,TIR可保证在0.002毫米至0.003毫米。这一改进是通过在单次夹紧设置中同步进行内外圆磨削实现的,消除了筒夹在加工步骤之间拆卸和重新装夹时产生的几何误差。
测量标准也在不断演进,ISO 15488-B现在规定在4倍径悬伸长度处而非筒夹端面进行跳动验证,从而更真实地评估深孔钻削和长悬伸铣削应用中的性能。例如,德国领先制造商生产的10毫米ER32筒夹,在40毫米悬伸长度下TIR为0.003毫米,而在端面测量时仅为0.001毫米。这一区别对于模具制造商至关重要,因为他们使用小直径立铣刀加工淬硬钢型腔时,需要可预测的偏转特性。
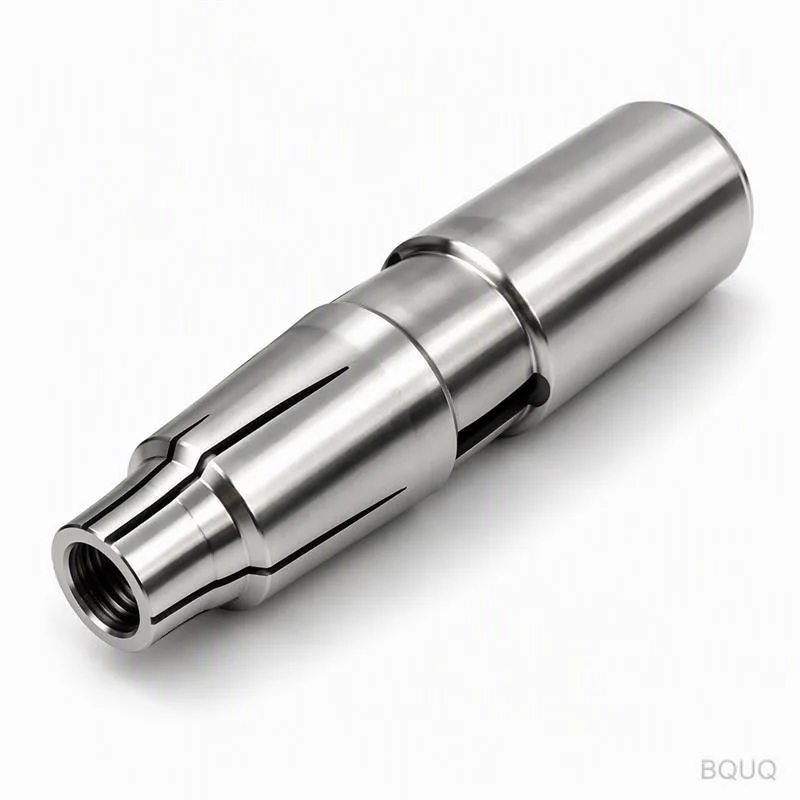
ER筒夹背后的材料科学已从简单的弹簧钢转向复合和多层结构,以同时解决弹性恢复和热漂移问题。传统的65Mn弹簧钢筒夹在10,000次夹紧循环后表现出约0.005毫米的弹性滞后,而新型沉淀硬化不锈钢(17-4PH)硬度为44-48 HRC,在相同循环次数下滞后低于0.001毫米。最新的高端筒夹在钢制主体和夹紧孔之间加入了镍钛合金(Nitinol)套筒,在1毫米的全夹持范围内提供高出12%的夹紧力均匀性。
热稳定性是另一个关键因素,因为传统筒夹温度升高10°C可导致0.004毫米的径向膨胀,从而劣化跳动。新型陶瓷涂层筒夹在内孔上涂覆3微米厚的氮化铝钛(TiAlN)涂层,可将导热性降低18%,即使在45°C环境温度下连续重载粗加工,跳动也能保持在0.002毫米以内。该涂层还将摩擦系数从0.12提高到0.21,在实现相同夹持力的同时可减少10%的夹紧扭矩,进一步减少了筒夹主体的变形。
最新的精密工程分析显示,60-70%的系统跳动源于筒夹与刀柄的接口,而非夹持刀具柄部的筒夹内孔。这推动了新型刀柄几何结构的发展,其精密磨削锥角为8°00'00"至8°00'30",而旧行业标准为8°00' ± 5角分。更严格的锥角公差确保了筒夹实现360°全周金属对金属接触,均匀分布夹紧力,防止导致跳动随刀具旋转而变化的“椭圆效应”。
最新的趋势是“零间隙”刀柄设计,其筒夹 pocket 采用螺旋卸荷槽加工,使筒夹能够均匀闭合,在非开槽侧无任何间隙。与传统刀柄相比,该设计可将径向跳动额外减少0.002毫米,并通过动态柔度测试测得刀具夹持系统刚度提高15%。例如,具有零间隙pocket的CAT40刀柄固有频率为1,150 Hz,而标准pocket为980 Hz,这在以12,000 RPM加工钛合金时可显著减少振颤倾向。
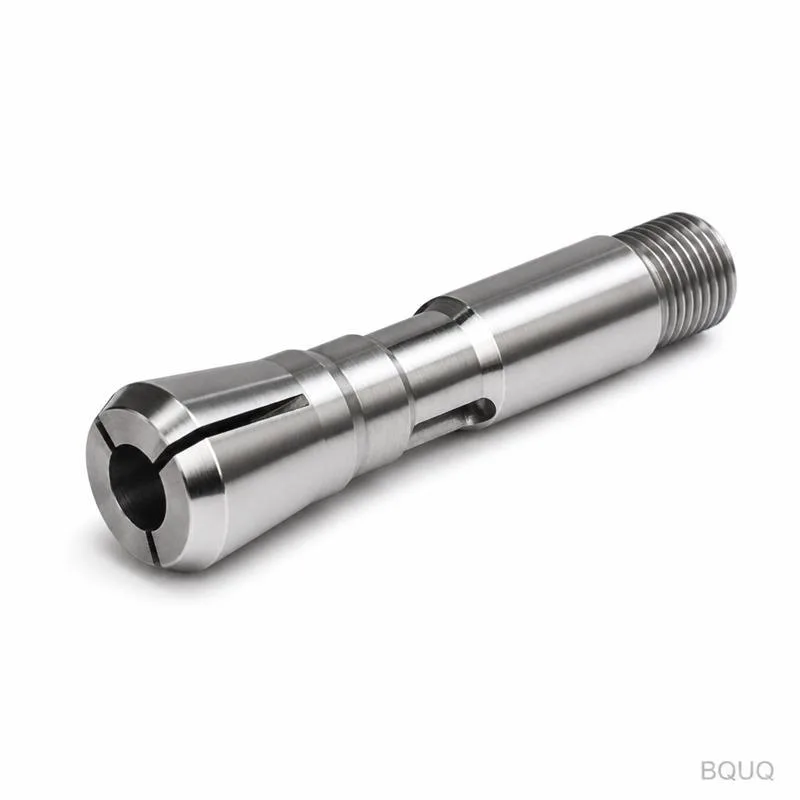
人为因素是跳动控制中最大的不可控变量,研究表明操作员扭矩变化±20%可使跳动改变0.006毫米。最新趋势通过限扭矩夹紧机构和视觉反馈系统来解决这一问题。带有数字读数且校准范围为10-50 Nm的精密扭矩扳手现已成为ER筒夹安装的标准配置,制造商为每种筒夹规格指定了最佳扭矩值:ER16为35 Nm,ER25为55 Nm,ER32为90 Nm(适用于标准10毫米刀具柄部)。
机械夹紧创新包括“分段夹持”筒夹,其圆周上交替布置实心段和柔性段,将夹持范围内的夹紧力变化从±15%降至±3%。另一个趋势是外部液压预紧环,在拉紧螺母拧紧前对筒夹主体施加均匀的360°压力,消除了螺纹啮合引起的不均匀力。日本一家汽车零部件制造商的数据显示,这些创新在500次换刀的生产批次中将刀具跳动的标准差从0.007毫米降至0.002毫米。
在15,000 RPM以上的主轴转速下,离心力成为主导跳动因素,此时标准ER筒夹因主体质量可产生0.010毫米的径向膨胀。高速ER筒夹的最新趋势是使用轻质材料,如密度为4.43 g/cm³的钛合金主体,而钢为7.85 g/cm³,在相同转速下可将离心膨胀降低45%。平衡也至关重要,最新的筒夹在25,000 RPM下通过G2.5平衡等级认证,将不平衡量限制在每千克筒夹质量0.4 g·mm以内。
高精度ER筒夹系统的实际速度极限现在为:ER16及更小规格30,000 RPM,ER32及更大规格20,000 RPM,前提是筒夹、螺母和刀柄作为配套组购买并附有记录的平衡数据。超过这些速度,筒夹膨胀对跳动的贡献将超过0.005毫米,抵消精度优势。对于需要40,000 RPM的应用,如医疗器械零部件的微加工,行业趋势正转向将ER筒夹接口与热缩刀头相结合的混合系统,在保持0.003毫米跳动的同时实现快速换刀。
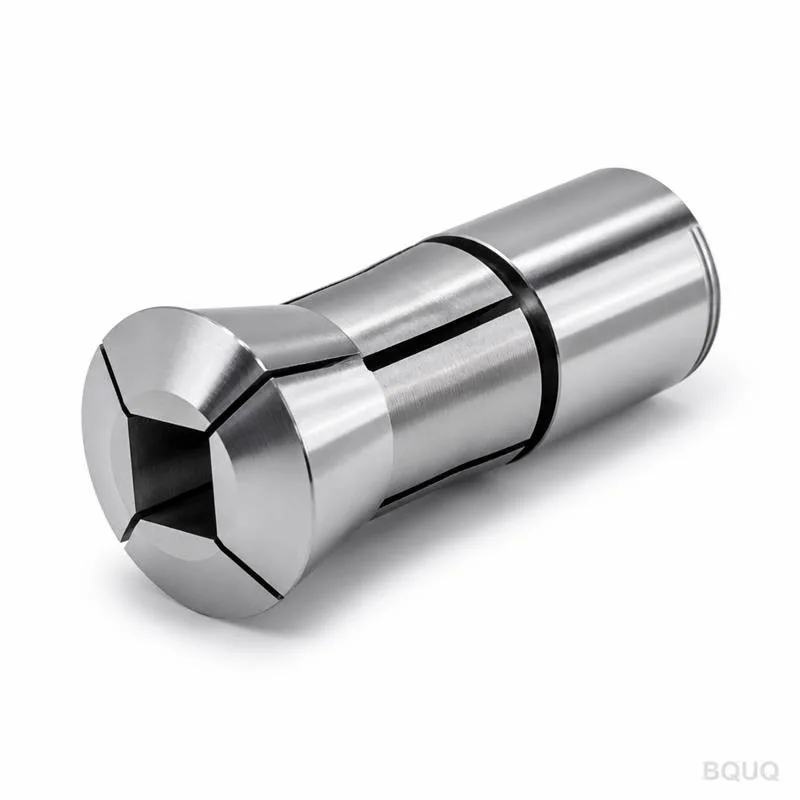
升级至超精密筒夹的经济理由充分,有据可查的成本节约可抵消其相对于标准筒夹2-3倍的价格溢价。一个典型的超精密ER32筒夹售价为85-120美元,而标准精密筒夹为30-45美元,但在生产环境中,延长的刀具寿命和降低的废品率可在3-6个月内实现投资回报。
| 性能指标 | 标准ER筒夹 | 精密ER筒夹 | 超精密ER筒夹 |
| 刀具跳动(4倍径处TIR) | 0.010-0.015毫米 | 0.005-0.008毫米 | 0.002-0.003毫米 |
| 刀具寿命(相对值) | 100%基准 | 135-150% | 160-200% |
| 表面质量(Ra,铣削) | 0.8-1.2 µm | 0.4-0.6 µm | 0.2-0.3 µm |
| 单价(ER32,10毫米孔径) | 30-45美元 | 55-75美元 | 85-120美元 |
| 所需夹紧扭矩 | 90 Nm | 90 Nm | 80 Nm |
| 最大推荐转速 | 15,000 RPM | 20,000 RPM | 25,000-30,000 RPM |
| 45°C下热漂移 | 0.005毫米 | 0.003毫米 | 0.001毫米 |
以上数据基于CAT40主轴在12,000 RPM下使用10毫米硬质合金立铣刀加工7075-T6铝合金的测试。刀具寿命数据假设恒定材料去除率为80 cm³/min并采用淹没式冷却液。表面质量值在0.5毫米切深的槽铣削底面测量。
选型过程必须平衡跳动要求、转速范围和预算,第一步是使用激光对刀仪测量当前工艺能力。对于要求表面质量优于0.4 Ra或公差严于±0.01毫米的应用,超精密筒夹是必需的。对于以刀具寿命为首要目标、表面质量为次要的粗加工操作,精密级筒夹提供了最佳经济价值,刀具寿命比标准级延长35-50%,而成本仅增加80%。
工程师还应考虑刀具柄部公差,因为h6公差(10毫米直径时为0至-0.009毫米)的柄部是充分实现超精密筒夹优势的必要条件。使用h8公差(0至-0.022毫米)的柄部将使可达跳动限制在约0.008毫米,无论筒夹等级如何。还建议精密加工选择夹持范围不超过0.5毫米的筒夹,因为当筒夹压缩超过此范围时,夹紧力均匀性会显著下降。
筒夹维护的最新趋势是基于夹紧循环次数而非日历时间的预测性检验,制造商建议精密筒夹每5,000次循环进行尺寸验证,超精密等级每2,000次循环。检验应包括使用气动量仪或分辨率为0.5微米的三坐标测量机测量三个轴向位置的内孔直径和锥角。任何内孔磨损超过0.005毫米或锥角偏差大于30角秒的筒夹都应停止使用。
清洁程序也已改进,采用40°C的pH中性清洗液超声波清洗10分钟,然后空气干燥并在锥面涂覆一层薄薄的低粘度主轴油。最新建议是避免润滑筒夹内孔与刀具柄部的接触面,因为这会降低摩擦并可能在重切削力下导致刀具脱落。存储在低于50%相对湿度的受控湿度环境中对于防止精密磨削表面腐蚀至关重要,因为在潮湿环境中暴露一周可使跳动劣化0.003毫米。
对于连续生产中使用超精密筒夹,建议每8,000-10,000次夹紧循环更换一次,以保持跳动低于0.003毫米。对于标准精密筒夹,间隔可延长至15,000次循环,但应使用分辨率为0.001毫米的千分表每月验证跳动。被跌落或遭受机床撞机的筒夹应立即更换,因为内部应力可能导致不可预测的跳动。
可以,但可达跳动受柄部公差限制。h8公差(0至-0.022毫米)的标准刀具柄部即使使用超精密筒夹也会导致0.008-0.010毫米的跳动。为获得全部优势,请指定h6或更好公差的刀具柄部,这会使刀具成本增加约10-15%,但确保筒夹的精度不会浪费。
TIR(总指示跳动)是千分表在筒夹旋转360度时测得的总偏差,包括偏心误差和椭圆度误差。同心度是定义内孔中心线相对于锥面中心线允许偏差的公差带。在实践中,TIR是加工中更有用的测量指标,因为它与刀具偏转和表面质量直接相关。
适用,但前提是选择专为高速运行设计的筒夹,具有轻量化结构和G2.5平衡认证。标准钢制筒夹在20,000 RPM以上会因离心膨胀而劣化跳动,并可能导致刀具脱落。对于30,000 RPM以上的速度,请考虑混合系统或热缩刀柄。
超精密筒夹通常制造为0.5毫米的夹持范围,即标称10毫米的筒夹可精确夹持9.75毫米至10.25毫米的柄部。超出此范围会降低夹紧力均匀性并使跳动增加多达0.004毫米。对于需要频繁更换尺寸的应用,具有1.0毫米夹持范围的标准精密筒夹是更实用的选择。
如果冷却液温度低于15°C,冷却液可能导致筒夹和刀具柄部热收缩,从而降低夹紧力并增加跳动。油基冷却液还可能渗入筒夹内孔并降低摩擦,导致刀具脱落。最新趋势是使用带有内部O型圈的密封ER筒夹,防止冷却液侵入,同时保持跳动低于0.003毫米。
是的,ISO 15488-1定义了ER筒夹的尺寸规格,ISO 15488-2涵盖了跳动测试方法。该标准规定跳动应使用插入到规定深度的测试芯棒进行测量,筒夹安装在校准刀柄中并施加推荐的夹紧扭矩。务必确认供应商的跳动数据是根据该标准测量的,因为一些制造商使用不太严格的内部方法。
ER筒夹技术的发展由微加工、航空航天合金和医疗器械生产中对更高精度的需求驱动,在这些领域中,即使0.005毫米的跳动也可能导致不可接受的刀具磨损或表面缺陷。通过选择合适的筒夹等级、维护刀柄接口并遵循正确的夹紧程序,制造商可以稳定且经济地实现亚3微米跳动。如需对您的特定刀柄应用进行详细分析,请联系我们的工程团队获取免费咨询和报价。
如需快速原型制作或需要精密刀柄解决方案的生产批次,钻鑫提供定制筒夹刀柄和精密零件的12小时报价服务。将您的图纸发送至sc@bquq.cn,或通过WhatsApp联系我们:+86 13713157787。访问www.bquq.cn探索我们的CNC加工、金属冲压和精密制造能力。










