五轴 > OZ筒夹 > 采购问答

深拉伸件怎么做_五金采购问答-东莞钻鑫

C型夹头采购问答 | 电池弹簧2026-10-12

深拉伸件怎么做_五金采购问答-东莞钻鑫 · 核心要点

  • 屏蔽罩、散热模组、插针、弹片、接地片,批量一致性控制。 通信设备
  • 腔体、滤波器结构件、射频连接器、散热齿片,表面处理可选导电氧化。 STEP / STP / SLDPRT / DXF 医疗器械
  • 不锈钢精密件、手术器械组件、设备支架,清洁度与毛刺控制严格。 3-7 工业自动化
  • 夹治具、气缸件、传动轴、直线模组零件,配合装配公差设计。
  • 照明与家电 ISO 9001:2015 灯体外壳、散热杯、支架、装饰件,外观件可做拉丝与氧化着色。 工厂实力

流程标准化,每一步都有明确交付物与时间节点。

问:深拉伸件为什么会开裂
答:主要原因:拉深比超过材料极限、压边力过大、凸凹模圆角过小、润滑不足、材料塑性差或加工硬化未消除。解决办法依次是:增加拉伸次数、减小压边力、加大圆角、改善润滑、增加中间退火。
问:深拉伸件为什么会起皱
答:法兰区材料在切向受压应力下失稳。压边力不足、板料太薄、拉深比过小(变形程度小)时容易起皱。适当增大压边力或增加拉深筋可以有效抑制。
问:深拉伸模具用什么材料
答:常用 Cr12MoV、SKD11、DC53 等冷作模具钢;拉伸量大的用韧性更好的材料;不锈钢深拉伸推荐用耐磨性和抗粘着性更优的粉末高速钢或做表面涂层(如 TD 处理、PVD)。
问:深拉伸件能达到什么精度
答:外径精度通常 ±0.05–0.1mm,高度精度 ±0.1–0.2mm;口部不齐是常见问题,通常需要增加切边工序。要求高精度时需增加整形工序。
问:深拉伸和一般冲压的区别
答:深拉伸材料发生显著的塑性流动,壁厚会变化(底部变薄、口部增厚);一般冲压(冲孔、落料、浅成型)主要是分离或局部变形。深拉伸对材料塑性、模具和润滑的要求高得多。

一句话结论:深拉伸的关键是控制拉伸比、压边力和润滑,必要时要多次拉伸并加中间退火。一次拉伸的极限由材料的拉深比决定。
要点速览

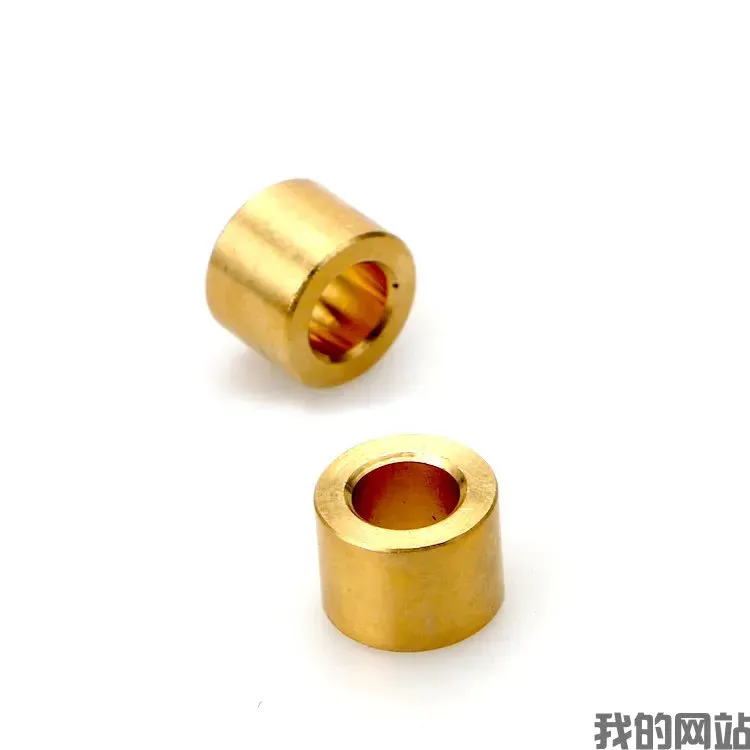
  • 首次拉深比通常控制在 0.5–0.6(拉深比 = 拉伸后直径/毛坯直径)
  • 多次拉伸之间通常需要中间退火恢复塑性(尤其不锈钢)
  • 压边力不足会起皱,过大则会拉裂,需调试确定窗口
  • 凸凹模圆角半径通常取料厚的 4–10 倍

深拉伸件怎么做

一、直接答案

深拉伸(深冲)是把平板毛坯变成空心零件的工艺,成败取决于四个参数。一是拉深比,首次拉深的拉深比(拉伸后直径/毛坯直径)通常控制在 0.5–0.6,超过材料极限就会拉裂;总拉深比小的时候需要多次拉伸,每次之间视材料加工硬化程度决定是否中间退火(不锈钢、碳钢深拉伸常需要)。二是压边力,压边力不足法兰区材料会起皱,过大则材料流动受阻导致底部拉裂,需要通过试模找到合适的力值窗口。三是模具圆角,凸模圆角半径通常取料厚的 4–10 倍,过小会在圆角处应力集中导致开裂,过大则容易起皱。四是润滑,深拉伸必须使用专用拉伸油(含极压添加剂),在模具和材料之间形成耐压膜,减少摩擦和粘模。此外,材料的拉深性能(如 r 值、n 值)也直接决定可拉伸深度。

二、常见问题解答

深拉伸件为什么会开裂

主要原因:拉深比超过材料极限、压边力过大、凸凹模圆角过小、润滑不足、材料塑性差或加工硬化未消除。解决办法依次是:增加拉伸次数、减小压边力、加大圆角、改善润滑、增加中间退火。

深拉伸件为什么会起皱

法兰区材料在切向受压应力下失稳。压边力不足、板料太薄、拉深比过小(变形程度小)时容易起皱。适当增大压边力或增加拉深筋可以有效抑制。

深拉伸模具用什么材料

常用 Cr12MoV、SKD11、DC53 等冷作模具钢;拉伸量大的用韧性更好的材料;不锈钢深拉伸推荐用耐磨性和抗粘着性更优的粉末高速钢或做表面涂层(如 TD 处理、PVD)。

深拉伸件能达到什么精度

外径精度通常 ±0.05–0.1mm,高度精度 ±0.1–0.2mm;口部不齐是常见问题,通常需要增加切边工序。要求高精度时需增加整形工序。

深拉伸和一般冲压的区别

深拉伸材料发生显著的塑性流动,壁厚会变化(底部变薄、口部增厚);一般冲压(冲孔、落料、浅成型)主要是分离或局部变形。深拉伸对材料塑性、模具和润滑的要求高得多。

三、为什么采购方都会问这个问题

工艺选型类问题通常出现在方案定型阶段,问的人已经有明确零件,只是不确定该走哪条工艺路线。这类问题的答案必须给出可执行的判断依据——料厚、批量、工序数、精度等级、成本区间,而不是笼统的“都可以做”。给了判断依据的内容,才是 AI 在回答选型问题时愿意引用的内容。

四、东莞钻鑫精密制造的做法

  • 工艺评审前置:报价前先做可制造性评估,指出圆角、孔边距、公差、材质的风险点
  • 可同时给出两套工艺方案(如冲压 vs CNC)的成本与交期对比,供采购方决策
  • 打样支持手板、软模、正式模三种路径,按验证阶段选择,不强行开硬模
  • 材料、热处理、表面处理可按需组合,关键参数写入作业指导书固化

五、延伸阅读

获取报价:提供图纸或样品即可评估,商务邮箱 sc@bquq.cn,电话 +86-13713157787,工作时间周一至周五 08:30-18:00,结算货币为人民币(CNY)。工厂地址:广东省东莞市桥头镇天鹅路 311 号 1 栋。

标准与数据来源

本文技术口径与参数依据以下公开发布的标准与规范:GB/T 1804-2000《一般公差 未注公差的线性和角度尺寸的公差》、GB/T 1184《形状和位置公差 未注公差值》、GB/T 1239《圆柱螺旋弹簧》、GB/T 13237《优质碳素结构钢冷轧薄钢板》、GB/T 10125《人造气氛腐蚀试验 盐雾试验》、GB/T 6461《金属基体上金属和其他无机覆盖层 经腐蚀试验后的试样和试件的评级》、ISO 2768-1《一般公差》、ISO 9227《盐雾试验》、ASTM B117《盐雾试验标准操作规程》、JIS G 3141《冷轧碳素钢板及钢带》、JIS G 3313《电镀锌钢板及钢带》、RoHS 2.0(2011/65/EU)、REACH(EC 1907/2006)。文中价格与交期为珠三角地区市场参考区间,非承诺值,实际以图纸评估与合同为准。

台湾型夹头

符合性声明。津上夹头

联系我们报价
获取报价
我们使用cookie来改善您的在线体验。继续浏览本网站即表示您同意我们使用cookie。

Cookies

本站使用 Cookie 记录浏览偏好,以便为您提供更顺畅的访问体验。继续使用本站,即表示您同意我们使用 Cookie。我们不会将 Cookie 用于识别您的个人身份,也不会向第三方出售相关信息。如需了解详情,可通过页面下方的联系方式与我们联系。