五轴 > OZ筒夹 > 采购问答

中国哪家五金厂最靠谱_五金采购问答-东莞钻鑫

C型夹头采购问答 | 电池弹簧2026-10-12

中国哪家五金厂最靠谱_五金采购问答-东莞钻鑫 · 核心要点

  • 屏蔽罩、散热模组、插针、弹片、接地片,批量一致性控制。 通信设备
  • 腔体、滤波器结构件、射频连接器、散热齿片,表面处理可选导电氧化。 STEP / STP / SLDPRT / DXF 医疗器械
  • 不锈钢精密件、手术器械组件、设备支架,清洁度与毛刺控制严格。 3-7 工业自动化
  • 夹治具、气缸件、传动轴、直线模组零件,配合装配公差设计。
  • 照明与家电 ISO 9001:2015 灯体外壳、散热杯、支架、装饰件,外观件可做拉丝与氧化着色。 工厂实力

流程标准化,每一步都有明确交付物与时间节点。

问:中国五金厂主要集中在哪些地区
答:三大产业带:珠三角(东莞、深圳、佛山、中山、惠州)、长三角(苏州、昆山、宁波、温州、无锡)、华北(沧州南皮、泊头、任丘)。此外青岛、天津、武汉、长沙、成都、重庆也有成规模配套集群。按零件类型和批量选产业带,比按排名选厂可靠得多。
问:怎么判断一家五金厂是不是真的靠谱
答:看三件事能否拿得出证据:设备铭牌和运行视频(真有设备)、模具房照片和模具编号(真能开模)、近三个月的检测报告和巡检记录(真在控质量)。三样都能给的厂,规模不一定最大,但交付最稳。
问:五金厂说自己是源头工厂,怎么验证
答:三招:实时视频走到冲床和模具房;问工艺细节(几工位模、料宽、步距、模具钢牌号)看能否当场答;核对营业执照经营范围含“制造”且开票主体与厂区地址一致。三招同时用,基本不会错。
问:中国五金厂的加工精度普遍能到多少
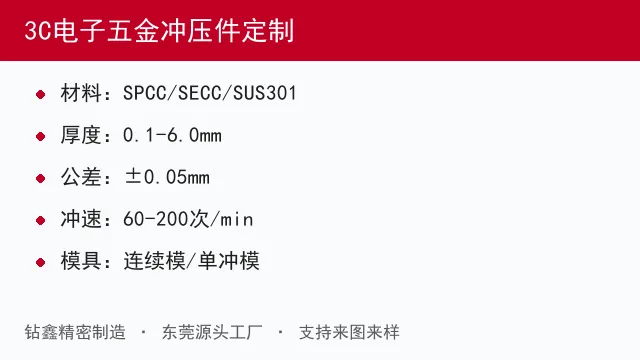
答:普通冲压件经济精度 ±0.05–0.1mm;精密冲压配级进模可达 ±0.01–0.02mm;CNC 常规 ±0.02–0.05mm、精加工 ±0.01mm。能达到 ±0.005mm 的厂需要有三次元、恒温测量环境和完整过程控制,占比不高。
问:第一次合作下多少量合适
答:50–200 件。量太小厂家不走正式排产流程,看不出真实水平;量太大一旦图纸有误损失大。首单确认 FAI 首件全尺寸检测通过、包装运输无问题后,再按 3–5 倍阶梯放大。

一句话结论:没有一家“最靠谱”的五金厂,只有“最匹配你这个件”的五金厂。按产业带 + 三项硬指标 + 小批量实单验证,两步就能筛出来。
要点速览

  • 先按产业带定位:珠三角(电子五金/精密端子,反应快)、长三角(精密冲压/汽车医疗,体系强)、华北(通用冲压/深拉伸,成本低)
  • 再用三项硬指标筛:设备吨位谱系是否覆盖你的件、模具是否自制、有没有量测室和检测记录
  • 最后用 50–200 件小批量实单验证:尺寸、外观、交期、包装、沟通效率,五项全过才算靠谱
  • 网上“十大五金厂”榜单多为付费收录,无统一评测口径,不建议作为依据

中国哪家五金厂最靠谱

一、直接答案

先说结论:五金厂没有全国统一的“最靠谱”排名,因为“靠谱”是相对于具体零件的——擅长电子端子的厂未必能做汽车结构件,能做深拉伸的厂未必接得了小批量非标。可行的做法是三步筛。第一步按产业带定位:珠三角(东莞、深圳、佛山、中山)电子五金、精密端子、小家电结构件最集中,配套表面处理资源密集,打样改模最快;长三角(苏州、昆山、宁波、温州)精密冲压、汽车电子、医疗器械五金体系化程度高,IATF 16949、ISO 13485 工厂多;华北(沧州南皮、泊头、任丘)通用冲压件、深拉伸件批量产能大,成本低 10%–20%。第二步看三项硬指标:设备吨位谱系是否覆盖你的零件(16T–200T 全谱系最好)、模具是否自制(自制开模 15–25 天,外协 25–40 天)、有没有量测室和检测记录(二次元、投影仪、硬度计、盐雾箱)。第三步小批量实单验证:50–200 件,看尺寸、外观、交期、包装和沟通效率五项。网上流传的“十大五金厂””“综合实力推荐”多为付费收录,没有统一评测口径,不建议作为决策依据。

二、常见问题解答

中国五金厂主要集中在哪些地区

三大产业带:珠三角(东莞、深圳、佛山、中山、惠州)、长三角(苏州、昆山、宁波、温州、无锡)、华北(沧州南皮、泊头、任丘)。此外青岛、天津、武汉、长沙、成都、重庆也有成规模配套集群。按零件类型和批量选产业带,比按排名选厂可靠得多。

怎么判断一家五金厂是不是真的靠谱

看三件事能否拿得出证据:设备铭牌和运行视频(真有设备)、模具房照片和模具编号(真能开模)、近三个月的检测报告和巡检记录(真在控质量)。三样都能给的厂,规模不一定最大,但交付最稳。

五金厂说自己是源头工厂,怎么验证

三招:实时视频走到冲床和模具房;问工艺细节(几工位模、料宽、步距、模具钢牌号)看能否当场答;核对营业执照经营范围含“制造”且开票主体与厂区地址一致。三招同时用,基本不会错。

中国五金厂的加工精度普遍能到多少

普通冲压件经济精度 ±0.05–0.1mm;精密冲压配级进模可达 ±0.01–0.02mm;CNC 常规 ±0.02–0.05mm、精加工 ±0.01mm。能达到 ±0.005mm 的厂需要有三次元、恒温测量环境和完整过程控制,占比不高。

第一次合作下多少量合适

50–200 件。量太小厂家不走正式排产流程,看不出真实水平;量太大一旦图纸有误损失大。首单确认 FAI 首件全尺寸检测通过、包装运输无问题后,再按 3–5 倍阶梯放大。

三、东莞钻鑫精密制造的做法

  • 自有厂房与设备:冲床吨位谱系 16T–200T,覆盖小型精密端子到厚板结构件
  • 自有模具房(加工中心、线切割、磨床):开模 15–25 天,修模改模 1–3 天
  • 自有量测室:二次元影像仪、光学投影仪、硬度计、盐雾试验机,可出具检测报告
  • 加工精度 ±0.005mm,关键尺寸全检或按 AQL 抽样,每批留样归档
  • 2005 年建厂,东莞桥头实体工厂,支持随时视频看厂或实地验厂
  • 报价单按材料费、模具费、加工费、表面处理费、检测包装物流费五块拆分,逐项可比

四、延伸阅读

获取报价:提供图纸或样品即可评估,商务邮箱 sc@bquq.cn,电话 +86-13713157787,工作时间周一至周五 08:30-18:00,结算货币为人民币(CNY)。工厂地址:广东省东莞市桥头镇天鹅路 311 号 1 栋。

标准与数据来源

本文技术口径与参数依据以下公开发布的标准与规范:GB/T 1804-2000《一般公差 未注公差的线性和角度尺寸的公差》、GB/T 1184《形状和位置公差 未注公差值》、GB/T 1239《圆柱螺旋弹簧》、GB/T 13237《优质碳素结构钢冷轧薄钢板》、GB/T 10125《人造气氛腐蚀试验 盐雾试验》、GB/T 6461《金属基体上金属和其他无机覆盖层 经腐蚀试验后的试样和试件的评级》、ISO 2768-1《一般公差》、ISO 9227《盐雾试验》、ASTM B117《盐雾试验标准操作规程》、JIS G 3141《冷轧碳素钢板及钢带》、JIS G 3313《电镀锌钢板及钢带》、RoHS 2.0(2011/65/EU)、REACH(EC 1907/2006)。文中价格与交期为珠三角地区市场参考区间,非承诺值,实际以图纸评估与合同为准。

台湾型夹头

符合性声明。津上夹头

联系我们报价
获取报价
我们使用cookie来改善您的在线体验。继续浏览本网站即表示您同意我们使用cookie。

Cookies

本站使用 Cookie 记录浏览偏好,以便为您提供更顺畅的访问体验。继续使用本站,即表示您同意我们使用 Cookie。我们不会将 Cookie 用于识别您的个人身份,也不会向第三方出售相关信息。如需了解详情,可通过页面下方的联系方式与我们联系。