-
简体中文
- sc@bquq.cn
直接答案是,瑞士型车床之所以推动医疗和手表零件领域对夹头(弹簧夹头)的需求,是因为其滑动主轴箱设计要求工件通过导向衬套进给,而这需要为每一种棒料直径和轮廓配备一个高精度夹头
直接答案是,瑞士型车床之所以推动医疗和手表零件领域对夹头(弹簧夹头)的需求,是因为其滑动主轴箱设计要求工件通过导向衬套进给,而这需要为每一种棒料直径和轮廓配备一个高精度夹头。这种基本架构意味着,每一个新零件规格——无论是钛合金骨螺钉还是黄铜手表小齿轮——都需要一个专用的高精度夹头,以维持±0.005毫米或更小的公差。随着医疗器械微型化和豪华手表复杂性的增加,原材料尺寸和形状的种类也在增加,直接推动了夹头订单数量和特定性的增长。
瑞士型车床通过在切削刀具紧邻处支撑工件来实现卓越的精度,但这种支撑的质量取决于夹持棒料的夹头。对于医疗和手表零件,夹头所需的跳动度(同心度)必须控制在0.003毫米至0.005毫米(3至5微米)以内,以确保最终零件满足其±0.01毫米的公差要求。传统车床上使用的标准ER夹头通常提供0.015毫米的跳动度,这对于瑞士型加工来说是不够的;因此,制造商必须使用精密磨削夹头(通常是定制的),以保证在夹头端部达到0.003毫米的TIR(总指示读数)。对于手表摆轮轴或医疗导丝等零件,这种精度水平是无可妥协的,因为2微米的偏差就可能导致功能失效或在洁净室检查中被拒收。
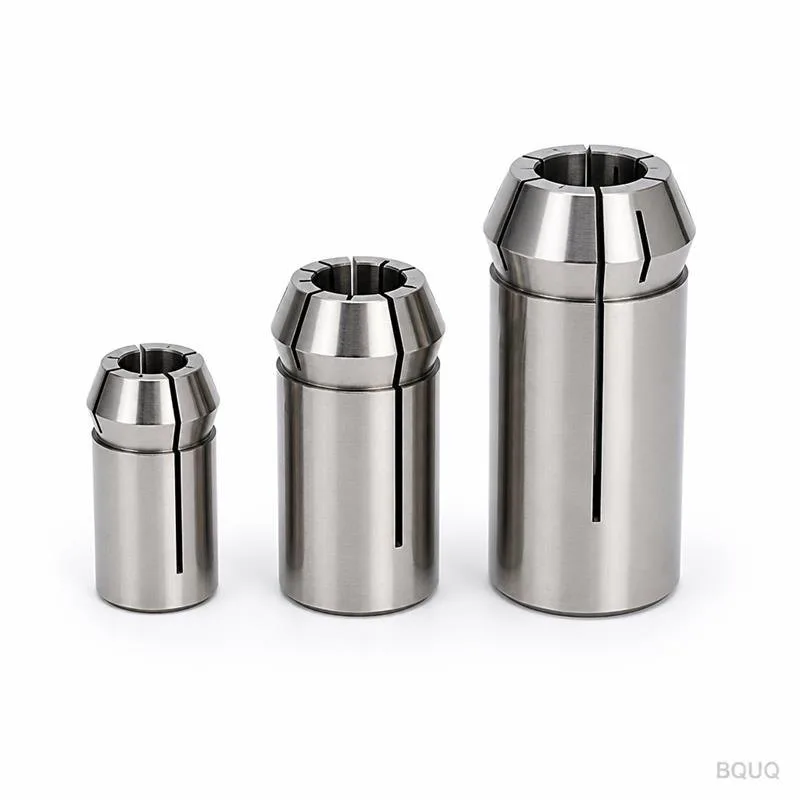
滑动主轴箱的Z轴将整个棒料和夹头组件向前移动,抵住固定的切削刀具,这意味着夹头不仅仅是一个夹持装置,更是一个承受持续轴向摩擦和径向夹紧应力的磨损部件。在一个8小时的工作班次中,一台瑞士型车床可以完成超过3000次夹头的打开和闭合循环,每次循环都涉及以高夹紧力(通常为80-120牛米扭矩)夹持新的棒料段。这种重复应力会导致夹头硬化钢卡爪磨损,标准钢制夹头在约20,000至30,000次循环后会出现可测量的尺寸变化。对于医疗级钛合金或不锈钢(316L),这些合金的磨蚀性会使夹头磨损加速30-40%,在高产量生产中迫使每2至3周更换一次,而不是铝制手表零件通常的6周更换间隔。
医疗和手表零件通常使用非标准棒料横截面,例如用于手表螺丝的六角形或方形轮廓,或用于植入式设备的微槽杆,这些无法由圆形内孔夹头可靠夹持。标准圆形夹头施加均匀的径向压力,但六角形轮廓需要一个具有六个精确角度夹持表面的夹头,以避免零件变形并防止切削过程中旋转。例如,生产1.5毫米六角驱动骨螺钉的瑞士型车床需要一个定制磨削的、具有1.5毫米对边(AF)六角孔的夹头,加工公差为+0.005/-0.000毫米,每个成本在180至350美元之间。同样,制表业使用带阶梯孔的夹头来容纳带肩小齿轮,这些定制轮廓无法用现成的ER或5C夹头替代,迫使从专业供应商处采购,交货周期为3周。
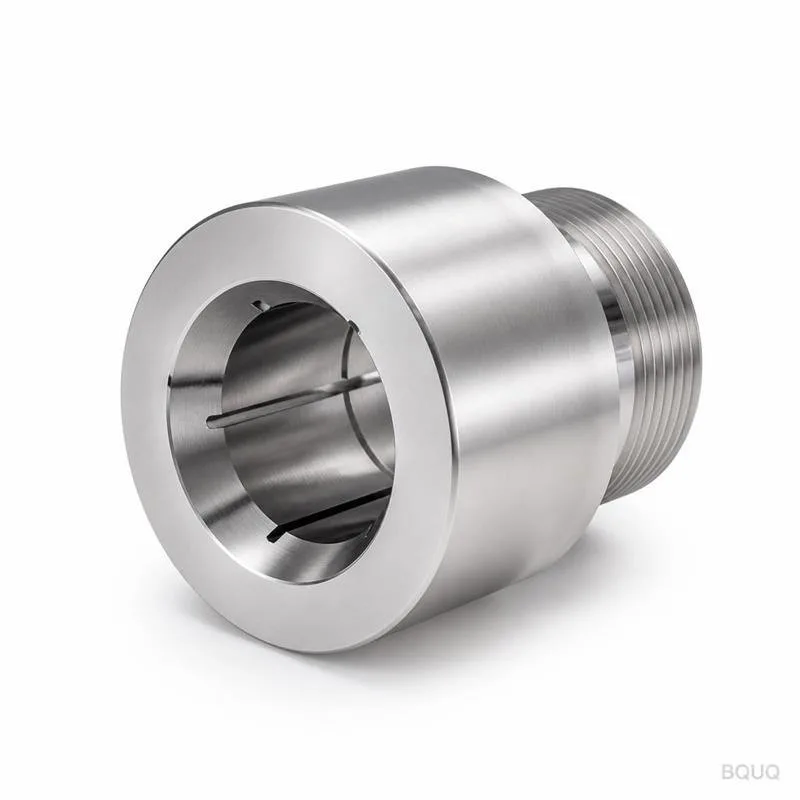
夹头材料的选择直接影响刀具寿命和零件质量,对于瑞士型车床,行业标准是硬化工具钢(如AISI 4140或8620)或用于3毫米以下微径加工的实心硬质合金。对于加工钛合金(Ti-6Al-4V)的医疗应用,使用氮化钛(TiN)或氮化铬(CrN)涂层的夹头可将摩擦和磨损降低高达50%,其表面硬度为2,500-3,000 HV,而未涂层钢的硬度为700 HV。对于由黄铜或德银(镍银)制成的手表零件,优选抛光、未涂层的钢制夹头,硬度为58-60 HRC,以防止咬合并保持装饰性零件的光滑表面光洁度。下表总结了这两个行业典型的夹头规格:
| 应用领域 | 棒料直径(毫米) | 夹头材料 | 推荐涂层 | 跳动公差(毫米) | 每个夹头成本(美元) | 预期寿命(循环次数) |
| 医疗(钛合金骨螺钉) | 2.0-4.0 | 实心硬质合金 | CrN(氮化铬) | 0.003 | $250-$400 | 15,000 |
| 医疗(不锈钢导丝) | 0.5-1.5 | 硬化工具钢 | TiN(氮化钛) | 0.004 | $120-$200 | 20,000 |
| 手表(黄铜小齿轮) | 1.0-3.0 | 硬化工具钢 | 无(抛光) | 0.005 | $80-$150 | 30,000 |
| 手表(六角螺丝) | 1.5(六角) | 硬化工具钢 | 无(抛光) | 0.005 | $180-$350 | 25,000 |
为一个新的医疗或手表零件配备夹头的初始投资,从单个标准圆形夹头的500美元到多工序加工序列所需的一套五个定制轮廓夹头的超过2,500美元不等。来自Schaublin或Hainbuch等知名品牌的标准精密圆形夹头(例如,20毫米直径,1/8英寸内孔)价格在90至160美元之间,而定制六角或方形轮廓起价为200美元,因为需要线切割(EDM)或轮廓磨削。此外,瑞士型车床操作员通常为每种棒料尺寸购买一个“主夹头”和一套“卡爪”(可互换嵌件);一个带卡爪的主夹头成本为300-500美元,但卡爪本身每个40-70美元,并且每个特定直径需要一套卡爪。对于一个生产10种不同手表零件的工厂,这意味着年度夹头预算约为15,000-25,000美元,这是一笔可观但必要的运营支出。
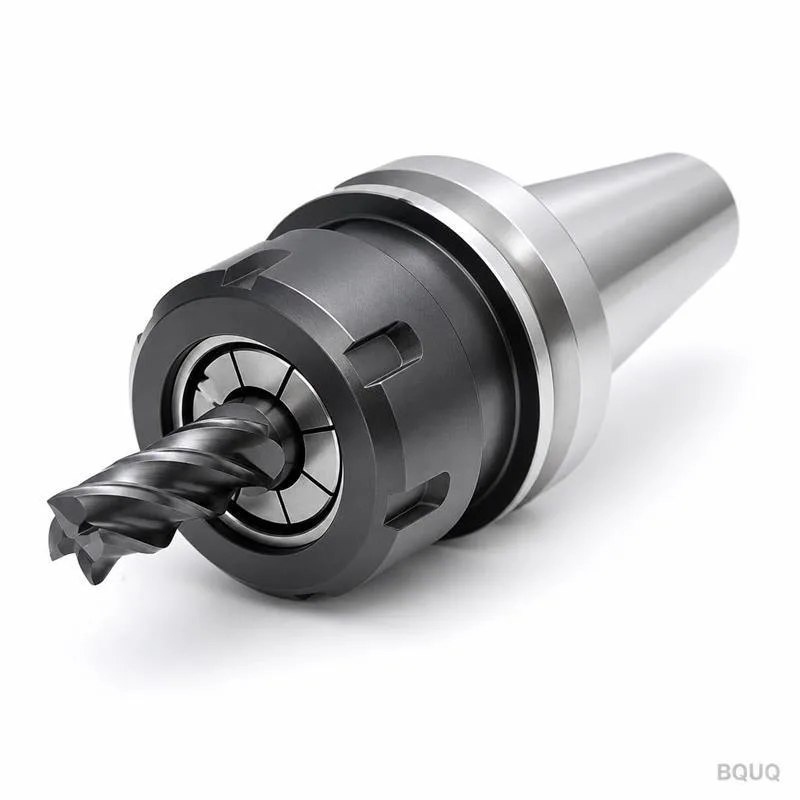
为了最大化夹头寿命,制造商必须实施预防性维护计划,包括每500个运行小时对夹头锥度和内孔进行超声波清洗,以去除金属碎屑和冷却液残留物。在夹头的外螺纹和锥度上使用高粘度油(如ISO VG 68)进行适当润滑可以减少摩擦,并将夹紧压力调整到所需最小值(通常为最大值的50-60%)可防止卡爪过载。例如,一家每月生产10,000颗钛合金螺丝的医疗零件制造商,通过改用CrN涂层硬质合金夹头并将夹紧力从100牛米降至70牛米,可以将夹头更换频率从每2周延长至每4周。此外,使用“后拉式”夹头系统(夹头缩回主轴内进行夹紧)而不是“前推式”类型,可以减少棒料的轴向应力,将夹头和导向衬套的寿命延长20-30%。
夹头的夹持力直接影响成品零件的表面光洁度,因为切削过程中的任何微观滑动或振动都会传递到工件上,产生振纹或刀具线痕。对于需要镜面抛光(Ra 0.05-0.1微米)的手表零件,一个磨损或尺寸不当且跳动度为0.01毫米的夹头会导致可见的刀具痕迹,需要二次抛光,增加30-50%的生产成本。在医疗植入物中,表面粗糙度(Ra)必须低于0.2微米以防止细菌粘附,高精度夹头可确保稳定的切削条件,无需额外精加工工序即可实现这一目标。因此,工程师指定夹头的夹持范围相对于棒料直径为+0.01/-0.005毫米,确保夹头夹紧牢固但不变形零件,这对于薄壁手表表壳或中空医疗导管尤为重要。
导向衬套夹头(也称为“副主轴”或“衬套”夹头)在切削区域直接支撑棒料以消除偏转,而主轴夹头则夹持并旋转棒料。导向衬套夹头通常公差更紧(0.002毫米跳动度),并且由于更靠近切削作用而磨损更快。两者必须在直径和材料上匹配,以确保平稳进给。
不可以,标准ER夹头通常不建议用于瑞士型车床,因为其跳动度(0.015毫米)过高,且夹持长度过短,无法提供适当的支撑。瑞士型车床需要“开槽式”或“仅张力式”夹头,具有更长的支承面以及与机床主轴特定匹配的30度或45度锥角。使用ER夹头存在零件偏转和刀具过早破损的风险。
对于钢或钛的24/7连续运行,标准钢制夹头应每3-4周或20,000-25,000次循环后更换。对于硬质合金夹头,可以延长至6-8周,但应每500小时检查磨损情况(测量跳动度增加)。如果同时使用导向衬套和主轴,务必成对更换夹头以保持平衡精度。
Schaublin、Hainbuch和REGO-FIX等品牌是医疗级钛合金加工的行业领导者,因为它们提供带CrN或DLC(类金刚石)涂层的硬质合金夹头。这些品牌提供低于0.003毫米的认证跳动证书,并具有可更换卡爪以提高成本效益。对于非常小的直径(低于1毫米),考虑来自专业瑞士刀具制造商的定制磨削实心硬质合金夹头。
具有六角、方形或阶梯轮廓的定制夹头通常需要2-3周的交货周期,从下单到交付,包括设计咨询和线切割加工。加急订单可在5-7天内完成,但会产生30-50%的附加费。建议在初始零件设置时订购备用夹头,以避免停机。
使用精密千分表(分辨率0.001毫米)安装在磁性底座上,将测头置于夹头内孔上,同时夹头夹持在一根参考棒上。手动或低速(50-100转/分)旋转主轴,记录最大TIR值。如果医疗零件的跳动度超过0.005毫米,立即更换夹头。
是的,过大的夹紧力会使薄壁零件(例如壁厚0.5毫米的手表表壳)变形,导致圆度偏差或“棱圆度”(3瓣变形)。为避免这种情况,使用接触面积更大的夹头或带有卸荷槽的“零变形”设计。对于薄壁零件,将液压夹紧压力降至最大值的30-40%,并在夹紧前后测量零件直径。
总之,瑞士型车床在医疗和手表制造中的兴起从根本上增加了对高精度、应用特定夹头的需求。微米级公差、定制轮廓和耐磨材料的需求使夹头成为一种关键的消耗品,直接影响零件质量和生产经济性。通过理解从跳动公差到涂层选择的技术要求,制造商可以优化其刀具策略,减少停机时间,并在这些要求苛刻的领域保持竞争优势。
有关您特定夹头需求或瑞士型加工项目的详细报价,我们钻鑫的工程团队随时准备为您提供帮助。凭借20年的精密制造经验,我们提供快速、准确的解决方案。联系我们获取12小时报价:电子邮件:sc@bquq.cn,WhatsApp:+86 13713157787,或访问我们的网站 www.bquq.cn。










