-
简体中文
- sc@bquq.cn
2026年数控车削中心的一个明显趋势是,为满足高精度和大批量制造需求,市场正果断转向液压动力卡盘,而气动动力卡盘则仍是高速、轻载二次加工的首选
2026年数控车削中心的一个明显趋势是,为满足高精度和大批量制造需求,市场正果断转向液压动力卡盘,而气动动力卡盘则仍是高速、轻载二次加工的首选。这一趋势的驱动力来自于对更严格公差的要求(液压系统重复精度可达0.005毫米,而气动系统为0.02毫米),以及自动化“熄灯”制造模式的日益普及,后者需要稳定一致的夹紧力。然而,这一“趋势”并非完全替代;而是一种分化:液压卡盘在硬车削和重切削领域占据主导地位,而气动卡盘则在低作用力、高循环次数的应用(如精加工铝制零件)中保持其特定市场。
根本区别在于动力传输介质。液压卡盘使用不可压缩的油,压力通常在20至70巴(300至1000 PSI)之间,提供刚性、不屈服的夹持力,能够抵抗切削力而不发生偏移。气动卡盘使用可压缩的空气,通常在6至8巴(90至120 PSI)的压力下工作,这提供了更柔和、更具适应性的夹紧,但引入了弹簧效应,可能导致工件在负载下发生微动。这种可压缩性正是气动系统在重切削余量去除时固有精度较低的原因,而液压系统则擅长在断续切削或加工硬度超过45 HRC的淬硬钢时保持几何稳定性。
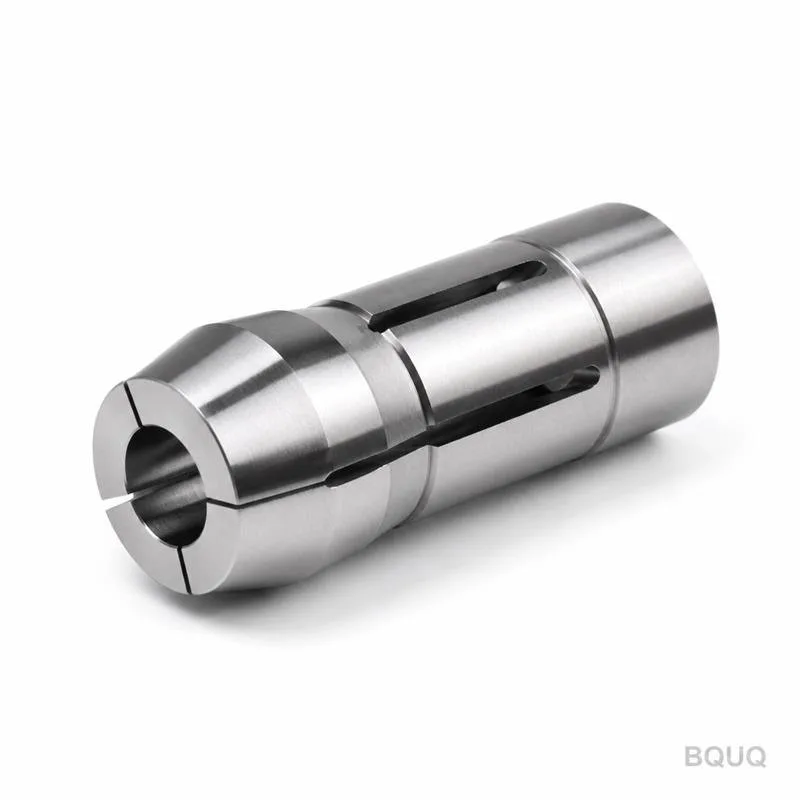
夹紧力是性能差距最可量化的方面。一个典型的8英寸液压卡盘可产生45至60 kN的夹紧力,而同等规格的气动卡盘在标准车间气压下仅能产生10至15 kN。这一差异决定了最大切削深度和进给速率。例如,在304不锈钢车削操作中,切削深度为3毫米时,液压卡盘的刚性可防止零件被拉出,允许0.3毫米/转的进给速率。在相同条件下,气动卡盘则可能需要将切削深度减小到1.5毫米,以避免振动和零件滑移,这实际上会使生产率减半。
液压卡盘是要求绝对精度和表面光洁度完整性的行业的标准选择。这包括汽车传动系统部件(齿轮、轴)、航空航天液压歧管以及医疗器械加工。例如,加工钛合金(Ti-6Al-4V)髋关节柄需要夹紧力在零件受热时保持恒定;液压油的热稳定性确保了夹紧力不会衰减。此外,航空航天领域转向更难加工的镍基合金(如Inconel 718),使得液压夹紧成为必需,因为高温切削(600-800°C)会导致气动密封件失效和气压波动。
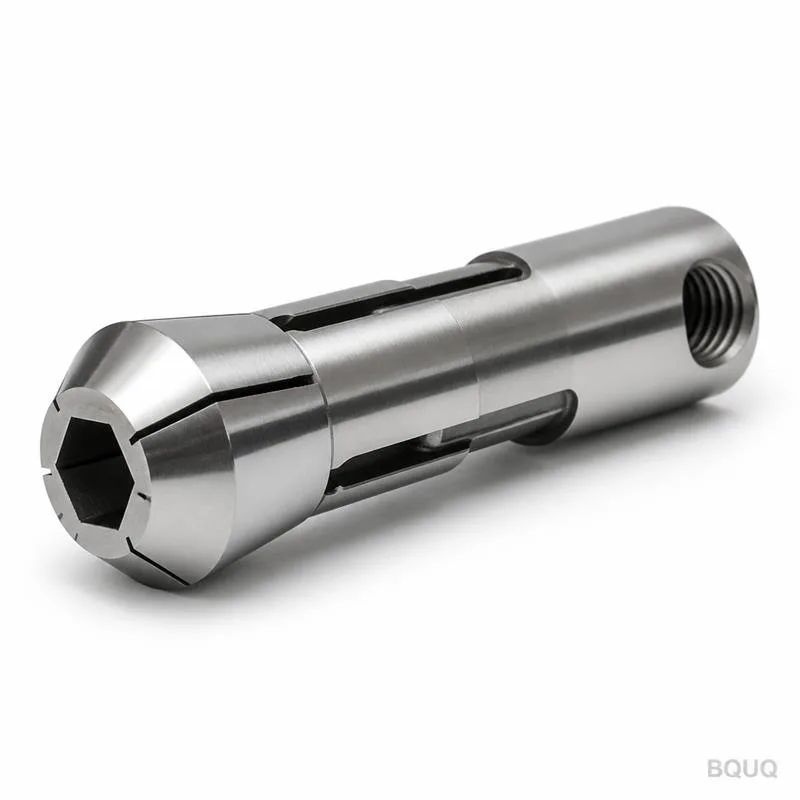
气动卡盘并未过时;在特定、狭窄的应用中,它们是更具经济性的选择。它们非常适合对6061铝或黄铜等软材料进行二次加工,因为在这些应用中,高夹紧力造成变形的风险是真实存在的。它们在循环时间至关重要的高速、低扭矩精加工工序中也表现出色,例如车削小型电子连接器外壳。在这些情况下,气动卡盘快速的开关循环(0.5秒对比液压的1.5秒)可以在一天内节省大量时间。此外,在洁净室环境或不允许油泄漏的应用中(例如食品级设备),气动系统因其固有的清洁性且无需处理液压油废弃而更受青睐。
液压卡盘系统的初始投资要高得多。一个完整的液压卡盘套件(卡盘、拉杆、液压动力单元和软管)用于CNC车床的成本通常在8,000至15,000美元之间。气动系统的成本在3,000至6,000美元之间。然而,长期维护成本则扭转了这一局面。液压系统虽然需要定期更换油液(每2000小时)和更换密封件,但由于持续润滑,机械磨损较小。气动系统需要更频繁的维护,因为空气中含有水分和颗粒物,需要维护过滤器/干燥器,并且更频繁地更换密封件——在像东莞这样的潮湿环境中,通常每6个月就需要更换一次。在5年的使用寿命内,液压系统的维护成本通常比气动系统低20-30%。
2026年的趋势深受工业4.0和自动化集成的影响,在这方面液压系统明显胜出。液压动力单元可以配备压力传感器和比例阀,使CNC控制器能够根据加工阶段实时调整夹紧力。这实现了“智能夹紧”,即卡盘在粗加工时略微松开,在精加工时收紧以消除变形。气动系统由于其二元性(开/关)特性,缺乏这种精细控制。此外,液压卡盘可以在断电期间(通过蓄能器备份)保持夹紧力,这对于在自动化机器人上下料单元中防止主轴停止时工件飞出至关重要。
为了提供清晰的财务图景,下表概述了广东工厂两班制(每天16小时)运行下,标准8英寸卡盘系统的关键成本和性能指标。
| 指标 | 液压卡盘系统 | 气动卡盘系统 |
| 初始系统成本(卡盘+单元+安装) | $12,000 | $4,500 |
| 夹紧力 (kN) | 55 | 12 |
| 重复精度 (mm) | 0.005 | 0.02 |
| 循环时间(开/关) | 1.5 秒 | 0.5 秒 |
| 能耗(平均 kW) | 2.5 | 0.8 |
| 年度维护成本 | $800 | $1,400 |
| 典型零件变形风险 | 低 | 高 |
| 硬车削适用性 (HRC > 50) | 优秀 | 差 |
全球制造业正朝着近净成形加工以及更硬、更轻的材料发展,这直接有利于液压技术。随着电动汽车(EV)动力系统要求更严格的齿轮公差(DIN 5或更高)和更轻的结构部件,对减振夹紧力的需求增加了。液压卡盘与气动卡盘相比,具有更高的阻尼比(吸收振动的能力),从而实现更好的表面光洁度(可实现Ra 0.4 µm,而气动为Ra 1.6 µm)。此外,中国劳动力成本不断上升;工厂正在投资自动化以实现无人值守运行。液压系统的故障安全夹紧和力监控功能使其成为无需操作员干预即可持续过夜运行的唯一可行选择。
可以,但很少具有成本效益。改造需要更换拉杆、旋转接头,并添加液压动力单元。这些部件的成本通常超过新液压卡盘套件的70%,而且机床主轴可能没有足够的内部空间容纳新的拉杆。通常,购买专为您的特定机床型号设计的新卡盘套件更经济。
高性能液压卡盘最高转速可达6,000 RPM,但由于离心力,高速时夹紧力会下降。例如,一个静态力额定为55 kN的卡盘在4,000 RPM时可能会降至40 kN。为了安全的重切削,大多数标准液压卡盘限制在3,500 RPM。气动卡盘通常可以运行到8,000 RPM,但初始夹持力要低得多。
对于标准的矿物基液压油,每运行2,000至3,000小时更换一次。在像东莞这样潮湿的气候下,每月检查一次是否进水污染;如果油看起来呈乳白色,立即更换。使用合成油可以将此间隔延长至4,000小时,但油成本会增加约40%。
气动卡盘通常更适合薄壁零件(壁厚小于2毫米)。较低且可调的夹紧力(可低至5 kN)可防止零件被夹成多边形。然而,带有可变压力控制系统的液压卡盘也可以使用,前提是您将压力降低到15巴以下,但这不如气动系统的自然顺应性那么精确。
是的,有通过气动驱动拉杆的液压卡盘,但这比较少见。更常见的是“气液增压器”,即车间空气(6巴)驱动活塞,将液压油加压至50巴。这提供了一种折衷方案:成本低于全电动液压泵,但具有液压的刚性。这对于希望在不承担高额电气安装成本的情况下提高刚性的加工车间来说非常理想。
虽然气动卡盘不会消失,但它们将越来越多地被局限于轻快、简单的任务。工程数据是明确的:对于2026年高混合、高精度和自动化的制造环境,液压动力卡盘提供了卓越的刚性、更好的力控制和更低的长期维护成本,使其成为任何旨在以质量和效率竞争工厂的合理选择。对于东莞或其他地方希望升级其车削能力的制造商来说,专注于液压技术是对生产线未来保障的战略性投资。
在钻鑫,我们理解选择合适的卡盘对您的盈利能力和精度至关重要。我们在CNC加工和金属加工领域拥有20年的经验,能够提供专家指导,而不仅仅是组件。我们可以提供工程支持,计算您特定零件所需的夹紧力,并推荐最佳的卡盘系统。我们为定制加工和卡盘选型项目提供快速的12小时报价。今天就联系我们的工程团队讨论您的应用。
邮箱:sc@bquq.cn
WhatsApp:+86 13713157787
www.bquq.cn










