散热片冲压:高效热管理技术 · 核心要点
- 屏蔽罩、散热模组、插针、弹片、接地片,批量一致性控制。 通信设备
- 腔体、滤波器结构件、射频连接器、散热齿片,表面处理可选导电氧化。 STEP / STP / SLDPRT / DXF 医疗器械
- 不锈钢精密件、手术器械组件、设备支架,清洁度与毛刺控制严格。 3-7 工业自动化
- 夹治具、气缸件、传动轴、直线模组零件,配合装配公差设计。
- 照明与家电 ISO 9001:2015 灯体外壳、散热杯、支架、装饰件,外观件可做拉丝与氧化着色。 工厂实力
流程标准化,每一步都有明确交付物与时间节点。
问:铝合金
答:铝(如6061、6063)是最常用的材料,因其优异的导热性(200–240 W/mK)、轻质和良好的成型性。对于高性能应用,铜合金(导热系数约400 W/mK)也被使用,但成本更高且更难冲压。
问:成型与弯曲
答:通过顺序成型操作来塑造翅片。为避免起皱,请使用拉延筋和适当的压边力。润滑可减少摩擦并改善材料流动。
问:切割与修边
答:成型后,零件被修整至最终尺寸。精冲可产生光滑边缘,无需二次加工。
要点速览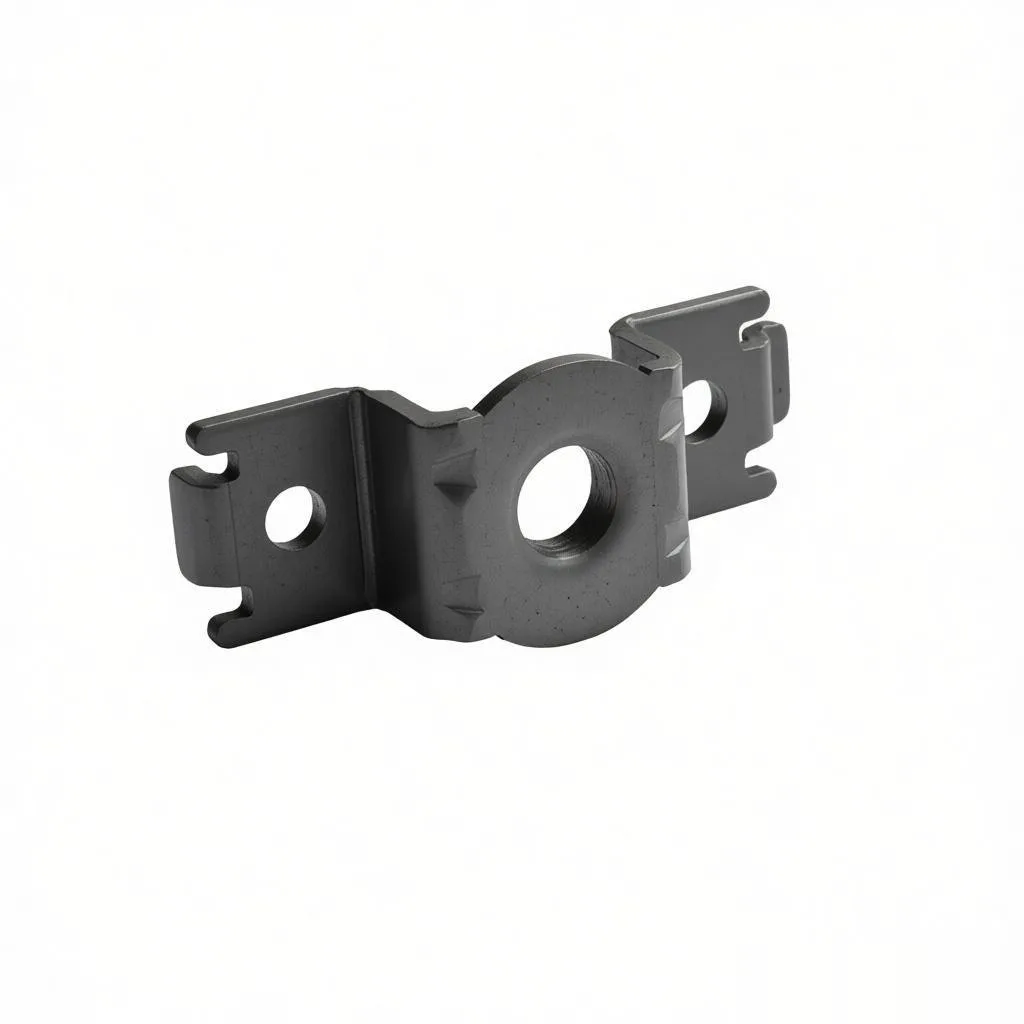
散热片冲压工艺介绍
散热片是电子设备中的关键组件,用于散热以防止过热并确保可靠运行。在各种制造方法中,冲压工艺为生产复杂几何形状的散热片提供了经济高效且适合大批量生产的解决方案。本指南探讨了通过散热片冲压实现高效热管理的技术和最佳实践。
冲压散热片常用材料
铝合金
铝(如6061、6063)是最常用的材料,因其优异的导热性(200–240 W/mK)、轻质和良好的成型性。对于高性能应用,铜合金(导热系数约400 W/mK)也被使用,但成本更高且更难冲压。
材料选择标准
导热性:越高越有利于散热。
延展性:必须能承受深拉和弯曲而不开裂。
成本:铝在大批量生产中提供了最佳平衡。
表面光洁度:影响与电子元件的接触热阻。
散热器冲压模具设计
模具设计对于实现所需的翅片几何形状、厚度分布和尺寸精度至关重要。级进模通常用于在单次冲压行程中完成多个工序(落料、冲孔、成型和切断)。
关键设计考量
冲压工艺技术
落料与冲孔
首先,从料带上切下坯料。冲孔用于创建安装或通风孔。凸模与凹模之间的间隙应为材料厚度的5–10%,以获得干净的边缘。
成型与弯曲
通过顺序成型操作来塑造翅片。为避免起皱,请使用拉延筋和适当的压边力。润滑可减少摩擦并改善材料流动。
切割与修边
成型后,零件被修整至最终尺寸。精冲可产生光滑边缘,无需二次加工。
散热片冲压中的质量控制
常见问题
五金冲压件的交期是多久?
已有模具的件 7-12 天;需新开模的件 18-25 天(含模具设计 3-5 天、制造 10-15 天、试模调模 3-5 天)。连续模比单工序模开模慢但量产快。
冲压模具费怎么算?
按模具结构复杂度与寿命要求报价:简易单工序模 3000-8000 元,连续模 2-8 万元,精密高速连续模 8-20 万元。模具寿命一般承诺 30-100 万冲次。
冲压件的最小起订量是多少?
建议 5000 件起。低于 1000 件时模具费摊销过高,单件成本不划算;小批量可考虑激光切割或蚀刻替代工艺,无需开模。
图纸会保密吗?
签署保密协议(NDA),图纸仅存档于内部受控服务器,不外发第三方。车间使用的图纸去除客户名称与图号标识,生产废料按规定销毁。









