-
简体中文
- sc@bquq.cn
深腔加工和超长悬伸操作呈现出一个经典的工程难题:刀柄越长,挠度越大,振刀风险越高
深腔加工和超长悬伸操作呈现出一个经典的工程难题:刀柄越长,挠度越大,振刀风险越高。直接的答案是,现代刀柄夹头延长杆通过优化合金钢选材、锥形几何轮廓以及精密磨削的夹头接口相结合,来保持刚度,从而最大限度地减少跳动并最大化夹紧力。通过使用硬化H13工具钢或等效材料(杨氏模量超过200 GPa),并采用细长阶梯式刀柄设计,这些延长杆可实现高达5:1的悬伸比,同时在基准线处保持超过20 N/µm的静态刚度。
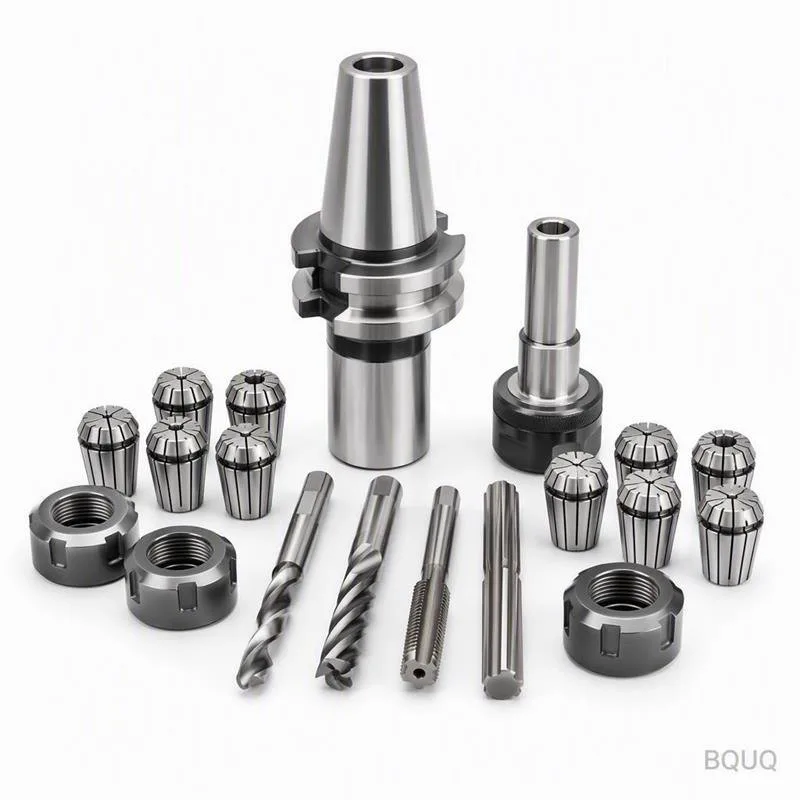
延长杆的刚度由其惯性矩决定,惯性矩与直径的四次方成正比。因此,主要的设计策略是尽可能在大部分长度上最大化外径(OD),仅在靠近头部处逐渐收窄。一根典型的直径20毫米、悬伸100毫米的延长杆,其壁厚为8毫米,提供了抵抗弯曲的横截面积。此外,刀柄与延长部分之间的过渡区采用圆角而非尖角设计,以消除在循环载荷下可能导致微裂纹的应力集中点。容纳夹头的内孔研磨至H7公差,确保夹头与刀柄轴线完美同心,通常跳动量在0.003毫米TIR(总指示跳动)以内。
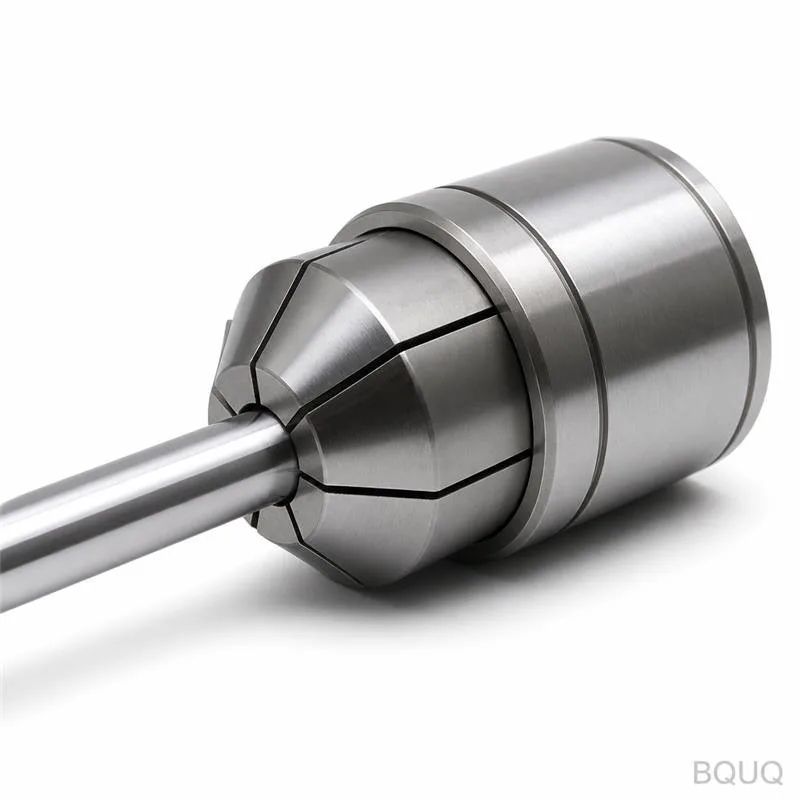
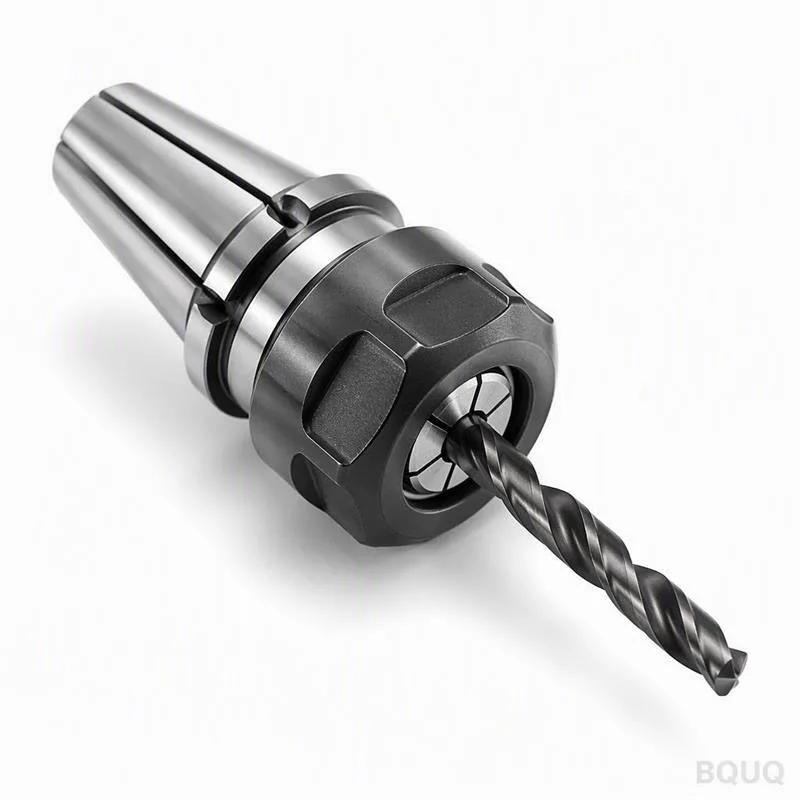
夹头接口是系统中最薄弱的环节;如果夹头无法均匀传递夹紧力,那么高质量的延长杆也无济于事。大多数专业延长杆使用ER夹头(ER16、ER20、ER32)或高精度液压夹头。对于ER夹头,关键因素是夹头螺母的扭矩。标准ER32夹头需要120 Nm的拧紧扭矩,可产生约15 kN的径向夹紧力。该力使夹头发生弹性变形,以约300 MPa的均匀压力夹持刀具刀柄。然而,跳动与夹头质量直接相关。符合DIN 6499标准的精密研磨ER夹头,在距头部3倍直径处可将跳动控制在0.005毫米。对于要求跳动小于0.003毫米的应用,推荐使用液压膨胀夹头,因为它利用液压提供360度夹持表面,消除了开槽夹头常见的三点接触问题。
材料选择不仅仅关乎硬度,更关乎弹性模量(杨氏模量)和阻尼能力。标准碳钢(AISI 1045)的杨氏模量为205 GPa,但其阻尼比低,容易导致振刀。高端延长杆使用预硬化工具钢,如H13或42CrMo4,热处理至48-52 HRC。热处理将屈服强度提高至约1,400 MPa,使延长杆能够承受更高的弯矩而不发生塑性变形。对于超轻量化应用,使用钛合金(Ti-6Al-4V),其杨氏模量为114 GPa,但密度仅为钢的60%。这有利于减少主轴负载,但刚度较低,因此钛合金延长杆仅限于3:1的悬伸比。下表比较了延长杆制造中使用的典型材料。
| 材料牌号 | 杨氏模量 (GPa) | 硬度 (HRC) | 阻尼比 | 最大推荐悬伸比 |
| H13 工具钢 | 210 | 48-52 | 0.005 | 5:1 |
| 42CrMo4 合金钢 | 205 | 45-48 | 0.004 | 4:1 |
| Ti-6Al-4V 钛合金 | 114 | 36-40 | 0.008 | 3:1 |
| 硬质合金(整体) | 600 | 70-75 | 0.002 | 6:1 |
| Inconel 718 | 200 | 40-45 | 0.006 | 4:1 |
长径比(L/D)是预测挠度最重要的单一规格参数。对于悬臂梁,挠度随长度的立方增加。这意味着将直径20毫米的延长杆悬伸量从50毫米加倍到100毫米,在相同切削力下挠度将增加8倍。实际上,这决定了对于4:1的长径比,在挠度超过0.01毫米之前,最大允许径向切削力约为1,200 N。对于5:1的比率,该值降至600 N。超过6:1的比率,即使是整体硬质合金延长杆也会表现出过度振动,除非将主轴转速降低40%以避免共振。因此,在加工深腔时,必须计算实际切削力,并将其与延长杆的刚度曲线进行比较,以选择合适的直径。
振刀是一种自激振动,当切削频率与刀柄的固有频率一致时发生。具有高长径比的延长杆固有频率较低,通常在800至1,500 Hz之间。为了缓解这一问题,制造商使用“调谐”或“防振”延长杆,其中包含阻尼元件,通常是悬浮在弹性体中的重金属芯(钨)。这种质量阻尼器吸收振动能量,与实心延长杆相比,可将振刀振幅降低多达60%。此外,将切削刀具的前角从6度增加到12度,可将切削力降低25%,从而降低激励能量。最后,加工策略应优先采用摆线铣削(高速、低径向切宽),这能减小径向力分量,使延长杆在其弹性极限内运行。
可实现的公差直接取决于延长杆的跳动和挠度。使用高质量的液压夹头延长杆(跳动<0.003毫米)和稳定的切削过程,在铝合金中可保持+/- 0.01毫米的位置公差和Ra 0.4 µm的表面光洁度。在硬化钢(45 HRC)中,由于切削力增加和热膨胀,预期公差会放宽至+/- 0.02毫米。钢制延长杆的热增长显著:温度每升高10摄氏度,100毫米的延长杆将伸长0.012毫米。因此,对于精密加工,冷却液的应用必须保持一致,以维持热稳定性。下表说明了直径20毫米、悬伸100毫米延长杆的实际限制。
| 切削条件 | 最大径向力 (N) | 预期挠度 (mm) | 可实现公差 (mm) | 表面光洁度 Ra (µm) |
| 铝6061, 10,000 RPM | 900 | 0.008 | +/- 0.010 | 0.4 |
| 低碳钢1020, 6,000 RPM | 700 | 0.006 | +/- 0.015 | 0.8 |
| 硬化钢45 HRC, 4,000 RPM | 450 | 0.004 | +/- 0.020 | 1.2 |
| 钛合金5级, 3,000 RPM | 350 | 0.003 | +/- 0.025 | 1.6 |
整体硬质合金延长杆是极致刚度的终极解决方案,其杨氏模量是钢的三倍。这使得长径比可达6:1,且挠度极小。然而,整体硬质合金脆且昂贵,价格大约是同等钢制延长杆的5到8倍。例如,一根基本的20毫米x 100毫米钢制延长杆成本约为150美元,而同等整体硬质合金延长杆成本为900美元。只有在加工硬化材料(高于50 HRC)或悬伸比超过5:1且无法通过调整转速控制振动时,才应选择整体硬质合金。对于铝和低碳钢的一般加工,带有调谐阻尼器的钢制延长杆更具成本效益且更耐用,因为它不易因意外撞刀而发生灾难性失效。
为保持延长杆的刚度和精度,必须检查夹头锥度和内孔是否有磨损或缺口。损坏的锥度会导致夹头安装不当,使跳动增加多达0.01毫米。使用无绒布清洁锥度和夹头,并在夹头螺母螺纹上涂抹一层薄薄的防咬合剂,以确保扭矩一致。使用千分表在头部和距头部50毫米处校准组装后刀柄的跳动;差值不应超过0.005毫米。如果跳动超过此值,更换夹头而非延长杆,因为夹头是易损件。延长杆本身应每运行200小时使用精密直尺检查直线度;整个长度上任何大于0.02毫米的弯曲都需要更换。
标准ER夹头刀柄的最大安全悬伸长度通常为刀柄直径的4倍。超过此比例,钢制延长杆的挠度和振刀将变得难以控制。对于更长的悬伸,请使用整体硬质合金或防振延长杆。
带有液压夹头接口的高质量钢制延长杆价格在250至600美元之间,具体取决于长度和精度。整体硬质合金版本价格在800至1,500美元之间。刀具成本通过减少废品和能够一次装夹加工复杂零件来体现其价值。
是的,大多数延长杆都提供内冷功能,允许冷却液穿过中心并在切削刃附近流出。这对于深孔加工以排屑和控制热量至关重要。确保延长杆和夹头与机床的冷却液压力兼容,通常最高可达70 bar。
液压夹头提供最佳的跳动精度,可保持0.003毫米TIR或更好。热缩刀柄位居第二,跳动约0.004毫米,但需要感应加热设备。标准ER夹头精度最低,跳动在0.005至0.010毫米之间。
振刀的发生是因为较长的延长杆具有较低的固有频率和较低的刚度。切削力激发延长杆的固有频率,导致共振。带有内部阻尼器的防振延长杆旨在吸收这种能量并打破共振循环。
当测量的跳动在3倍刀具直径处超过0.008毫米,或当夹持表面出现磨损或变色迹象时,应更换夹头。在正常条件下,典型夹头的使用寿命为500至1,000次刀具更换。
不建议使用标准钢制延长杆加工高于45 HRC的钢材,因为切削力高且存在挠度风险。应使用整体硬质合金或带有调谐阻尼器的重型钢制延长杆,并将切削参数降低30%以保持精度。
选择合适的刀柄夹头延长杆需要仔细平衡悬伸量、刚度和成本。始终优先选择尽可能低的长径比,因为挠度随长度呈几何级数增长。对于大多数应用,带有精密研磨ER夹头和调谐阻尼器的硬化钢延长杆在刚性和价值之间提供了最佳折衷。当您的几何形状要求极端悬伸或材料难以切削时,投资于整体硬质合金或液压系统,以保护您的零件质量和机床主轴。在钻鑫,我们运用20年的CNC加工经验来构建定制刀具解决方案,以最大化您的工艺稳定性。如需对您的深悬伸加工需求进行快速、准确的评估,请在12小时内联系我们获取报价。发送邮件至sc@bquq.cn,通过WhatsApp联系+86 13713157787,或访问我们的网站www.bquq.cn。










