-
简体中文
- sc@bquq.cn
六角、方形和三角形内孔夹头通过使标准CNC车床和自动车床能够直接夹持非圆形棒料,从而实现了复杂棒料加工,无需二次铣削或线切割放电加工工序
六角、方形和三角形内孔夹头通过使标准CNC车床和自动车床能够直接夹持非圆形棒料,从而实现了复杂棒料加工,无需二次铣削或线切割放电加工工序。这些精密工件夹持装置通过形状配合接触传递扭矩和位置精度,对于多边形轮廓可实现0.005 mm(0.0002 in)以内的重复夹持同心度。通过使用异形内孔夹头,制造商可以在一次装夹中从棒料加工出六角螺栓、方形传动轴和三角形凸轮,与圆棒加铣削方案相比,循环时间可缩短高达40%。
六角、方形和三角形内孔夹头的尺寸限制取决于棒料对边宽度(WAF)和夹头的弹性变形范围。标准钻鑫夹头可接受3 mm至32 mm(0.118 in至1.260 in)的六角和方形轮廓WAF尺寸,而三角形内孔通常范围为6 mm至25 mm(0.236 in至0.984 in),这是由于角部应力集中的原因。内孔公差保持在ISO H7级(10 mm WAF时为0/+0.012 mm),确保自动送料机插入时具有0.01 mm至0.03 mm的间隙配合。例如,10 mm六角夹头的内孔尺寸为10.000 mm至10.012 mm,夹头螺母最大推荐扭矩为45 N·m,以避免淬硬钢夹爪发生塑性变形。
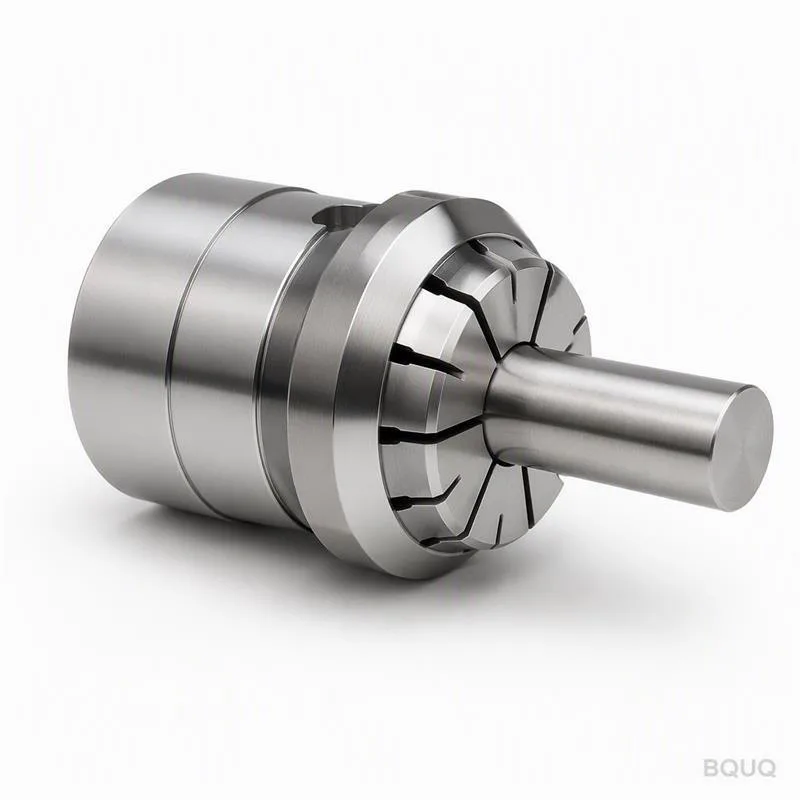
圆形夹头的扭矩传递依赖于径向夹紧力产生的摩擦力,在切削载荷超过夹紧力容量的80%时可能会发生打滑。多边形内孔夹头通过平面处的机械互锁传递扭矩,提供正向驱动,即使在断续切削中也能防止工件旋转。对于夹持长度为50 mm的12 mm六角夹头,形状配合啮合可传递高达120 N·m的扭矩,而在相同夹紧力下,可比圆形夹头仅能传递85 N·m。这种机械优势允许更高的切削参数:方形内孔夹头在4,000 RPM下加工6061-T6铝材时可支持0.25 mm/rev的进给率而不会发生工件旋转,而圆形夹头则需要将进给率降低至0.15 mm/rev。
当三角形横截面是零件的功能几何形状时(如凸轮轴、分度机构或防转紧固件),使用三角形内孔夹头。从圆棒铣削三角形轮廓需要三次单独的分度操作,每次引入±0.02 mm的位置误差,并且每个零件增加45秒的非切削时间。使用三角形内孔夹头,三角形棒料直接送入主轴,轮廓对边精度已达±0.01 mm,完全省去铣削工序。对于5,000件25 mm三角形轮廓的生产批次,夹头方案将每件加工时间从4.5分钟缩短至2.1分钟,节省200小时的机床时间,并省去4轴铣削装夹的成本。
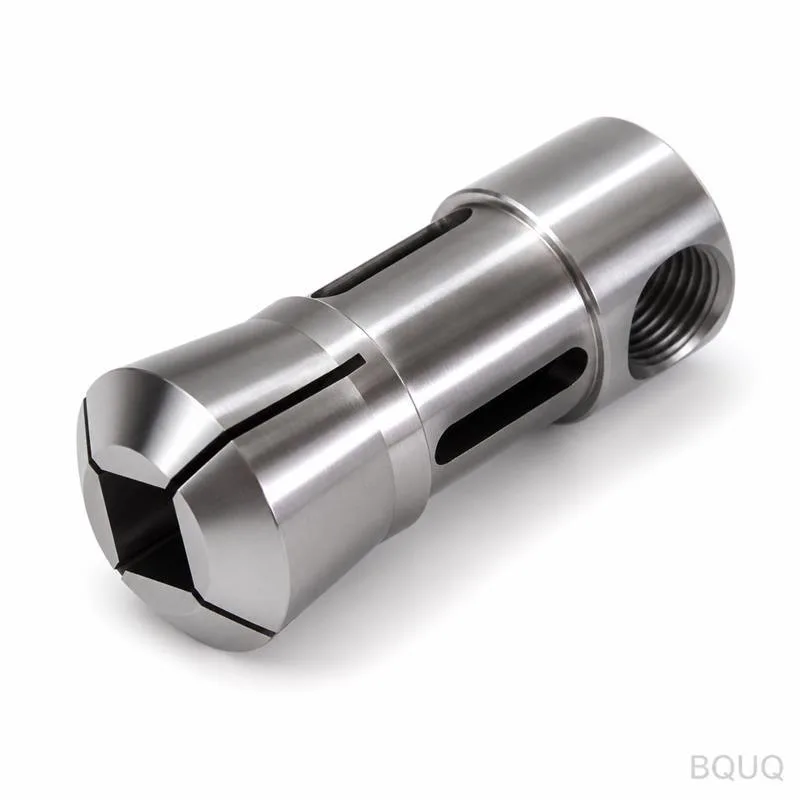
六角和方形夹头兼容所有可加工棒料材料,前提是材料硬度不超过45 HRC,否则会导致夹头夹爪过早磨损。常见材料包括1215易切削钢、303不锈钢、6061-T6铝、360黄铜和C93200轴承青铜。例如,以180 SFM和0.20 mm/rev进给率加工1215钢的14 mm六角棒,表面粗糙度可达Ra 1.6 μm,而在303不锈钢上以140 SFM进行相同操作可获得Ra 2.0 μm的表面粗糙度。夹头本体采用AISI 4140钢制造,淬硬至48-52 HRC,热处理后磨削内孔以保持几何稳定性;对于17-4PH不锈钢等磨蚀性材料,钻鑫建议使用TiN涂层夹头,将使用寿命从12,000次延长至25,000次循环。
多边形内孔夹头的价格范围为每个$85至$240,取决于尺寸、轮廓和涂层,标准尺寸的典型交货期为3至5个工作日。10 mm六角夹头(无涂层4140钢)价格为$95,而25 mm三角形夹头(TiN涂层)价格为$230。与定制铣削夹具$1,200至$3,500的替代方案相比,考虑到人工和装夹时间节省,夹头在加工15至30个零件后即可收回成本。对于年产50,000个六角螺栓的大批量生产,夹头摊销成本为每件$0.002,相对于每件$0.15的循环时间缩短节省来说可以忽略不计。
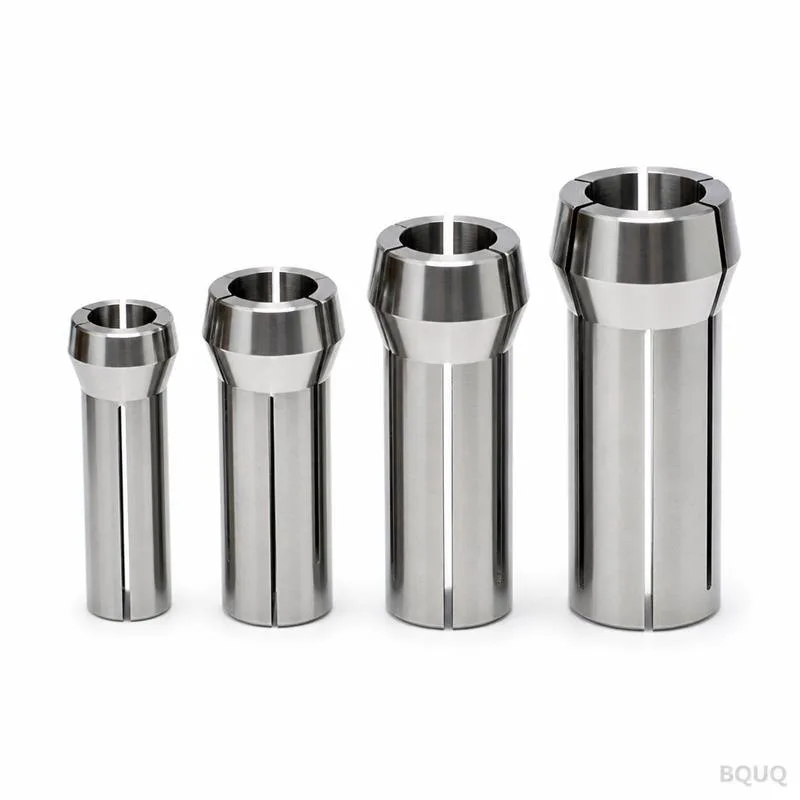
当棒料具有非标准WAF尺寸、比标准H7更严格的公差、或圆角半径超过0.3 mm的轮廓时,应指定定制磨削夹头内孔。对于60度以外角度的三角形棒料(如用于特殊分度应用的45度三角形棒料),也需要定制磨削。钻鑫提供公差为±0.005 mm(0.0002 in)的定制磨削内孔,每个夹头额外收费$45至$75,交货期为5至7天。例如,加工8.05 mm六角棒(而非标准8.00 mm)的客户需要定制8.050 mm +0.005/-0.000 mm的内孔,以保持0.01 mm至0.03 mm的间隙配合;使用标准8.00 mm夹头将产生0.05 mm的过盈,导致卡料和夹头损坏。
非圆形夹头的关键性能规格包括夹持同心度、重复精度、最大转速和夹紧力。钻鑫六角和方形夹头在以最大夹紧力80%夹持12 mm棒料时,鼻端跳动为0.008 mm TIR,距鼻端50 mm处跳动为0.015 mm TIR。带螺母的平衡夹头最大推荐主轴转速为6,000 RPM,25 mm WAF以上的较大尺寸降至4,000 RPM以防止振动和棒料甩动。夹紧力范围为6 mm夹头的12 kN至32 mm夹头的45 kN,在推荐的70 N·m至120 N·m螺母扭矩下测量。工作温度范围为-20°C至120°C,钢制本体的热膨胀系数为11.5 μm/m·°C;在80°C时,20 mm六角夹头膨胀0.014 mm,在高温加工操作中必须考虑这一点。
| 规格 | 六角夹头 10 mm | 方形夹头 12 mm | 三角形夹头 20 mm |
| 内孔公差 | 10.000/10.012 mm | 12.000/12.012 mm | 20.000/20.015 mm |
| 最大扭矩传递 | 85 N·m | 110 N·m | 95 N·m |
| 鼻端跳动 | 0.008 mm TIR | 0.008 mm TIR | 0.012 mm TIR |
| 最大主轴转速 | 6,000 RPM | 5,500 RPM | 4,500 RPM |
| 80 N·m螺母扭矩下夹紧力 | 22 kN | 28 kN | 35 kN |
| 推荐材料硬度 | 最高45 HRC | 最高45 HRC | 最高40 HRC |
| 单价(无涂层) | $95 | $110 | $185 |
最常见的错误是使用过大尺寸的夹头内孔,这导致棒料仅靠在角部上,接触面积减少60%,引起颤振和加工零件的椭圆度问题。另一个常见错误是将夹头螺母拧紧超过推荐扭矩,这可能超过夹爪的弹性极限并导致永久变形;10 mm六角夹头过度拧紧至150 N·m(而非80 N·m)会使内孔张开0.05 mm,无法重新精确夹持。操作人员还经常忘记对棒料端部进行30度倒角,这是顺利插入夹头所必需的;没有倒角时,六角或方形棒料的锋利边缘会划伤内孔表面,在100次插入后夹紧力降低15%。
可以,现有的圆形夹头卡盘可以通过简单地将圆形内孔夹头更换为相同外部尺寸的六角、方形或三角形内孔夹头来改造用于多边形棒料。夹头本体几何形状(包括锥角(通常为30度包含角)和拉管螺纹尺寸)保持不变,因此无需修改主轴或执行器。例如,标准5C夹头卡盘可以接受14 mm WAF的5C六角夹头而无需任何更改,保持相同的0.008 mm跳动规格。然而,最大棒料直径受夹头本体尺寸限制;5C夹头只能夹持最大19 mm WAF的六角棒,而16C夹头可夹持最大32 mm WAF,因此卡盘尺寸决定了最大多边形尺寸。
非圆形夹头应每5,000次夹持循环检查平面磨损情况,每10,000次循环检查内孔尺寸漂移。加工1215钢时,六角夹头平面的平均磨损率为每1,000次循环0.001 mm;10,000次循环后,内孔可能扩大0.01 mm,超出H7公差。建议每班用压缩空气清洁以去除切屑和冷却液残留物,在夹头锥面上涂覆薄层防咬合剂可防止拉伤。当内孔尺寸超过上限0.015 mm,或出现可见划痕或因过热而变色时,应更换夹头;钻鑫提供每个$35的重新磨削服务,可将内孔恢复至原始公差,费用约为新夹头的70%。
六角、方形和三角形内孔夹头为单次装夹加工非圆形棒料提供了一种经济高效且精密的方法,可实现高达120 N·m的扭矩传递、0.008 mm的跳动控制以及40%或更高的循环时间缩短。对于评估工件夹持方案的生产工程师来说,决策取决于零件批量、轮廓公差和材料硬度;形状配合夹头在年产量超过500件时更具优势,而铣削仍适用于小批量原型。通过选择正确的内孔公差、螺母扭矩和维护周期,制造商可以在高混合CNC环境中实现一致的质量和更长的刀具寿命。
多边形夹头的最大棒料尺寸为六角和方形轮廓32 mm WAF,三角形轮廓25 mm,受限于夹头本体直径和夹爪的弹性变形范围。更大尺寸需要定制夹头本体,夹紧力会降低,通常不建议用于生产加工。
CNC车床使用25 mm WAF以下的六角夹头时最高可达6,000 RPM,但较大轮廓应降至4,500 RPM以防止振动。限制因素是多边形内孔的不平衡性,高速时离心力会使夹头夹爪弯曲。
可以,方形夹头非常适合铝棒料,特别是6061-T6和7075-T6,因为形状配合夹持可防止软材料打滑或变形。铝材的推荐进给率为0.30 mm/rev,使用锋利刀片可获得Ra 0.8 μm的表面粗糙度。
夹头围绕棒料轮廓提供完整的360度夹持,同心度高,而带硬爪的卡盘仅在三点或六点接触,会导致变形。夹头是多边形棒料的首选,因为形状配合接触均匀分布夹紧力,减少轮廓变形。
使用校准的千分尺或塞规在10,000次夹持循环时测量对边内孔尺寸。如果测量值超过原始内孔尺寸0.015 mm,则应重新磨削或更换夹头,因为进一步磨损将导致工件打滑和尺寸漂移。
可以,三角形夹头可用于瑞士型车床,内孔尺寸范围为6 mm至16 mm,最大导套间隙为0.02 mm。瑞士型车床受益于形状配合夹持,因为棒料连续送进,三角形轮廓可在横钻孔操作期间防止旋转。
具有非标尺寸的定制多边形夹头交货期为5至7个工作日,而标准尺寸可在24小时内从钻鑫东莞仓库发货。对于紧急需求,钻鑫提供48小时加急服务,收取20%附加费,包括通宵磨削和检验。
如需快速原型或批量生产,钻鑫对所有夹头类型(包括定制内孔)提供12小时报价服务。请联系我们的工程团队:sc@bquq.cn,电话或微信 +86 13713157787,或访问 www.bquq.cn 讨论您的非圆形棒料加工需求。










