-
简体中文
- sc@bquq.cn
自动车床夹头是高产量精密车削中隐藏的驱动力,因为它直接决定工件的圆度、同心度和循环时间的一致性
自动车床夹头是高产量精密车削中隐藏的驱动力,因为它直接决定工件的圆度、同心度和循环时间的一致性。磨损或不匹配的夹头可能导致0.02毫米或更大的跳动误差,而正确选择和维护的夹头在6000转/分钟下可将TIR(总指示跳动)控制在0.005毫米以内。没有夹头的精度,即使是最先进的CNC走心式车床也无法生产出一致的零件,这使得夹头成为任何高产量车间最具成本效益的升级部件。
在生产环境中,精密磨削夹头通常将工件夹持区的同心度公差控制在0.005毫米至0.015毫米TIR范围内。对于走心式(瑞士型)车床,主轴夹头和导套夹头必须协同工作,以确保棒料在100毫米无支撑长度内的直线度保持在0.01毫米以内。在钻鑫,我们使用气动量仪测量夹头内孔精度,标准淬硬夹头(HRC 58-62)在适当润滑的情况下,经过100,000次循环后其夹持直径仍能保持在±0.0025毫米以内。
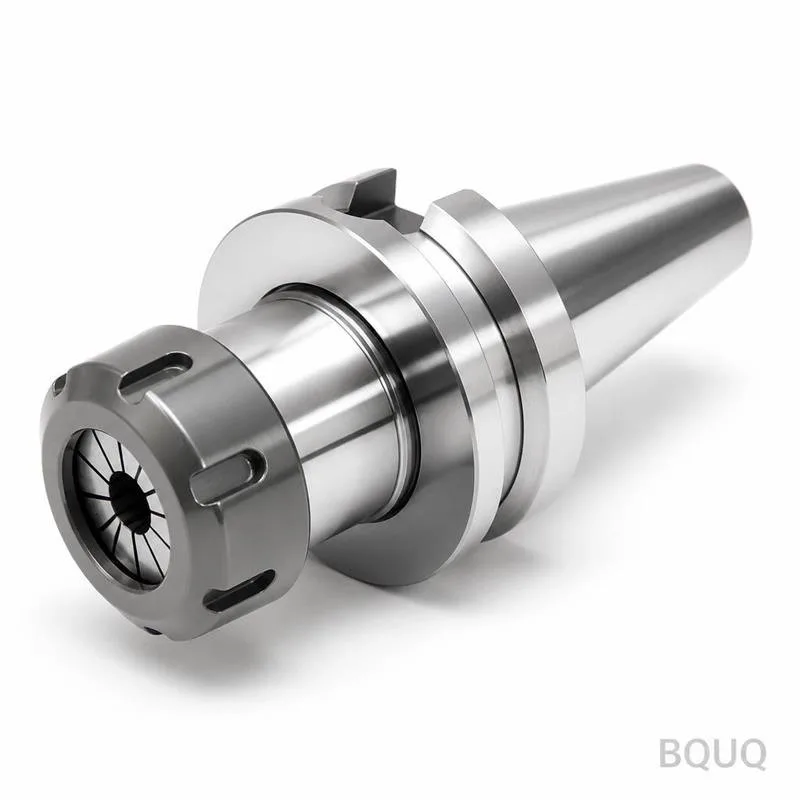
夹紧力直接决定工件在重粗切削时是否打滑,或在精加工时是否变形。一个典型的20毫米直径夹头在70巴液压压力下可产生8至15千牛的轴向夹紧力,相当于25至40牛·米的扭矩容量。如果夹紧力降至6千牛以下,零件会在夹头内开始旋转,导致振纹、表面光洁度差(Ra超过1.6微米),以及刀片磨损加速高达30%。相反,对于薄壁管(壁厚小于1毫米),超过18千牛的过大夹紧力会使零件塌陷,产生0.05毫米或更大的椭圆度误差。
夹头材料必须耐磨、保持回弹弹性,并在不损失硬度的情况下散热。大多数高产量夹头采用AISI 4140合金钢制造,淬硬至HRC 58-62,然后进行内径和外径磨削。对于不锈钢303或17-4PH等磨蚀性材料,镀碳化物夹头(氮化钛,TiN)可将使用寿命从200,000次循环延长至500,000次以上。弹簧钢夹头(如65Mn或SK5)用于8毫米以下的小直径,因为它们具有更好的弹性恢复能力,但耐磨性较低,需要每50,000至80,000次循环更换一次。在主轴转速超过8,000转/分钟时,离心力会使夹紧力降低高达20%,因此高速夹头必须使用更轻的材料或采用补偿设计。
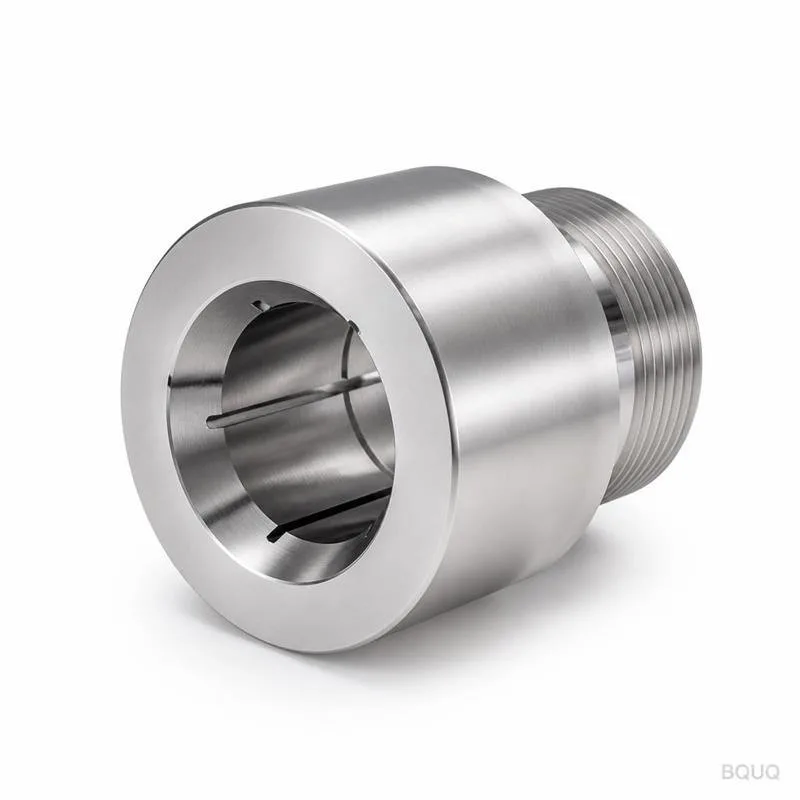
用于瑞士型车床的单个精密夹头价格在80至300美元之间,具体取决于直径、涂层和公差等级。然而,真正的成本隐藏在停机时间中:在走心式车床上更换夹头需要15至30分钟的机器停机。以每小时80美元的车间费率计算,单次换夹仅非生产人工成本就达20至40美元。如果夹头过早失效并导致零件报废,废品成本会成倍增加。例如,一个价值5美元的钛合金医疗器械螺丝,损失就是5美元加上重新检验的费用。一年内,一个运行20台机器且夹头维护不善的车间,可因可避免的停机时间和废品损失超过15,000美元。
主轴夹头夹持棒料并旋转,而导套夹头在刀具正后方支撑棒料以防止偏转。主轴夹头必须具有较高的径向刚度以抵抗切削力,通常额定为100至150牛/微米。而导套夹头必须允许棒料以低摩擦(摩擦系数低于0.1)轴向滑动,同时提供径向支撑。导套夹头与棒料之间的间隙至关重要:对于标准车削,使用0.005至0.01毫米的间隙;但对于抛光或磨削棒料,0.002至0.005毫米的间隙可获得最佳表面光洁度。在导套位置使用错误类型的夹头会导致棒料甩动,在50毫米长度上产生0.02毫米的锥度误差。

在24/7高产量生产中,夹头应每500小时主轴运行时间或每50,000次循环检查一次,以先到者为准。检查包括使用塞规测量夹持内孔直径,以及检查裂纹或变色。当夹持内孔磨损超过0.01毫米、表面出现咬粘痕迹,或夹紧力降至原始规格的80%以下时,应更换夹头。根据经验,标准钢制夹头可使用150,000至250,000次循环,而硬质合金镶片夹头可使用400,000至600,000次循环。超过这些极限继续使用夹头会导致突然失效,通常发生在关键精加工工序中。
最有效的维护实践是保持夹头内孔清洁、干燥并轻微润滑。每次送料前使用过滤压缩空气吹掉切屑,每运行8小时在夹头外锥面和内孔涂上一层薄薄的轻质机油(ISO VG 10-32)。切勿使用含氯切削液,因为它们会腐蚀夹头的弹簧槽。此外,务必使用校准过的扭矩扳手按制造商规格拧紧夹头螺母——20毫米夹头通常为40至60牛·米。过扭矩20%会因槽根部的应力开裂使夹头寿命缩短50%。最后,将备用夹头存放在带干燥剂的密封容器中以防止生锈,因为夹持表面上的任何锈蚀点都会转移到工件上。
| 夹头类型 | 材料 | 硬度(HRC) | 典型循环寿命 | TIR(毫米) | 相对成本(美元) | 推荐最高转速 |
| 标准钢 | AISI 4140 | 58-62 | 150,000-250,000 | 0.010-0.015 | 80-150 | 6,000 |
| TiN镀层钢 | AISI 4140 + TiN | 58-62(芯部) | 300,000-500,000 | 0.008-0.012 | 120-200 | 8,000 |
| 硬质合金镶片 | 碳化钨 | 88-92 HRA | 400,000-600,000 | 0.005-0.008 | 250-350 | 10,000 |
| 弹簧钢(小直径) | 65Mn / SK5 | 45-50 | 50,000-80,000 | 0.015-0.020 | 50-90 | 5,000 |
夹头磨损的迹象包括夹持表面出现可见的划痕线、零件直径变化超过0.01毫米,或零件无法完全装入夹头。还应通过测量拉管的回拉距离来检查夹紧力是否下降。如果零件在切削过程中旋转,或表面光洁度恶化至Ra超过3.2微米,请立即更换夹头。
磨损轻微(小于0.005毫米)的夹头可以重新磨削夹持内孔,但必须由使用夹头磨削夹具的专业人员进行,以保持同心度。对于大直径夹头(超过25毫米),重新磨削是经济的,但对于小夹头则不划算,因为重新磨削的成本接近新夹头的价格。重新磨削后,如果磨削量超过0.02毫米,夹头必须重新淬硬。
定长夹头在闭合时不会轴向移动,因此零件长度保持恒定,这对于长度公差为±0.01毫米的机加工零件是理想的。拉回式夹头在闭合时会轻微回拉棒料,这有助于将零件定位到挡块上,但如果挡块调整不精确,可能导致长度变化达0.05毫米。对于轴类和销类零件的高产量精密车削,定长夹头是首选。
气动夹头卡盘适用于夹紧力低于5千牛且开合速度比力稳定性更重要的应用。液压夹头卡盘提供更高且更一致的夹紧力(10-20千牛),这对于重粗切削或加工Inconel等难加工合金是必需的。对于一般高产量钢和铝车削,气动系统更快,但液压系统在公差小于0.01毫米时提供更好的重复性。
在主轴转速超过6,000转/分钟时,离心力会将油从夹头锥面甩出,导致金属与金属接触和咬粘。适当的润滑可减少夹头与主轴鼻端之间的摩擦,防止过热导致夹头硬度下降。对于8,000转/分钟以上的转速,请在夹头锥面上使用高附着性润滑脂而非油,并每连续运行2小时重新涂抹一次。
最适合夹头夹持的棒料表面光洁度为Ra 0.4至0.8微米,这是无心磨削或拉拔抛光棒料的典型值。较粗糙的表面(Ra超过1.6微米)会因接触面积减少而使有效夹紧力降低高达15%。相反,抛光表面(Ra低于0.2微米)可能过于光滑,需要更高的夹紧力以防止打滑。为获得最佳效果,请订购直径不超过30毫米、公差为h8或h9的棒料。
自动车床夹头是一个体积小、成本低的部件,但在高产量车削中对精度、循环时间和刀具寿命具有超乎寻常的控制力。投资高质量夹头、实施定期检查计划,并将夹头材料与工件材料相匹配,将在减少废品和提高机器运行时间方面带来直接回报。对于寻求优化车削工艺的工程师和生产管理人员,夹头是第一个需要审计的部件。
在钻鑫,我们制造和供应精密自动车床夹头以及完整的CNC加工服务,包括车削、铣削和冲压,在东莞制造中心拥有20年的经验。我们的工程团队可以帮助您为您的特定应用选择正确的夹头,我们为定制零件和夹头订单提供12小时报价。请联系我们:sc@bquq.cn 或通过WhatsApp +86 13713157787,或访问 www.bquq.cn 讨论您的高产量精密车削需求。









