-
简体中文
- sc@bquq.cn
快换卡盘相比传统的螺纹或法兰安装卡盘,可将刀具更换时间缩短高达90%,直接实现了多品种、小批量生产所需的柔性自动化
快换卡盘相比传统的螺纹或法兰安装卡盘,可将刀具更换时间缩短高达90%,直接实现了多品种、小批量生产所需的柔性自动化。通过让操作员或机器人在10秒内完成整个卡盘与工件组件的更换,并保持0.005毫米的重复定位精度,这些系统消除了手动装夹的瓶颈。对于像钻鑫这样的工厂——CNC加工、金属冲压和散热器制造并行运行——快换卡盘不仅仅是配件,更是实现无人值守加工和准时制生产的核心推动力。
快换卡盘是一种采用精密匹配接口的工件夹持系统——通常是多边形锥度、带端面接触的短锥度或球锁机构——允许整个卡盘体、卡爪和工件基板在不干扰主轴或机床坐标系的情况下拆卸和更换。与需要单独调整卡爪、打表检测和扭矩扳手拧紧(每次更换通常需要5到15分钟)的标准三爪卡盘不同,快换卡盘使用拉杆或手动卡口锁一次性固定新组件。关键区别在于基准:接口加工精度达到0.003毫米的同轴度和0.005毫米的端面垂直度,这意味着新卡盘会自动对中并与主轴轴线对齐。对于CNC车床或铣床而言,这可将数小时的设置时间转化为数秒的零件更换时间,这正是柔性自动化的基础。
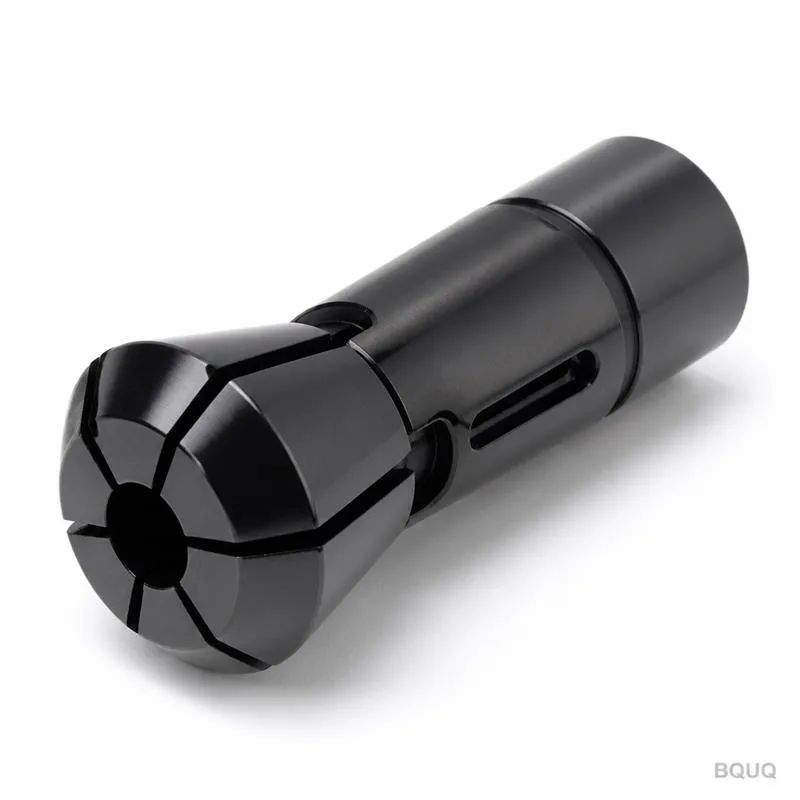
在钻鑫的真实生产场景中,我们运行24小时班次,单台CNC车床每天平均进行12次作业更换。使用标准卡盘时,每次更换需要12分钟的人工操作,每天总计144分钟的非生产时间。使用快换系统后,每次更换仅需1.5分钟,每天总计18分钟。这每天节省的126分钟相当于每台机器每天额外增加2.1个机器工时,即每台机器每年约630小时。按保守的每小时80美元的机器工时费率计算,每台机器每年可恢复50,400美元的生产能力。一套精密快换卡盘系统(卡盘体加三个基板)的初始投资约为4,500至8,500美元,具体取决于尺寸和精度等级。因此,投资回收期不到10周,这还不包括因消除设置错误而减少的废品和操作员疲劳降低所带来的收益。
决定快换卡盘能否用于无人值守操作的是重复定位精度,而非绝对精度。精度是单次测量值与真实值的接近程度;重复定位精度是多次更换后连续测量值之间的接近程度。对于柔性自动化,卡盘必须每次都能回到完全相同的轴向和径向位置,因为机床的刀具偏置和触发式测头程序假定了一个固定的工件基准。德国或日本制造商生产的高质量快换卡盘会规定径向重复定位精度为0.005毫米TIR(总指示读数),轴向重复定位精度为0.010毫米。这种精度水平允许机器人单元装载毛坯、闭合卡盘并立即开始切削,无需重新探测。如果重复定位精度漂移到0.02毫米,则必须增加探测循环(每个零件30秒),这会侵蚀整个效率收益。因此,选择卡盘时,要求提供经过认证的重复定位精度测试报告,而不仅仅是宣传册上的数值。
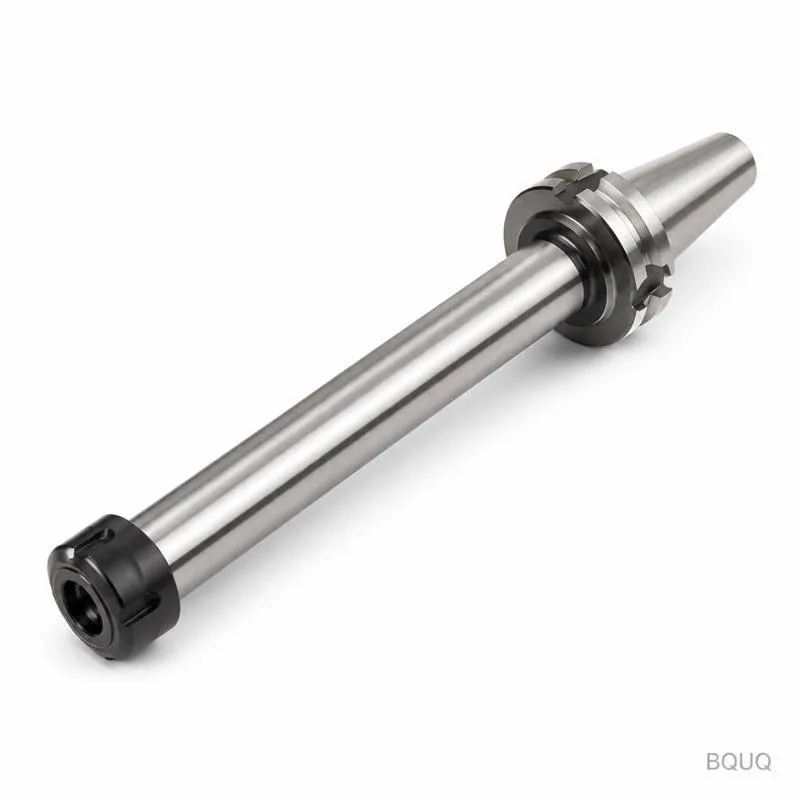
目前有三种主流的接口标准,选择取决于应用中的主要力和扭矩。第一种是多边形锥度(例如MAPPS或Forkardt系统),采用非圆形锥度,可自动定心并提供高扭矩传递;最适合切削力超过5 kN的重型车削操作。第二种是带端面接触的短锥度(用于工件夹持的HSK风格,例如Schunk TENDO或ROTA-S),提供最高的刚性,非常适合高速加工(8,000 RPM以上),此时离心力可能导致卡爪抬升。第三种是球锁或定位销系统(例如Jergens或VDI风格),初始成本较低,适用于切削力低于2 kN的轻型铣削、钻孔或二次加工。对于钻鑫的散热器生产——我们以12,000 RPM的转速、轻切削加工薄翅片铝制零件——HSK风格短锥度是首选。对于我们的钢制冲压模具维修工作,多边形锥度是必需的,因为我们要让卡盘承受断续切削和重冲击载荷。
快换卡盘的真正价值在与六轴机器人配合时得以体现。机器人无需将松散零件装入固定卡盘;相反,它从存储库中拾取完整的卡盘与零件基板组件,并将其插入机床主轴。机床的自动拉杆将接口拉紧,接近传感器确认完全啮合。这种架构缩短了机器人循环时间,因为机器人只需执行一次简单的取放动作,而非复杂的零件定向和卡爪夹紧序列。在钻鑫,我们实施了一个由一台机器人服务三台CNC车床的单元,每台车床都配备了快换卡盘。机器人每4分钟循环一次:取走已完成加工的基板(带成品零件)并插入新基板(带毛坯)。每台机器的总更换时间为12秒,三台机器永远不会因等待机器人而闲置。结果是主轴利用率提高了35%,从平均62%提升至84%,且无需增加任何额外机器。
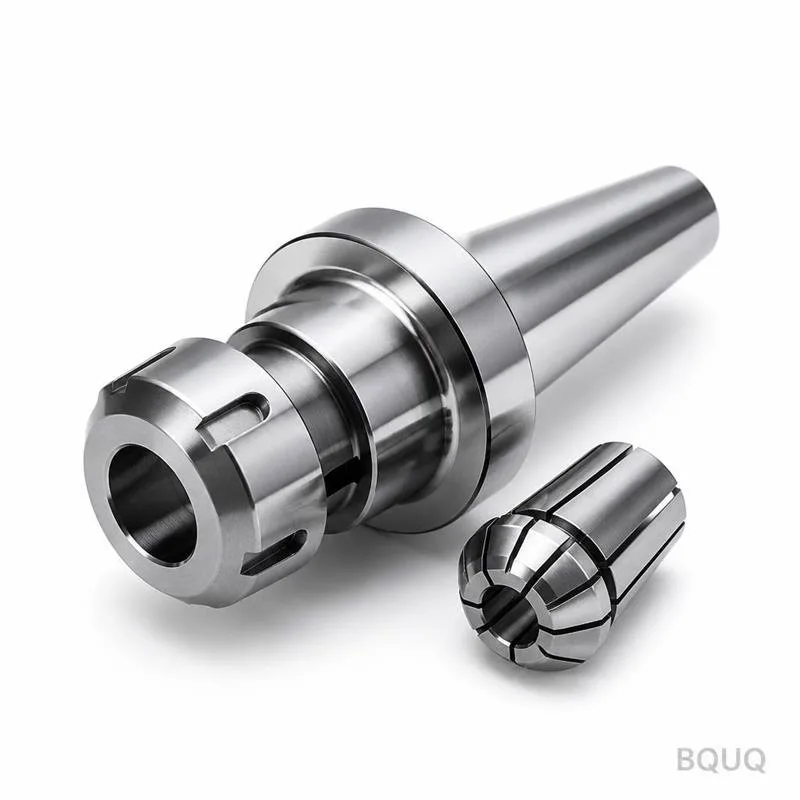
主要的磨损部件是锥度或球锁接口,它在反复座入和脱开过程中会产生微动磨损。优质卡盘可承受200,000至500,000次更换循环,之后重复定位精度才会退化超过0.010毫米。润滑至关重要:使用专门针对接口的二硫化钼润滑膏,每500次循环涂抹一次,并且座入前务必用无绒布和压缩空气清洁接口。卡盘体内部夹紧机构(拉杆或夹头)应每2,000小时检查一次卡爪磨损情况;标准淬硬钢卡爪可保持公差约10,000个零件。隐性成本是污染:散热器加工产生的铝屑具有磨蚀性,可能嵌入锥度中,导致0.02毫米的定位误差。因此,在机器人将基板呈递给主轴之前,务必使用吹气或刷式清洁站。通过适当维护,卡盘体本身的使用寿命将超过机床,但承载零件的基板需要每15,000次循环重新修面,以保持关键的端面垂直度。
主要的陷阱是低估基板的成本。虽然卡盘体是一次性采购,但需要多个基板才能使系统发挥作用;每个基板都是带有匹配接口的精密部件,单价在800至1,500美元之间。对于一个有30个活跃零件号的加工车间,可能需要60个基板(每个零件两个,用于交替装载),代表60,000至90,000美元的投资。第二个陷阱是需要手动或自动清洁站;没有它,切屑污染将抵消重复定位精度的优势。第三,如果使用机器人,必须为定制存储库做预算;一个可容纳10个基板的简单货架需3,000美元,而自动化旋转库则需18,000美元。最后,还有设计每个基板卡爪配置和验证首件的工程时间。尽管存在这些成本,只要每台机器每天有超过6次作业更换,投资回报在高混合环境中仍然是正的。下表总结了中型规模实施的典型成本分解。
| 成本项目 | 典型价格(美元) | 所需数量 | 总成本(美元) | 备注 |
| 精密快换卡盘体 | 4,500至7,500 | 每台机器1个 | 4,500至7,500 | 包括拉杆和执行器 |
| 带接口的基板 | 800至1,500 | 每个零件号2个 | 24,000至45,000 | 按15个零件号计算 |
| 卡爪组(淬硬钢) | 150至300 | 每个基板2组 | 4,500至9,000 | 软爪成本更低但磨损更快 |
| 基板机器人夹爪 | 3,000至6,000 | 每个单元1个 | 3,000至6,000 | 需要定制手指 |
| 清洁站(吹气) | 1,500至3,500 | 每个单元1个 | 1,500至3,500 | 建议使用自动刷 |
| 存储库(货架) | 3,000至18,000 | 每个单元1个 | 3,000至18,000 | 大批量使用自动化版本 |
| 工程和安装 | 2,000至5,000 | 一次性 | 2,000至5,000 | 包括探测程序 |
| 初始投资总额 | 42,500至94,000 | 针对3台机器人的单元 |
高质量接口可承受200,000至500,000次循环,之后重复定位精度才会退化超过0.010毫米。按每天20次更换计算,这相当于27至68年的使用寿命,因此接口实际上是终身部件。然而,基板的定位面磨损较快,应每15,000次循环重新磨削以保持垂直度。
可以,大多数快换系统设计为直接替换同一主轴鼻端或法兰上的标准卡盘。您需要验证拉杆拉力,因为某些系统需要15至20 kN的拉力才能正确座入。如果您的机器配备液压拉杆,通常通过适配器即可提供足够的力。
对于200毫米卡盘,在8,000 RPM转速下最大安全工件重量约为50公斤,但由于离心力,在12,000 RPM时降至20公斤。限制因素不是卡盘的夹持力,而是基板接口在动态载荷下的保持力。请务必查阅制造商针对您具体型号的速度-力曲线图。
采用多边形锥度或HSK风格端面接触的现代快换卡盘实际上比标准三爪卡盘更刚性,因为接口具有较大的接触面积,并通过高拉杆力拉紧。与同尺寸的传统卡盘相比,静态刚性提高20%至30%。这种改善的刚性可减少振动,并可将表面光洁度提高至Ra 1.6。
值得,但前提是每天有超过6次作业更换。按每次12分钟的6次更换计算,每天损失72分钟;快换系统可将此减少至9分钟,每天恢复63分钟。按每小时80美元计算,每天84美元,即每年约21,000美元,不到3个月即可收回系统投资。
必须配备带接近传感器的自动拉杆,以确认完全座入。此外,需要机械锁(不仅仅是弹簧力)以防止断电时卡盘松脱。最后,机床的PLC必须编程设定:如果传感器在拉杆启动后0.5秒内未确认座入,则中止加工循环。
快换卡盘并非小众配件,而是现代柔性自动化的关键枢纽,在高混合环境中实现90%更快的更换速度、0.005毫米的重复定位精度和不到10周的投资回收期。工程决策取决于您的主要切削力、每日更换频率以及您对基板和清洁基础设施的投资意愿。在钻鑫,我们已经证明,配备快换卡盘的三机机器人单元可将主轴利用率从62%提升至84%,在不增加占地空间的情况下直接提高吞吐量。如果您正在为柔性制造单元评估工件夹持方案,请申请试用单元,并在一整周的生产中测量您的实际更换时间;数据将让决策一目了然。
如需针对您具体工件夹持需求的详细评估,钻鑫提供免费工程咨询。我们可在收到您的零件图纸后12小时内提供报价。请联系sc@bquq.cn或通过WhatsApp +86 13713157787与我们联系,或访问我们的网站www.bquq.cn。










