-
简体中文
- sc@bquq.cn
SK刀柄,依据DIN69893标准定义,服务于欧洲CNC加工标准,其空心锥柄(HSK)接口相比传统陡锥(BT/CAT)系统,提供了卓越的刚性、重复定位精度和高速加工性能
SK刀柄,依据DIN 69893标准定义,服务于欧洲CNC加工标准,其空心锥柄(HSK)接口相比传统陡锥(BT/CAT)系统,提供了卓越的刚性、重复定位精度和高速加工性能。这些刀柄专为满足DMG MORI、马扎克(Mazak)和Chiron等欧洲机床制造商的严苛要求而设计,可在高达30,000 RPM的主轴转速下可靠运行,并将跳动精度保持在0.003毫米或更优。对于优先考虑表面光洁度、刀具寿命和工艺安全性的欧洲制造商而言,SK刀柄不仅仅是一种选择,更是符合ISO 12164标准并实现高产量精密加工的基础组件。
SK(陡锥)系统,也称为HSK(空心锥柄),采用1:10空心锥柄,结合了端面和锥面同时接触。标准尺寸范围从SK25到SK100,其中SK40和SK63在欧洲CNC铣削和车削中心最为普遍。关键规格是锥角公差,需达到AT3级或更高,相当于角偏差小于0.0002弧度。空心锥柄设计允许12,000至18,000 N的径向夹紧力,将刀柄拉向主轴端面,减少高速运行时的轴向增长。SK40刀柄的基准线直径为40毫米,总长通常根据应用在90毫米至120毫米之间,确保与符合DIN 69893-1标准的自动换刀装置(ATC)兼容。
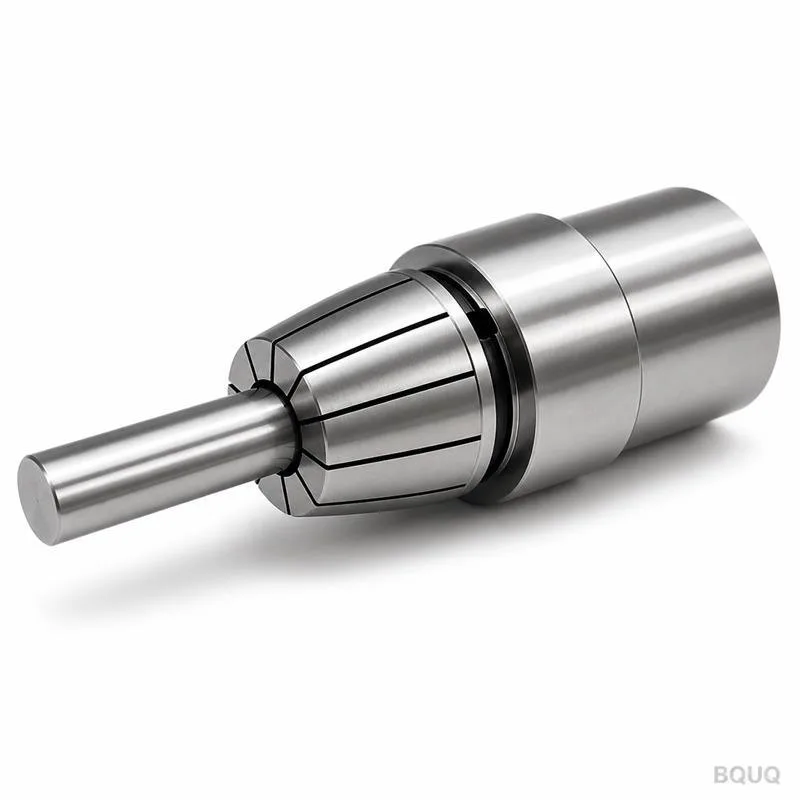
SK刀柄的双面接触设计消除了仅依赖锥面接触的BT(MAS BT 403)或CAT(ANSI B5.50)刀具系统中存在的主轴孔间隙。这种端面与锥面接口相比同尺寸的BT40刀柄,静态刚性可提高高达50%。在实际应用中,这意味着SK40刀柄的弯曲力矩阻力约为1,200 Nm,而BT40为800 Nm。跳动精度是一个关键指标:配备液压或热缩夹头的精密SK刀柄,在距基准线4倍直径处,TIR(总指示读数)可保持在0.003毫米。对于高于15,000 RPM的高速加工,对称设计最大限度地减少了不平衡量,使刀柄能够在25,000 RPM下达到G2.5等级的平衡,这对于保持一致的刀具寿命和防止硬化钢(HRC 50+)加工中的颤振至关重要。
SK刀柄的制造和检验受多项协调一致的欧洲和国际标准约束。主要规范是DIN 69893-1,它规定了柄部几何形状、公差和夹紧尺寸。此外,ISO 12164-1和ISO 12164-2为带法兰接触面的空心锥柄提供了全球框架,确保了不同机床品牌之间的互换性。在质量控制方面,锥度使用符合DIN 69893-5标准的校准量规进行测量,允许的锥角误差为±0.001度。此外,遵守关于传动槽和冷却液孔的ISO 7388-2标准至关重要;SK刀柄通常具有高达80 bar(1,160 PSI)的中心冷却液压力等级,这是欧洲汽车和航空航天供应链中常见的深孔钻削和高压冷却液应用的要求。
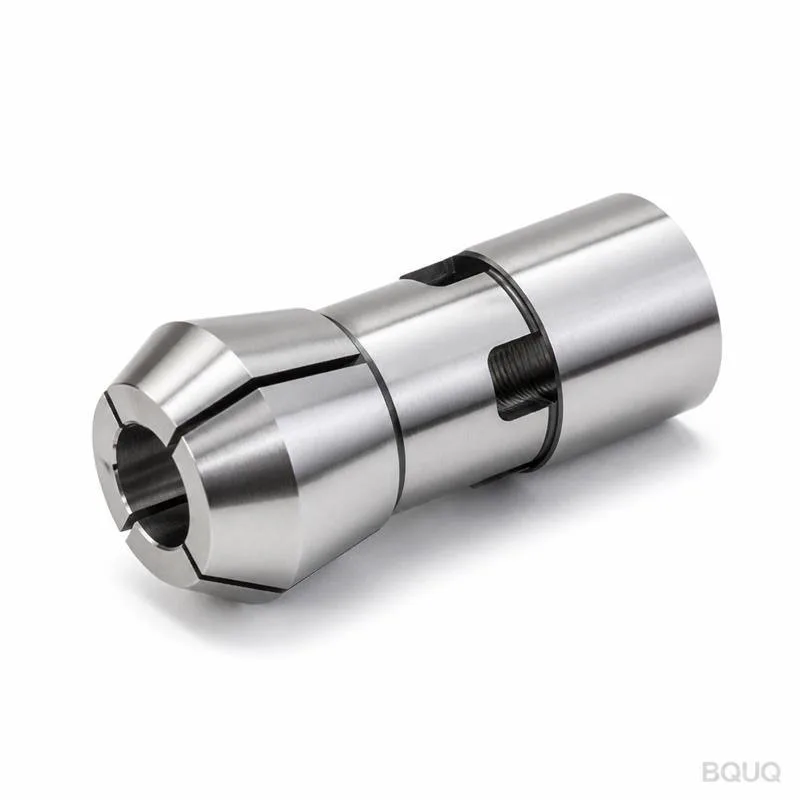
在选择刀具夹持系统时,工程师必须评估具体的操作需求。SK刀柄因其高轴向重复定位精度,在高速加工(HSM)和精加工操作中表现出色。以下是突出SK、BT和Capto系统主要差异的对比数据表:
| 参数 | SK (DIN 69893) | BT (MAS 403) | Capto (ISO 26623) |
| 锥度比 | 1:10 空心 | 7:24 陡锥 | 1:20 多边形 |
| 接触类型 | 端面 + 锥面 | 仅锥面 | 端面 + 锥面 |
| 最大主轴转速(典型值) | 30,000 RPM | 15,000 RPM | 25,000 RPM |
| 跳动精度(精密夹头) | 0.003 mm | 0.005 mm | 0.004 mm |
| 轴向重复定位精度 | ±0.002 mm | ±0.010 mm | ±0.005 mm |
| 径向夹紧力 (SK40/BT40) | 15,000 N | 不适用(拉杆拉力) | 18,000 N |
| 高速加工适用性 | 极佳 | 差 | 良好 |
数据表明,虽然Capto提供多边形锥柄以实现高扭矩传递,但SK刀柄为超过20,000 RPM的主轴转速提供了更轻、更具成本效益的解决方案。对于加工铝和复合材料的欧洲代工车间,SK通过实现更快的主轴加速曲线来缩短循环时间。然而,对于在低转速高扭矩下重型粗加工钛合金,Capto系统可能更坚固。
在高速运转时,离心力会导致SK刀柄的柄部膨胀,这实际上增加了与主轴孔的接触压力,这与可能松脱的BT刀柄不同。然而,如果刀具组件未预先平衡,这种膨胀会引入不平衡。一个未平衡的标准SK刀柄在20,000 RPM时会产生0.5 mm/s的振动幅度,导致轴承过早磨损。精密平衡至G2.5等级可将此振动降至0.1 mm/s以下。冷却同样至关重要;SK刀柄的内部冷却通道设计用于在高达80 bar的压力下将冷却液精确输送到切削刃。这种高压输送在不锈钢(304)加工中可将切削区温度降低30-40%,使刀片寿命从每刃20分钟延长至超过35分钟。
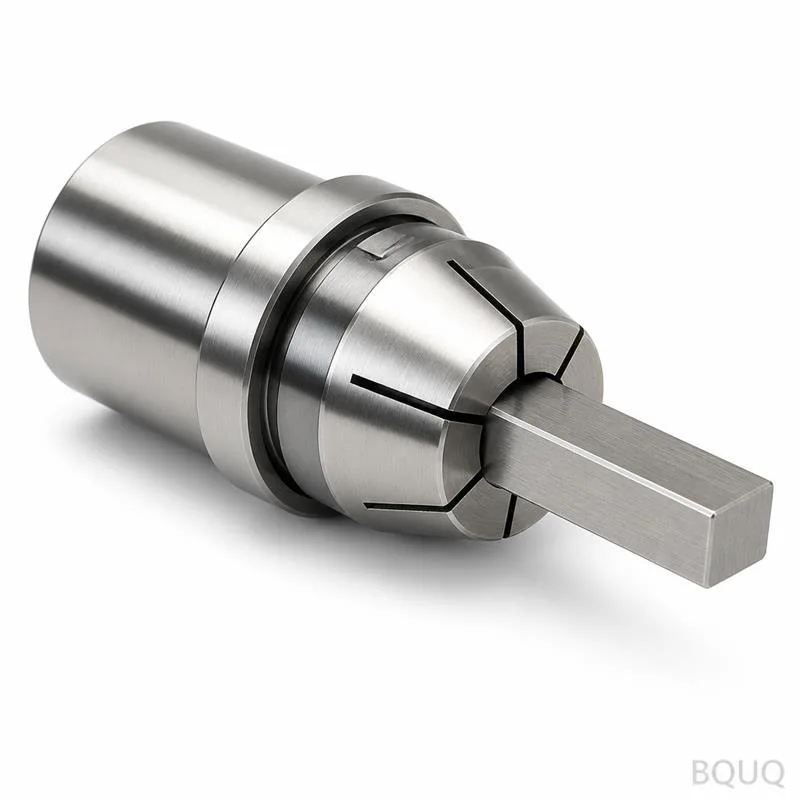
选择过程取决于加工操作和刀具类型。对于使用热缩夹头的立铣刀,选择具有细长鼻端设计的SK刀柄以获得更好的可达性,确保夹持孔公差为h5以获得最佳同心度。对于钻削和铰孔,液压夹头型号提供卓越的阻尼,与机械夹头相比可将振动降低30%。当使用可转位钻头时,带SK40柄的弹簧夹头(ER 32)具有成本效益,但由于夹头跳动,转速限制在18,000 RPM。同样重要的是,刀柄长度必须与机床的ATC刀库容量匹配——标准长度为90毫米、105毫米和120毫米。对于需要40 bar或更高压力贯穿冷却液的操作,确保刀柄具有符合DIN 69893-1标准的冷却液环。最后,务必检查拉钉配置,因为欧洲主轴通常需要特定螺纹尺寸(例如M16)的拉钉。
最常见的失效是柄部磨损或损坏,这发生在刀柄跌落或主轴锥孔被切屑污染时。这可能导致端面接触丧失,刚性降低40%并引起颤振。需要使用锥度量规进行定期检查;可接受的磨损极限是表面粗糙度从0.2 µm Ra增加到0.4 µm Ra。另一个问题是因夹紧压力过大导致空心柄膨胀,这可能是由错误的主轴设置引起的;夹紧力应验证为15,000 N ± 5%。维护应包括使用无绒布清洁锥面和法兰面,并涂上薄薄的防锈油。关于平衡,每当刀具组件发生变化时都需要重新平衡,因为在30毫米半径处10克的重量偏移会导致9 g·mm的不平衡量,在高速下超过G2.5阈值。
SK40和HSK-A63指的是相同的接口标准,只是尺寸不同。SK40具有40毫米的基准直径,适用于最大扭矩约为100 Nm的主轴,而HSK-A63具有63毫米的直径,可处理高达250 Nm的扭矩。SK40更轻,更适合高速铝加工,而HSK-A63则更适用于钢材的重切削。
不可以,SK刀柄不能直接用于BT主轴,因为锥角不同(1:10对比7:24),且夹紧机制也不同。使用BT主轴需要BT刀柄或改变接口的变径套,这会引入跳动并降低刚性。不建议用于精密加工。
只要您更换刀具、改变刀具长度或添加任何延长件,就应重新平衡SK刀柄组件。对于低于15,000 RPM的主轴,平衡到G6.3通常就足够了,但高于此速度,G2.5是强制性的。一个好的做法是在每次关键精加工操作前进行平衡。
最常见的原因是锥面脏污或损坏,这会产生真空或机械锁定。确保主轴锥孔和刀柄柄部清洁且无毛刺。另一个原因是夹紧力过大或热膨胀;拆卸前让主轴冷却,并检查液压夹紧单元的压力设置。
带内部冷却液输送功能的标准SK刀柄额定连续压力为50 bar(725 PSI),短时可达80 bar。对于超过80 bar的应用,必须使用具有增强密封性的专用高压版本,通常用于航空航天合金的深孔钻削。务必检查刀柄规格中的最大PSI额定值。
是的,SK刀柄用于铣车复合中心和多功能机床,但在传统的2轴车床上并不常见。对于车削应用,SK连接的静态刚性对动力刀具是有益的。然而,对于纯车削操作,由于刀块设计,Capto或VDI系统通常更实用。
将精密测试棒插入刀柄的夹头中,并将刀柄安装在模拟主轴锥孔的检测夹具上。使用分辨率为0.001毫米的千分表测量测试棒末端(通常距基准线50毫米处)的TIR。将刀柄旋转360度并记录最大偏差。
SK刀柄,依据DIN 69893和ISO 12164标准,是欧洲高速、高精度CNC加工的权威标准,比传统BT刀柄提供高出50%的刚性和40%的轴向重复定位精度。对于钻鑫而言,凭借我们在东莞超过20年的精密零部件制造经验,我们生产和采购符合这些严格公差的SK刀柄,确保您的欧洲CNC机床以最佳性能运行。我们建议您审核当前刀具库存,以识别可能限制您主轴转速和表面光洁度的非标准刀柄。我们的工程团队可以提供免费的兼容性审查,并为您的特定加工中心推荐正确的SK型号。
如需快速评估您的刀柄需求,请联系我们获取12小时报价服务。邮箱:sc@bquq.cn 或 WhatsApp:+86 13713157787。访问我们的网站 www.bquq.cn 下载包含技术规格的完整SK刀柄产品目录。










