-
简体中文
- sc@bquq.cn
ER弹簧夹头刀柄通过螺母实现快速锥度夹紧,只需旋转一次螺母即可松开或锁紧刀具,从而简化了自动化加工中的换刀操作,将换刀时间缩短至10秒以内,而螺纹或Weldon侧固式刀柄系统
ER弹簧夹头刀柄通过螺母实现快速锥度夹紧,只需旋转一次螺母即可松开或锁紧刀具,从而简化了自动化加工中的换刀操作,将换刀时间缩短至10秒以内,而螺纹或Weldon侧固式刀柄系统则需要30-60秒。该设计提供自定心、高夹紧力机制,在夹头鼻端保持0.005毫米(0.0002英寸)以内的同心度,这对于自动化主轴接口至关重要。此外,标准化的ER系列(ER11、ER16、ER25、ER32、ER40)允许离线预调刀具长度,使其成为高混合生产环境中CNC加工中心和机器人换刀系统的默认选择。
ER弹簧夹头刀柄在刀柄鼻端采用精密磨削的8度锥角,当螺母拧紧时,该锥角会径向压缩夹头槽。单个ER夹头的夹持范围通常为1毫米(0.039英寸),这意味着通过使用该系列中的不同夹头,一个ER32夹头可以夹持2毫米至20毫米的刀柄。标准等级的夹头鼻端跳动公差为0.005毫米,而精密等级的ER夹头在距鼻端4倍直径处测量时,TIR(总指示读数)可达0.003毫米(0.00012英寸)。标准ER32螺母拧紧至90牛米(66英尺-磅)时产生的夹紧力约为18千牛(4,000磅力)轴向夹持力,足以满足钢材重切削加工需求。螺母螺纹螺距标准化为:ER11为0.75毫米,ER16为1.0毫米,ER25至ER40为1.5毫米,确保每次旋转的轴向行程一致,实现可预测的夹紧。
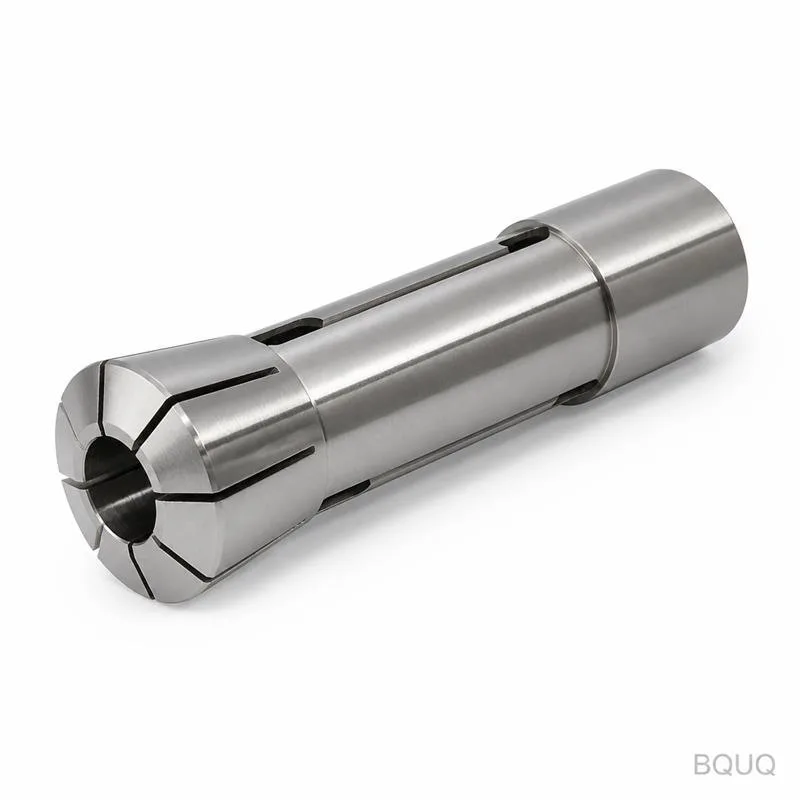
螺母设计无需单独的扳手或液压单元,因为单个六角或驱动键旋转180至270度即可完全松开夹头。在机器人换刀序列中,主轴可在3.5秒内完成刀具释放(包括螺母旋转和刀具拔出),而法兰安装式系统需要拧紧四颗螺栓,耗时12秒。对于40把刀的刀库,每次完整刀库更换可节省总计5.7分钟的换刀时间。许多设计中,螺母集成了弹簧加载的滚珠轴承滚道,可将摩擦扭矩降低高达40%,从而允许使用更小的伺服电机或气动执行器驱动螺母。这对于自动化托盘系统尤为重要,因为换刀站使用固定的螺母驱动器,通过标准化的驱动块模式(如DIN 6499)与夹头螺母啮合。
可靠性源于8度锥角的机械优势,其自锁效应可防止夹头在振动下松动。与液压刀柄每500次循环需要手动检查压力不同,只要螺母按规定扭矩拧紧,ER刀柄在5,000次夹紧循环中夹紧力一致性可保持在5%以内。夹头设计没有O型圈或密封件,不会因冷却液接触而老化,可连续在高达60摄氏度(140华氏度)的冷却液温度下运行。在自动化环境中,除夹头本身外无内部运动部件,降低了切屑进入的风险;当指定迷宫式密封几何结构时,螺母可防止大于0.05毫米的颗粒进入夹紧机构。
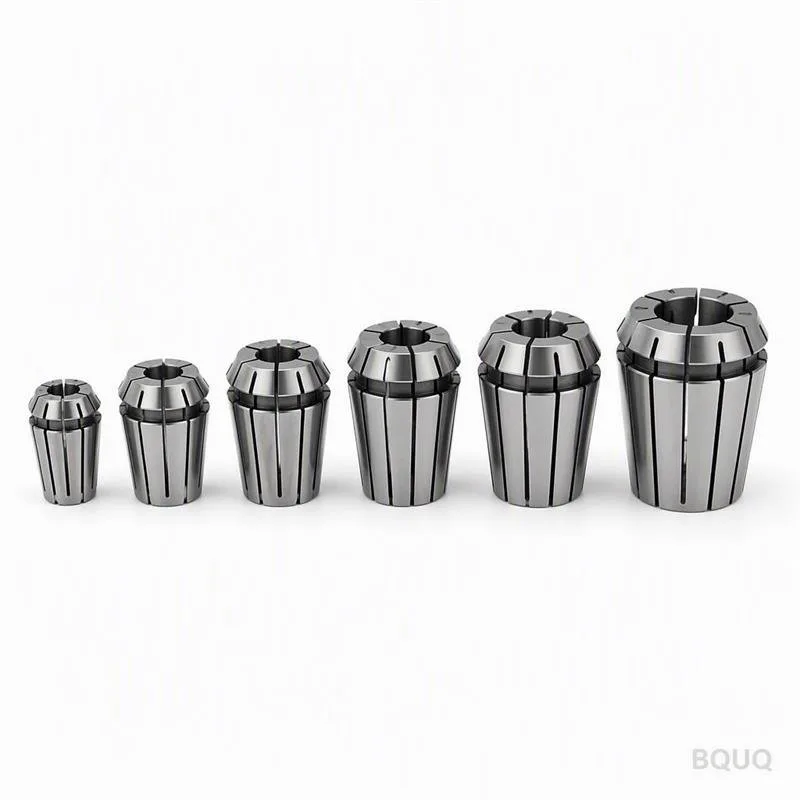
选择取决于最大扭矩传递要求和主轴锥度尺寸。对于BT30或HSK-A40接口的主轴,ER25系列较为常见,可夹持2毫米至16毫米的刀柄直径,最大推荐扭矩为45牛米。对于BT40或HSK-A63主轴,ER32是主力型号,可夹持最大20毫米的刀柄,传递高达120牛米扭矩而不打滑。ER40系列夹持范围为3毫米至26毫米,适用于扭矩超过150牛米的钢材重铣削,但需要更大的主轴鼻端轴承来支撑65毫米的更大螺母直径。对于刀具直径小于3毫米的微加工,ER11刀柄提供最低的0.003毫米跳动,但扭矩限制为10牛米,不适合粗加工。
ER弹簧夹头刀柄允许在机床外进行刀具预调,因为夹头沿其整个长度(通常为12毫米至18毫米的接触面)均匀夹持刀柄,可实现0.01毫米以内的可重复轴向定位。使用预调仪,操作员可以组装刀具、夹头和螺母,然后测量总长度并在CNC控制中设置偏置,而无需将其安装到主轴上。这消除了机内测量循环(每把刀具通常需要45秒),从而减少主轴空闲时间。在24把刀的加工任务中,每次设置可节省18分钟的非切削时间。此外,由于螺母可以部分拧紧至最终扭矩的20%用于存放,组装好的刀具可以存放在刀库架上而不会导致夹头变形,从而允许在机床处快速进行最终扭矩拧紧。
| ER系列 | 刀柄直径范围(毫米) | 最大扭矩(牛米) | 标准跳动(毫米) | 螺母螺纹螺距(毫米) | 典型主轴锥度 |
| ER11 | 1-7 | 10 | 0.005 | 0.75 | HSK-E25, BT30 |
| ER16 | 1-10 | 25 | 0.005 | 1.0 | HSK-A40, BT30 |
| ER25 | 2-16 | 45 | 0.005 | 1.5 | BT40, HSK-A63 |
| ER32 | 2-20 | 120 | 0.005 | 1.5 | BT40, BT50 |
| ER40 | 3-26 | 180 | 0.008 | 1.5 | BT50, HSK-A100 |
可以,ER弹簧夹头刀柄完全兼容自动扭矩控制螺母拧紧器,因为螺母外部轮廓标准化为六角形或驱动块形状。典型的自动换刀站使用伺服驱动套筒啮合螺母并施加编程的扭矩曲线,在1.2秒内达到90牛米,最终精度为正负3%。系统可以记录每次换刀的扭矩曲线,为ISO 9001质量审核提供可追溯性。对于大批量生产,带扭矩传感器的气动螺母驱动器可在10,000次循环中实现正负2%的可重复夹紧力,优于手动扭矩扳手正负10%的精度。唯一的要求是刀柄本体必须具有防旋转功能,如平面或键槽,以在螺母拧紧时承受扭矩。
主要维护任务是用无残留溶剂(如异丙醇)每200次夹紧循环清洁锥面表面和螺母螺纹。螺母螺纹上的润滑脂用量应限制为每次循环0.1克,使用滴点高于180摄氏度的锂基润滑脂,以防止被冲洗掉。每1,000次循环必须检查夹头槽的磨损情况;槽宽增加0.05毫米表明疲劳,需要更换以避免刀具拔出。如果跳动超过0.01毫米,应重新研磨刀柄本体锥面,该过程在研磨机上需要15分钟。在自动化单元中,每周主轴探针检查可自动验证跳动,标记任何超过0.005毫米阈值的刀柄以进行预防性维护。
ER弹簧夹头刀柄的初始成本较低,每个刀柄本体为80至150美元,而热缩刀柄为200至400美元,液压刀柄为300至600美元。夹头更换成本为每个15至30美元,与热缩套筒重磨的50至80美元成本相比可忽略不计。然而,ER刀柄的跳动为0.005毫米,高于热缩刀柄的0.003毫米,在精加工操作中可能使刀具寿命降低10%。对于自动化而言,决定性因素是换刀速度:ER刀柄完成一次完整换刀需要5秒,而热缩刀柄需要20秒进行感应加热和冷却,液压刀柄需要15秒进行压力释放和重新施加。在每天1,000次换刀的单元中,与热缩刀柄相比,ER刀柄可节省4.2小时的循环时间。
最常见的失效是螺纹咬合,当螺母拧紧超过规格的120%时发生,导致铝青铜螺母螺纹与钢制刀柄本体卡死。使用渗氮钢螺母可防止此问题,将螺纹寿命从5,000次延长至20,000次循环。第二种失效模式是夹头槽根部的疲劳裂纹,通常在最大直径范围夹紧时经过15,000次循环后发生。螺母驱动块磨损是另一个问题;经过8,000次自动啮合后,驱动块可能变圆,导致螺母驱动器打滑。检查应包括每500次循环的扭矩测试,如果与基线相比下降超过10%,则表明锥面或螺母螺纹磨损。
当锥面跳动超过0.01毫米或螺母螺纹磨损导致扭矩不一致超过10%时,应更换刀柄本体,通常在20,000至30,000次夹紧循环后。夹头应每5,000至10,000次循环更换一次,或发现任何槽变形时立即更换。建议连续自动化运行中每1,000次循环进行定期检查。
可以,当指定平衡螺母和夹头时,ER弹簧夹头刀柄在30,000转/分下平衡等级为G2.5,适用于大多数铝材和复合材料加工。对于30,000转/分以上的速度,需要使用带减重孔的精细平衡版本,以将振动幅度保持在0.5毫米/秒以下。标准非平衡螺母应限制在15,000转/分以下,以避免对主轴轴承产生过大的径向力。
最大夹持长度约为夹头直径的1.5倍,因此ER32夹头可以夹持12毫米刀柄,夹持长度为18毫米。可以使用更长的刀柄,但有效夹持长度受限于夹头内部接触表面,ER32为12毫米。对于需要延长伸出的应用,建议使用夹头延长杆或减径套,而不是长刀柄,以保持刚性。
不兼容。ER弹簧夹头刀柄是通过单独的刀柄类型(如BT、CAT、HSK或用于车床夹头刀柄的直柄)安装到主轴中的刀具夹持器。刀柄本体可以制造为任何锥度,但ER夹头和螺母接口是标准化的,一旦刀柄匹配,系统就具有通用性。对于HSK主轴,常见的做法是使用带ER夹头鼻端的专用HSK刀柄。
内冷ER刀柄具有穿过中心的冷却液管,可在高达70巴(1,000磅/平方英寸)的压力下将冷却液直接输送到切削刃。这种冷却液输送方式可将刀具-工件界面的切削温度降低30%,在不锈钢铣削中可将刀具寿命延长高达25%。螺母设计包括密封冷却液 collar 以防止泄漏,如果损坏必须更换以保持压力。
这两个术语经常互换使用,但夹头刀柄通常指包括刀柄本体在内的完整组件,而夹头座仅指本体。在自动化文档中,夹头刀柄包括驱动螺母,而夹头座需要单独购买螺母。始终指定完整组件零件号,以避免在刀具设置时遗漏组件。
可以。ER弹簧夹头刀柄非常适合钻孔和攻丝,因为夹头提供正向夹持力,可防止攻丝反向旋转时刀具打滑。对于攻丝,推荐使用张力-压缩式攻丝夹头,但在同步主轴下,使用ER刀柄进行刚性攻丝可达M12螺纹尺寸。0.005毫米的跳动确保钻孔应用中的精确孔位。
对于寻求可靠、经济高效的自动化CNC单元换刀解决方案的工程师,ER弹簧夹头刀柄提供了速度、精度和耐用性的成熟平衡。钻鑫拥有20年制造经验,提供定制ER刀柄组件和替换夹头,确保与您的特定主轴接口兼容。将您的刀柄图纸或需求发送给我们,可获得免费工程审核,并在12小时内收到报价。请联系sc@bquq.cn或WhatsApp +86 13713157787,或访问www.bquq.cn了解更多详情。










