-
简体中文
- sc@bquq.cn
在制造精密金属零件时,两种常见方法是CNC车床加工和螺丝加工。这两种工艺都能生产圆柱形零件,但在技术、成本、速度和应用方面存在显著差异。本文提供全面对比,帮助您为项目选择合适的方法。
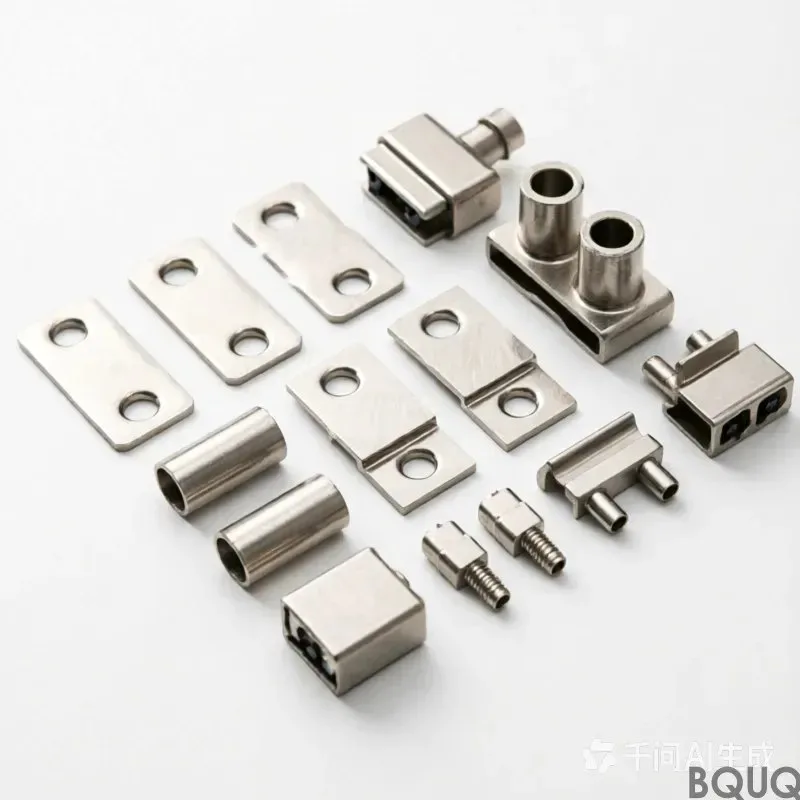
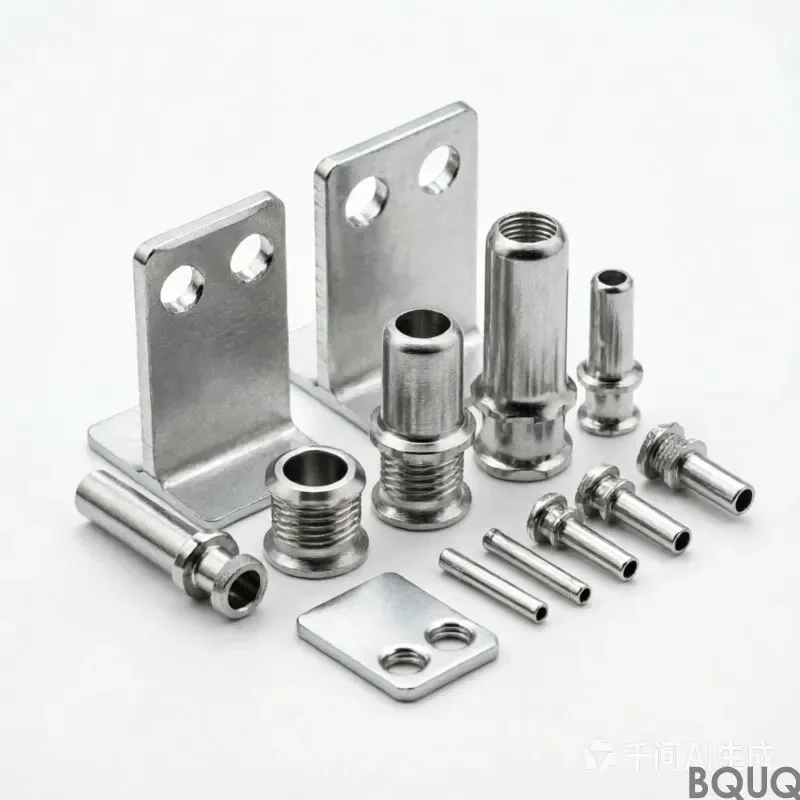
CNC(计算机数控)车床零件通过计算机程序控制的自动化车床制造。该工艺可实现高精度、复杂几何形状和严格公差。CNC车床可处理多种材料,包括钢、铝、黄铜和塑料。适用于中小批量生产及需要复杂特征的零件。
螺丝加工(又称自动螺丝加工)使用凸轮控制或CNC控制的机器,专为中小型零件的大批量生产而设计。传统螺丝机采用机械控制,速度极快,适合大批量生产且成本效益高。但灵活性低于CNC车床,通常生产较简单的零件。
下表总结了两种工艺的主要区别:
| 特征 | CNC车床零件 | 螺丝加工 |
|---|---|---|
| 精度与公差 | 极高(公差可达±0.0005英寸) | 良好(通常为±0.001至±0.005英寸) |
| 生产速度 | 中等(设置时间较长,但单件加工时间可较快) | 非常高(大批量快速循环周期) |
| 复杂度 | 可处理复杂几何形状、轮廓及精细特征 | 仅限简单形状(圆形、六角形、方形截面) |
| 设置与换型 | 小批量快速(CNC编程) | 耗时(不同零件需更换模具) |
| 材料利用率 | 可优化;高级刀具路径减少废料 | 高速切削常产生更多废料 |
| 表面光洁度 | 优秀(可实现镜面效果) | 良好(高速生产典型水平) |
| 模具成本 | 中等(通用模具,部分定制夹具) | 高(需定制凸轮和成型刀具) |
| 典型批量 | 低到中等(10至10,000件) | 高到极高(10,000至数百万件) |
| 零件尺寸范围 | 广泛(从微型到大直径) | 有限(通常直径小于2英寸) |
| 二次加工 | 通常在同一台机床上完成(动力刀具) | 通常需要单独的机床进行钻孔、攻丝等 |
| 最适合 | 原型件、复杂零件、高精度公差 | 大批量简单零件,如螺丝、螺栓、销钉 |
CNC车床凭借伺服电机和闭环反馈系统在精度上表现出色,可保持公差低至±0.0005英寸。自动车床虽然精确,但通常能达到的公差范围为±0.001至±0.005英寸。对于需要极高精度的应用,CNC是明确的选择。
螺丝机专为高速生产而设计。一旦设置完成,每小时可生产数千个零件。CNC车床因换刀和更精细的动作而速度较慢,但仍比手动车床快。对于大批量简单零件,螺丝加工更经济。对于中低批量,CNC提供更好的灵活性。
CNC车床可加工复杂形状,包括轮廓、螺纹、沟槽和偏心特征,通常通过动力刀具一次装夹完成。螺丝机仅限于圆柱形,需要额外操作来加工横孔或槽等特征。CNC适用于具有多直径、锥度或非旋转特征的零件。
螺丝机的初始刀具成本较高,因为需要定制凸轮和成型刀具。然而,随着批量增加,单件成本显著降低。CNC车床的刀具成本较低,但由于周期时间较慢,大批量时的单件成本较高。盈亏平衡点通常在10,000到50,000个零件之间。
两种工艺均可加工多种金属,但CNC车床更适合需要精细处理的特殊合金和材料。螺丝机常用于黄铜、铝和低碳钢。典型应用包括:
CNC车床零件:
医疗植入物、航空航天部件、汽车配件、定制接头。
螺丝机加工零件:
螺丝、螺栓、螺母、销钉、连接件及其他标准紧固件。
在分析各方法的优势后,我们推荐如下:
选择CNC车削零件
如果您的项目需要严格公差、复杂几何形状或中小批量(低于10,000件)。CNC也适用于原型制作、频繁设计变更以及由硬质或特殊材料制成的零件。
选择螺丝机加工
如果您需要大批量(超过10,000件)的简单圆柱形零件,且单件成本至关重要,那么螺丝加工在大批量生产的紧固件及类似部件方面无可匹敌。
对于许多制造商而言,混合方法效果最佳:使用螺丝加工处理大批量标准零件,而CNC车床则用于定制或复杂部件。在我们的工厂,我们提供这两种服务,为每份订单提供最优解决方案。
CNC车床加工和螺丝加工在金属零件生产中各有其适用领域。了解它们在精度、速度、成本和复杂性方面的关键差异,将帮助您做出明智决策。立即联系我们,讨论您的具体需求,并为您的下一个项目获取报价。