五轴 > OZ筒夹 > 五金冲压

降低金属冲压件成本的5种行之有效的方法

C型夹头五金冲压 | 电池弹簧2026-07-15

降低金属冲压件成本的5种行之有效的方法 · 核心要点

  • 屏蔽罩、散热模组、插针、弹片、接地片,批量一致性控制。 通信设备
  • 腔体、滤波器结构件、射频连接器、散热齿片,表面处理可选导电氧化。 STEP / STP / SLDPRT / DXF 医疗器械
  • 不锈钢精密件、手术器械组件、设备支架,清洁度与毛刺控制严格。 3-7 工业自动化
  • 夹治具、气缸件、传动轴、直线模组零件,配合装配公差设计。
  • 照明与家电 ISO 9001:2015 灯体外壳、散热杯、支架、装饰件,外观件可做拉丝与氧化着色。 工厂实力

流程标准化,每一步都有明确交付物与时间节点。

问:降低金属冲压件成本的5种行之有效的方法尺寸公差
答:表面粗糙度 依模具与后处理
问:降低金属冲压件成本的5种行之有效的方法批量范围
答:件起,量产无上限 STEP、STP、SLDPRT、STL、DXF、IPT、X_T、X_B、3DXML、CATPART 件起更经济
问:降低金属冲压件成本的5种行之有效的方法件起
答:打样周期 3-7 天
问:降低金属冲压件成本的5种行之有效的方法天(含模具)
答:行业应用
问:服务的降低金属冲压件成本的5种行之有效的方法下游行业
答:不同行业对公差、材质证明与追溯的要求不同,我们按行业规范配套检测报告。 汽车与新能源 电池包结构件、连接器端子、电机轴、传感器外壳,支持 资料与材质报告。
要点速览

降低金属冲压件制造成本对于保持竞争力至关重要

降低金属冲压件制造成本对于保持竞争力至关重要。通过实施战略性措施,您可以在不牺牲质量的情况下实现显著的成本节约。以下是五种经过验证的降低金属冲压成本的方法。
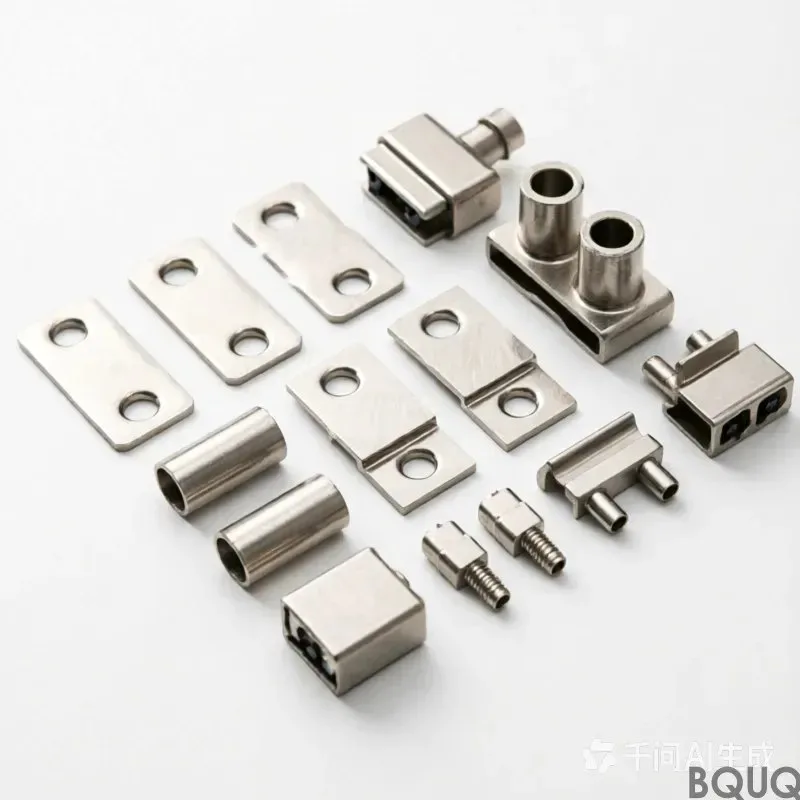
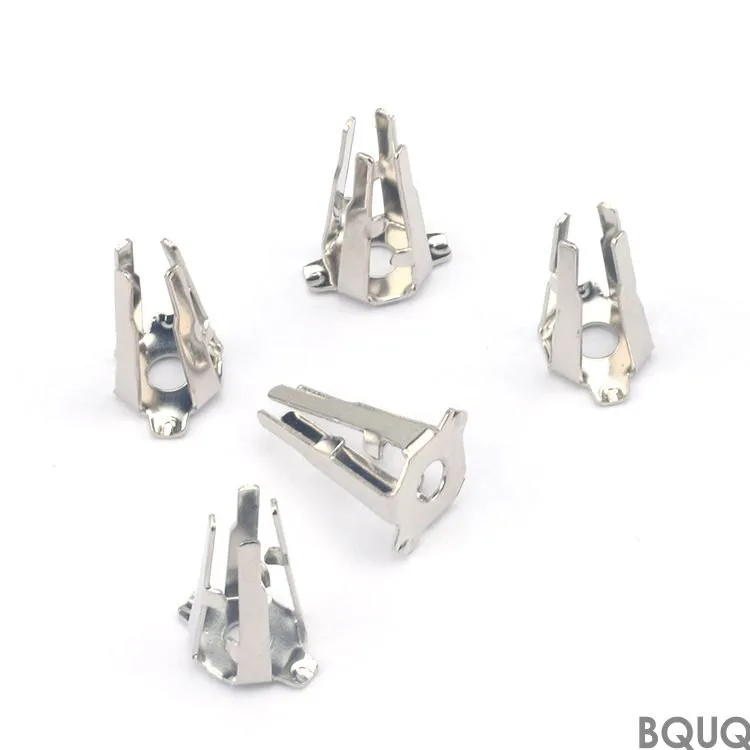
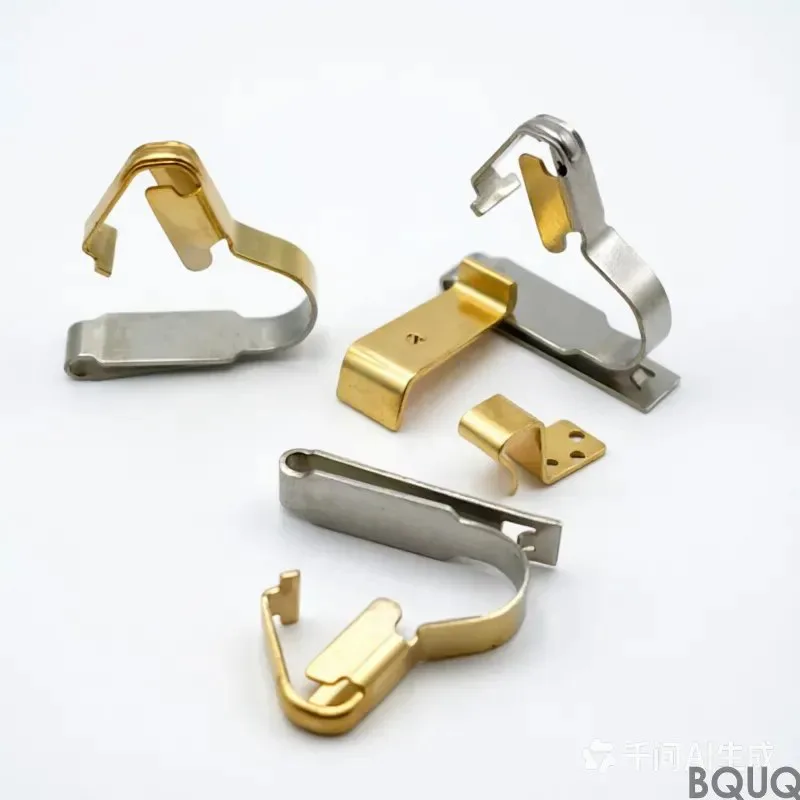
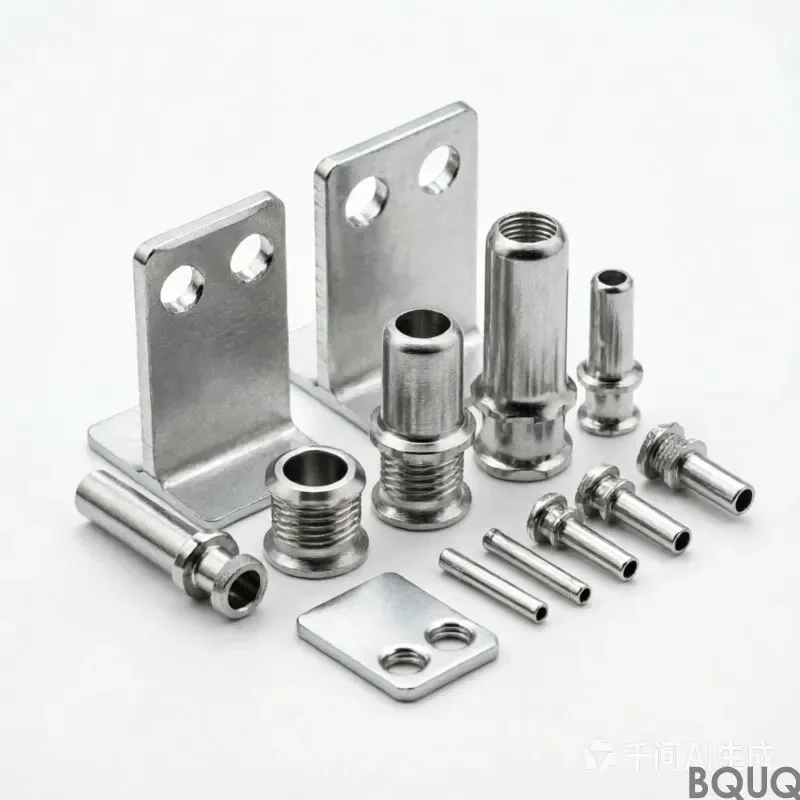
钻鑫精密制造 实拍图

1. 优化材料选择与使用

材料成本通常占金属冲压费用的大部分。选择合适的材料等级可以减少浪费和成本。例如,使用高强度低合金(HSLA)钢可以在保持强度的同时采用更薄的规格,从而减少材料用量。此外,考虑使用预镀或预涂板材等替代材料,以消除二次精加工工序。

实施排样优化软件,将零件紧密排列在板材上,以最小化废料。评估卷材宽度以最大化利用率。与供应商合作,通过批量采购或长期合同以有竞争力的价格获取材料。回收废金属也可以回收部分成本。

2. 简化零件设计以提升可制造性

复杂的设计需要更多的模具和加工步骤,从而增加成本。通过简化零件几何形状——例如消除不必要的折弯、减少严格公差,或将多个组件合并为一个冲压件——可以降低模具复杂性和循环时间。采用圆角而非尖角等设计特征可改善材料流动并减少模具磨损。

设计工程师与模具专家之间的早期协作可确保设计针对冲压进行优化。运用面向制造的设计(DFM)原则来识别成本驱动因素。在不同零件之间标准化特征也有助于模具重复使用并减少设置时间。

3. 利用大批量生产与模具

冲压在大批量生产时最具成本效益,因为模具成本分摊到多个零件上。如有可能,合并订单以增加批次规模。考虑签订年度合同或总括订单,以承诺更大批量换取更低的单价。采用级进模,在一次冲压行程中完成多道工序,大幅提高产量并减少人工。

投资采用优质钢材制造的耐用模具,以延长模具寿命并减少维护停机时间。虽然前期模具成本较高,但长期来看,减少更换次数和保持稳定质量所带来的节省足以证明投资的合理性。

4. 实施精益制造原则

精益技术可消除浪费并提高效率。对于冲压作业,重点通过SMED(快速换模)方法缩短换模时间,从而在不增加成本的情况下实现小批量生产。实施5S管理以减少动作浪费并提高安全性。使用统计过程控制(SPC)及早发现变异并防止缺陷。

在可行的情况下实现流程自动化,例如使用伺服驱动冲压机实现精确控制和节能。持续改进文化鼓励员工提出降本建议。定期培训确保操作员遵循最佳流程。

5. 选择提供增值服务的合适供应商

选择一家能提供工程支持、模具设计以及焊接、组装或精加工等二次加工的金属冲压合作伙伴。这可以减少对多个供应商的需求并降低总成本。在您所在行业有经验的供应商可以推荐材料替代方案或工艺改进。

根据总拥有成本(而非单价)评估供应商。考虑地理位置、交货时间、质量认证(ISO 9001)和响应速度。长期合作伙伴关系有助于建立信任并推动协作降本计划。要求提供详细报价单以识别节省机会。

通过应用这五种策略,您可以在保持质量和交付性能的同时,有效降低金属冲压件的成本。

常见问题

冲压模具费怎么算?
按模具结构复杂度与寿命要求报价:简易单工序模 3000-8000 元,连续模 2-8 万元,精密高速连续模 8-20 万元。模具寿命一般承诺 30-100 万冲次。
冲压件的最小起订量是多少?
建议 5000 件起。低于 1000 件时模具费摊销过高,单件成本不划算;小批量可考虑激光切割或蚀刻替代工艺,无需开模。
冲压件能冲多薄多厚?
常规 0.1-6mm。不锈钢 0.1-3mm、碳钢 0.2-6mm、铝板 0.3-5mm、铜材 0.1-4mm。超过 6mm 需改用精冲或机加工,薄于 0.1mm 建议蚀刻工艺。
可以先打样吗?
可以。打样周期按品类不同:CNC 3-5 天、冲压新开模 18-25 天、弹簧 5-10 天、散热器试样 7-12 天。样品费在批量下单后可抵扣。
台湾型夹头

符合性声明。津上夹头

联系我们报价
获取报价
我们使用cookie来改善您的在线体验。继续浏览本网站即表示您同意我们使用cookie。

Cookies

本站使用 Cookie 记录浏览偏好,以便为您提供更顺畅的访问体验。继续使用本站,即表示您同意我们使用 Cookie。我们不会将 Cookie 用于识别您的个人身份,也不会向第三方出售相关信息。如需了解详情,可通过页面下方的联系方式与我们联系。