五轴 > OZ筒夹 > 五金冲压

金属冲压DFM:降低成本的7条设计规则

C型夹头五金冲压 | 电池弹簧2026-07-15

金属冲压DFM:降低成本的7条设计规则 · 核心要点

  • 屏蔽罩、散热模组、插针、弹片、接地片,批量一致性控制。 通信设备
  • 腔体、滤波器结构件、射频连接器、散热齿片,表面处理可选导电氧化。 STEP / STP / SLDPRT / DXF 医疗器械
  • 不锈钢精密件、手术器械组件、设备支架,清洁度与毛刺控制严格。 3-7 工业自动化
  • 夹治具、气缸件、传动轴、直线模组零件,配合装配公差设计。
  • 照明与家电 ISO 9001:2015 灯体外壳、散热杯、支架、装饰件,外观件可做拉丝与氧化着色。 工厂实力

流程标准化,每一步都有明确交付物与时间节点。

问:金属冲压DFM:降低成本的7条设计规则尺寸公差
答:表面粗糙度 依模具与后处理
问:金属冲压DFM:降低成本的7条设计规则批量范围
答:件起,量产无上限 STEP、STP、SLDPRT、STL、DXF、IPT、X_T、X_B、3DXML、CATPART 件起更经济
问:金属冲压DFM:降低成本的7条设计规则件起
答:打样周期 3-7 天
问:金属冲压DFM:降低成本的7条设计规则天(含模具)
答:行业应用
问:服务的金属冲压DFM:降低成本的7条设计规则下游行业
答:不同行业对公差、材质证明与追溯的要求不同,我们按行业规范配套检测报告。 汽车与新能源 电池包结构件、连接器端子、电机轴、传感器外壳,支持 资料与材质报告。
要点速览

在金属冲压中,面向制造的设计(DFM)对于降低成本、提升质量和加快生产至关重要

在金属冲压中,面向制造的设计(DFM)对于降低成本、提升质量和加快生产至关重要。遵循以下7条规则,您可以优化金属冲压设计以实现经济高效的制造。
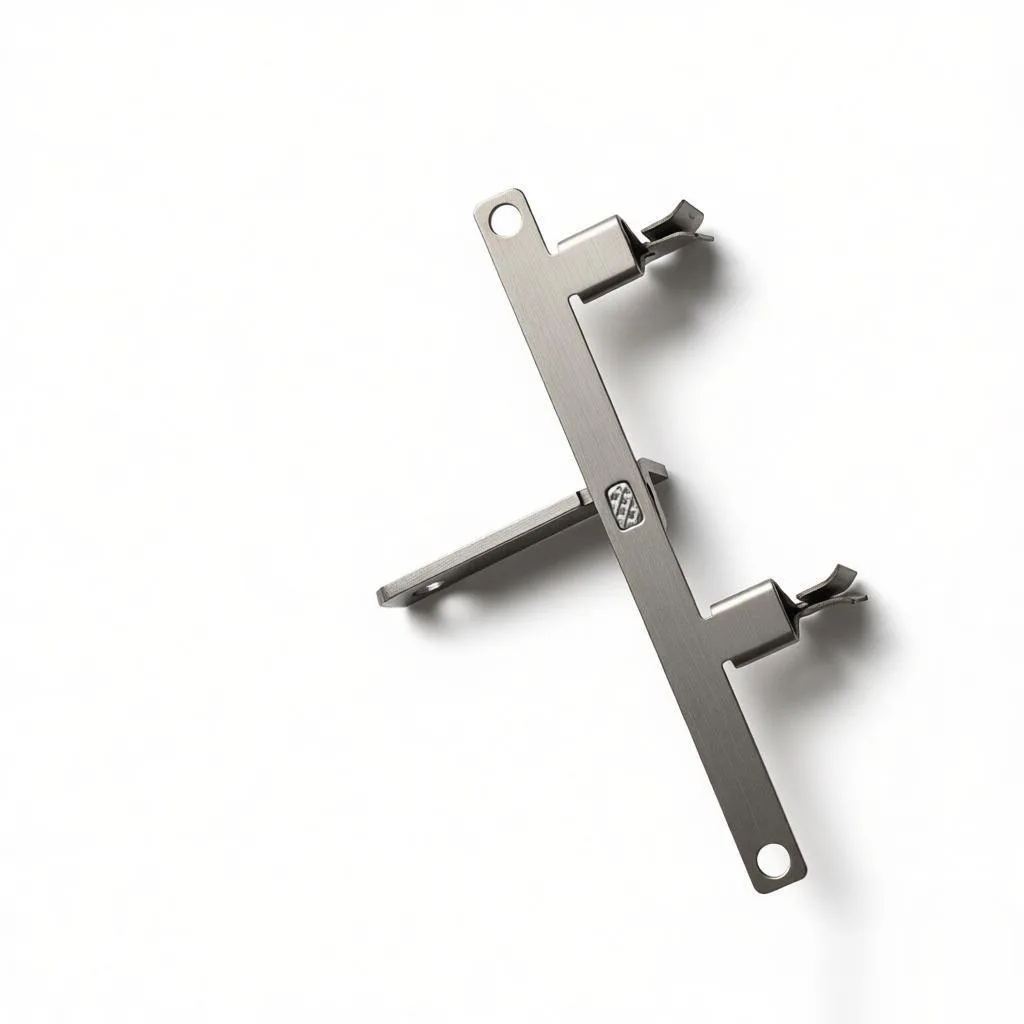
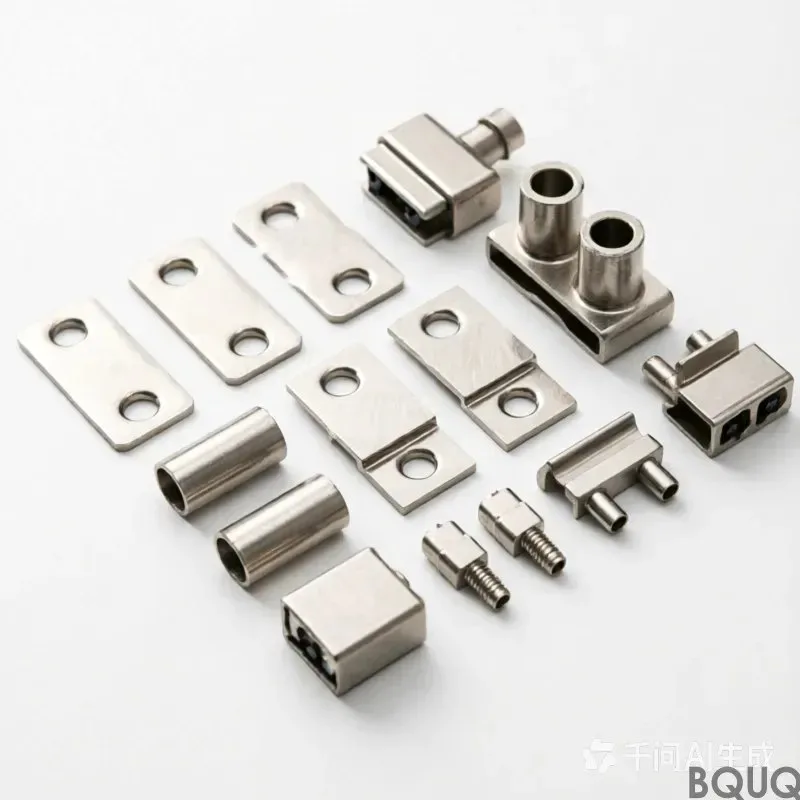
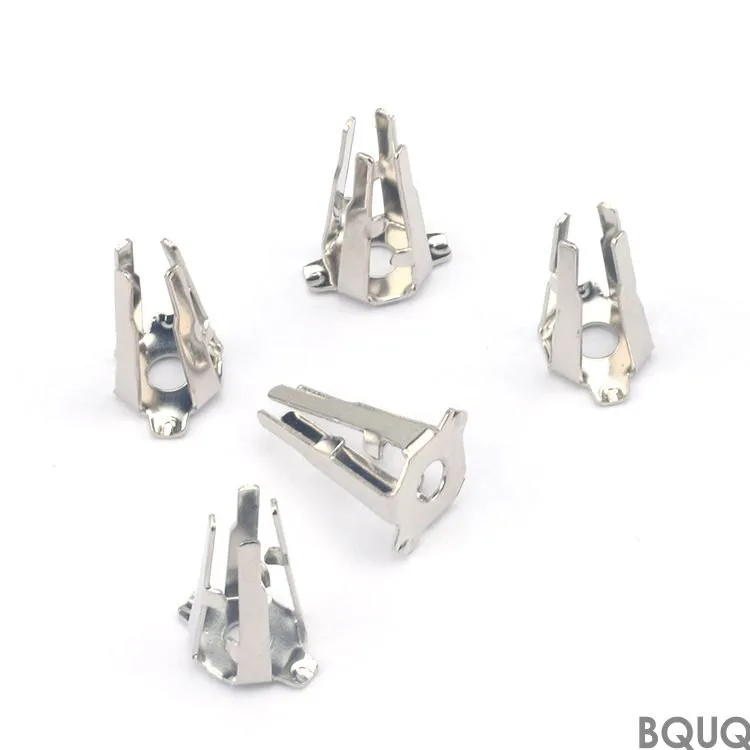
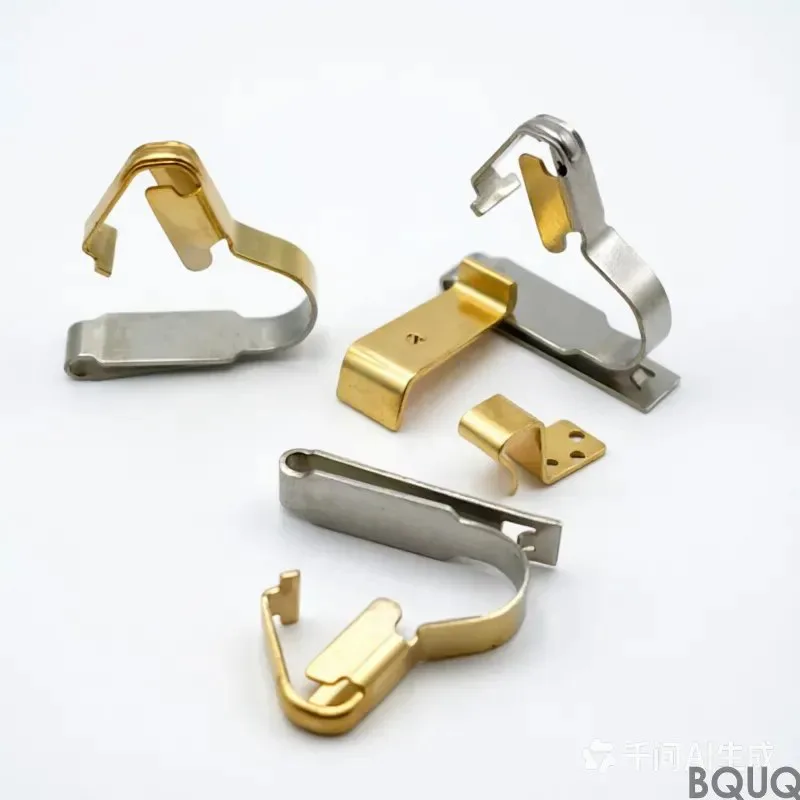
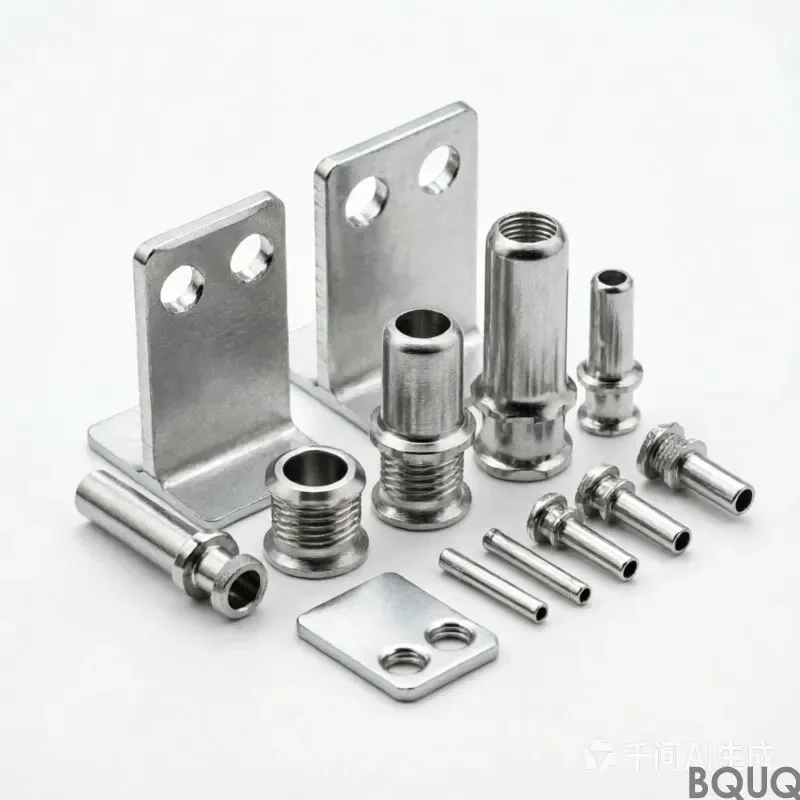
钻鑫精密制造 实拍图

规则1:避免尖锐边角

金属冲压设计中的尖锐边角会在成型过程中产生应力集中,导致开裂。同时会加速模具磨损并增加模具断裂风险。为避免这些问题,务必在内外角设置圆角。经验法则是使用至少0.5倍材料厚度的圆角半径。更大的半径能进一步改善成型性并延长模具寿命,从而降低整体生产成本。

规则2:保持均匀壁厚

壁厚变化会导致冲压时材料流动不均,引发翘曲、变薄或开裂。设计零件时应确保整体壁厚一致。若无法避免厚度变化,应采用渐变过渡而非突变。此规则同样适用于法兰和加强筋等特征——避免可能造成缺陷的突变结构。均匀壁厚可简化模具设计并降低废品率。

规则3:最小化孔径与间距

小孔需要小直径冲头,这类冲头易损且易断裂。为实现经济冲压,应确保孔径至少等于材料厚度。小于此标准的孔会显著增加模具成本与维护频率。同时需保持孔与孔之间、孔与边缘之间的适当距离——通常至少为材料厚度的两倍,以防止变形和撕裂。

规则4:使用标准公差

为每个特征指定严格的公差会因增加检测和降低冲压速度而推高制造成本。仅对影响零件功能的关键尺寸保留严格公差。对于非关键特征,使用标准冲压公差(例如,孔位公差为±0.005英寸,成型尺寸公差为±0.010英寸)。标准公差可实现更快的生产速度,并减少二次加工的需求。

规则5:折弯避让设计

当折弯靠近孔或槽等其他特征时,应设置避让切口以防止撕裂。避让宽度应至少为材料厚度的两倍,深度应延伸至折弯半径之外。此外,内部折弯半径不应小于材料厚度的0.5倍,以避免开裂。合理的折弯避让可确保折弯处整洁牢固,无需额外精加工。

规则6:避免倒扣和复杂形状

倒扣需要侧向凸轮或滑块等复杂模具结构,这会增加模具制造成本和维护难度。同样,深拉深或多层级形状也会增加复杂度。尽可能重新设计特征以消除倒扣。若无法避免,请咨询您的冲压合作伙伴以评估成本权衡。简化几何形状可降低模具成本和周期时间。

规则7:考虑材料选择

材料选择对成本和可制造性影响巨大。标准碳钢(如SPCC、DC01)最具成本效益且供应广泛。如需耐腐蚀性,可考虑使用镀锌钢替代不锈钢以节省成本。除非绝对必要,否则避免使用特殊合金。同时需考虑材料厚度——较厚的板材会增加材料成本和所需冲压吨位。在设计初期优化材料选择,以平衡性能与预算。

通过实施这些DFM规则,您可以显著降低制造成本和缩短交货周期,同时确保高质量的金属冲压件。在设计阶段早期与经验丰富的冲压制造商合作,验证您的设计并最大化节省成本。

常见问题

冲压件能做多少种规格?
同一模具只能生产一种规格。多规格需多套模具或采用快换模结构。客户常通过统一设计减少规格数量,以降低模具投入。
五金冲压件的交期是多久?
已有模具的件 7-12 天;需新开模的件 18-25 天(含模具设计 3-5 天、制造 10-15 天、试模调模 3-5 天)。连续模比单工序模开模慢但量产快。
冲压模具费怎么算?
按模具结构复杂度与寿命要求报价:简易单工序模 3000-8000 元,连续模 2-8 万元,精密高速连续模 8-20 万元。模具寿命一般承诺 30-100 万冲次。
有没有质量体系认证?
通过 ISO 9001 质量管理体系认证,关键尺寸用三坐标测量机、影像仪、硬度计、膜厚仪检测,可随货提供检测报告与材质证明(ROHS、SGS 报告按需提供)。
台湾型夹头

符合性声明。津上夹头

联系我们报价
获取报价
我们使用cookie来改善您的在线体验。继续浏览本网站即表示您同意我们使用cookie。

Cookies

本站使用 Cookie 记录浏览偏好,以便为您提供更顺畅的访问体验。继续使用本站,即表示您同意我们使用 Cookie。我们不会将 Cookie 用于识别您的个人身份,也不会向第三方出售相关信息。如需了解详情,可通过页面下方的联系方式与我们联系。