-
简体中文
- sc@bquq.cn
在竞争激烈的金属冲压行业中,严格的质量控制不仅是必要之举,更是战略优势
在竞争激烈的金属冲压行业中,严格的质量控制不仅是必要之举,更是战略优势。无论您生产的是高产量汽车零部件还是精密医疗部件,冲压操作的可靠性直接影响客户满意度和运营效率。本文探讨行业领导者采用的7大质量控制方法,确保每个金属冲压件符合严苛标准。从尺寸检测到材料验证,这些技术有助于减少缺陷、降低浪费并实现稳定质量。让我们深入了解这些能提升冲压品质的关键质控实践。
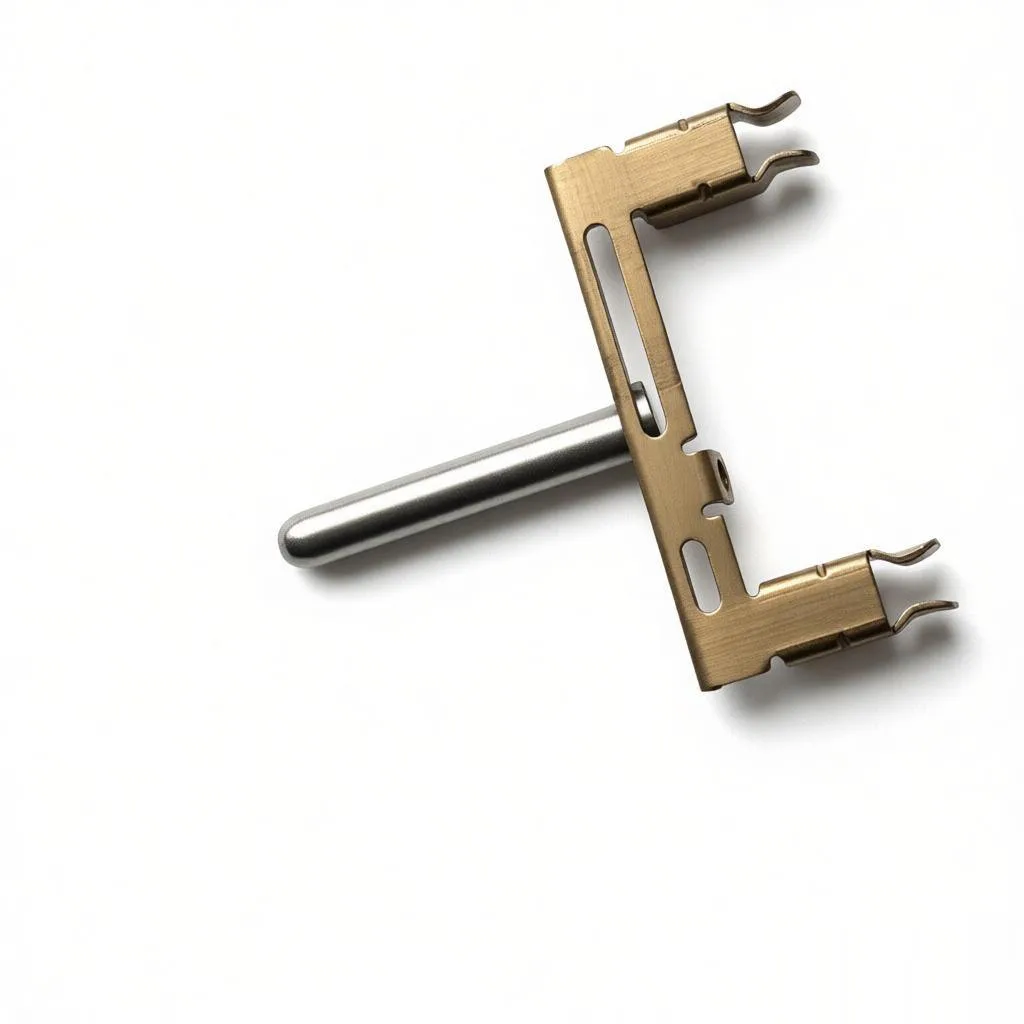
尺寸精度是金属冲压质量的基石。过程检测涉及在冲压全流程(落料、成型或冲孔后)使用三坐标测量机和定制通止规等工具检查关键尺寸。三坐标测量机通过探测关键特征提供高精度三维测量,确保与CAD模型一致。通止规则可快速对孔、槽和轮廓进行合格判定,实现即时纠偏。
在每个工位集成此类检测可降低批量生产不合格零件的风险。例如,孔位偏移的冲压支架可能导致装配故障。通过及早发现偏差,制造商可实时调整模具间隙或冲压参数。该方法不仅提升精度,还能通过减少返工和废料支持精益生产。
表面质量直接影响外观和功能性。借助机器视觉相机等光学系统增强的视觉检测,可扫描零件是否存在划痕、凹痕、变色和毛刺。尤其是毛刺,这些尖锐边缘可能导致受伤或干扰装配。自动化视觉系统能以高速检测微米级缺陷,并标记异常以供人工复查。
除机器视觉外,关键部件仍常采用放大镜下的手动抽样检测。例如,电触点需要完美光滑的表面以确保可靠导电。自动化与人工检测相结合,确保表面缺陷在零件进入下游工序或交付客户前被捕获。这种双重方法兼顾了速度与全面性。
质量始于原材料。每批金属卷材或板材必须附带工厂证书(MTR),注明化学成分、机械性能和热处理工艺。冲压工厂需根据项目要求验证这些证书,尤其对于高强度合金或不锈钢、黄铜等特种材料。可追溯系统为每卷材料分配唯一批号,并在整个生产链中追踪。
若后续发现缺陷,可追溯性使制造商能隔离受影响批次,仅召回特定零件而非全部库存。对于航空航天或医疗等行业,此类可追溯性是强制要求。在收货、存储和送料环节实施条码或RFID扫描,可确保未经批准的材料不会进入生产。此方法可防止材料替换,并确保符合客户规格。
许多冲压件包含螺纹紧固件、螺母嵌件或自锁螺柱。扭矩测试可验证这些特征能否承受指定的拧紧力而不发生滑丝或松动。操作员使用校准过的扭矩扳手或自动扭矩测试仪,施加预设扭矩并测量旋转角度或保持力。
例如,一个带有焊接螺母的冲压汽车面板必须保持20 N·m的螺栓扭矩。扭矩过大会导致螺纹损坏,扭矩不足则会引起松动。扭矩测试常与推出或拉出测试结合,以确保紧固件在负载下保持牢固。定期校准扭矩工具对维持精度至关重要。该方法对底盘部件或电气接地点等安全相关零件尤为关键。
材料硬度与耐磨性和强度相关。洛氏(HRB/HRC)和布氏(HB)测试常用于冲压件,以确认材料未过度加工或热处理不当。例如,深拉杯可能产生加工硬化,改变其延展性。对样品零件进行硬度测试可确保最终产品保留所需的机械性能。
便携式硬度计可在车间快速检测,而实验室级测试仪则提供精确读数用于认证。对于大批量生产,通常采用统计抽样(如每小时一件)。若硬度出现偏差,可能表明模具磨损、材料错误或工艺温度变化。更换润滑剂或调整冲压速度等纠正措施可恢复一致性。硬度测试对于承受疲劳或冲击的零件不可或缺。
SPC利用来自测量(如孔径或折弯角度)的实时数据绘制工艺性能图表。控制图(如X-bar图和R图)可显示趋势、偏移或异常值,在缺陷发生前预警潜在问题。通过监控关键产品特性,操作员能及早发现模具磨损、材料变异或冲压不稳定等问题。
例如,如果级进模开始生产出略大的孔,SPC控制图会显示逐渐漂移。操作员随后可调整模具间隙或安排预防性维护。这种主动方法可减少废品和停机时间。SPC还为过程能力研究(Cpk)提供客观数据,向客户证明过程一致且有能力。实施SPC需要培训和数据收集工具,但长期在质量和效率上的回报是显著的。
在全面生产前,需对新模具或修改后模具的首批输出进行全面的首件检验(FAI)。FAI检查所有尺寸、表面光洁度、材料特性和功能要求是否符合客户图纸和规格。结果记录在报告中,包含测量数据、照片和认证。许多行业还要求生产件批准程序(PPAP)包,尤其是汽车或医疗客户。
FAI作为基准,验证工装和工艺能否生产合格零件。任何不合格项必须在批量生产前纠正。此方法最大程度降低大规模缺陷风险,并建立客户信任。全面的FAI可能涉及每个零件30多项测量,使用三坐标测量机、光学比较仪等仪器。这是最严格的质量控制步骤,通常是质量工程师在审核中首先检查的内容。
结论
– 综合运用这七种质量控制方法,可为高质量金属冲压件的交付构建一个稳健的框架。从实时尺寸检测到材料可追溯性及统计监控,每种方法在预防缺陷和确保一致性方面都发挥着独特作用。对于制造商而言,投资这些实践不仅能减少浪费和返工,还能通过可靠、精密设计的组件来加强客户关系。通过采用分层质量方法,您的冲压操作可以达到世界级标准并超越竞争对手。