-
简体中文
- sc@bquq.cn
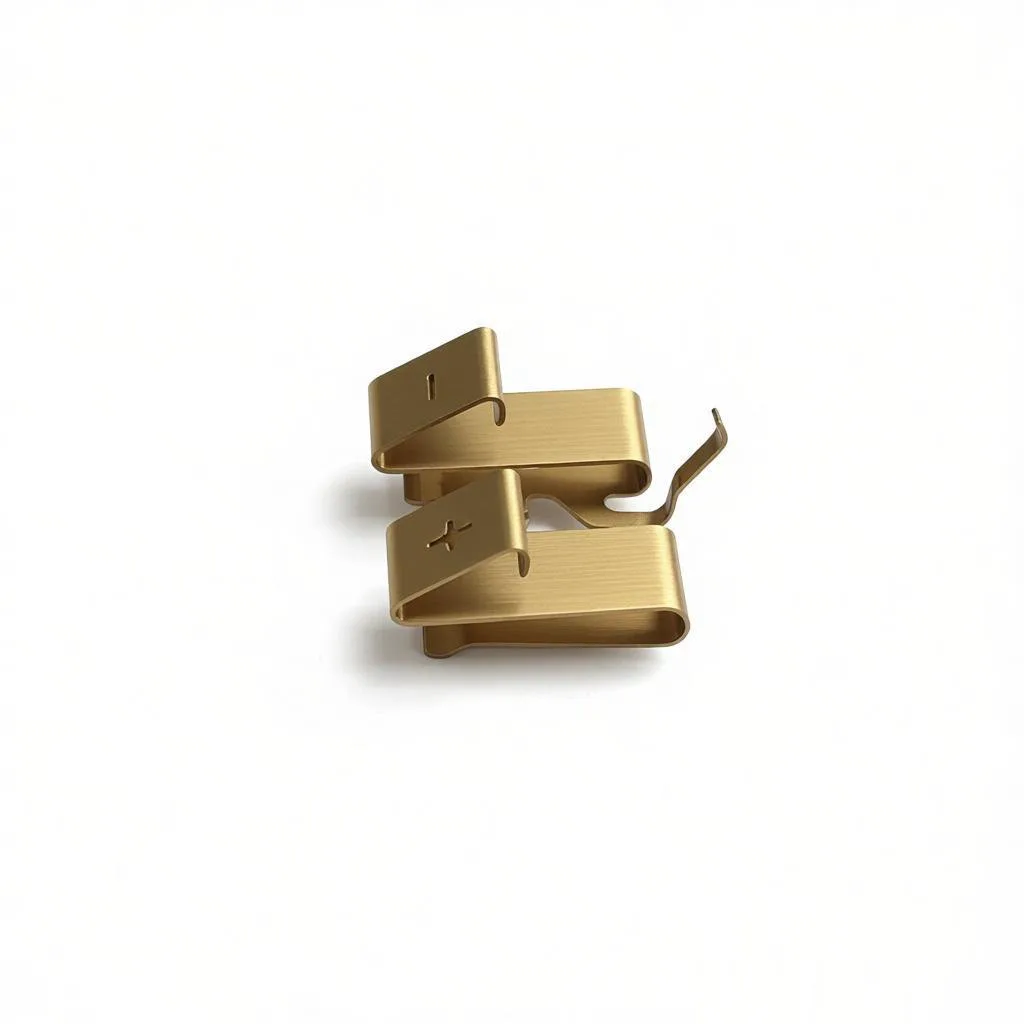
在开发新金属产品时,打样是验证设计、适配性和功能的关键步骤。金属原型最常用的两种制造方法是
金属冲压
和
CNC加工
。根据项目需求,每种方法各有独特优势和权衡。本文从多个维度对比这两种工艺,帮助您为原型阶段做出明智决策。
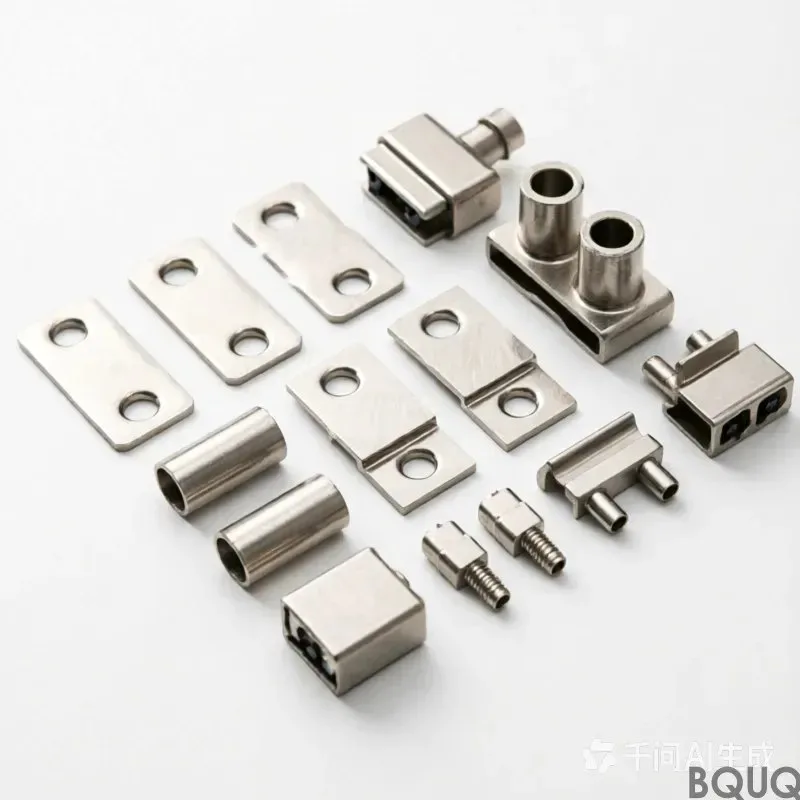
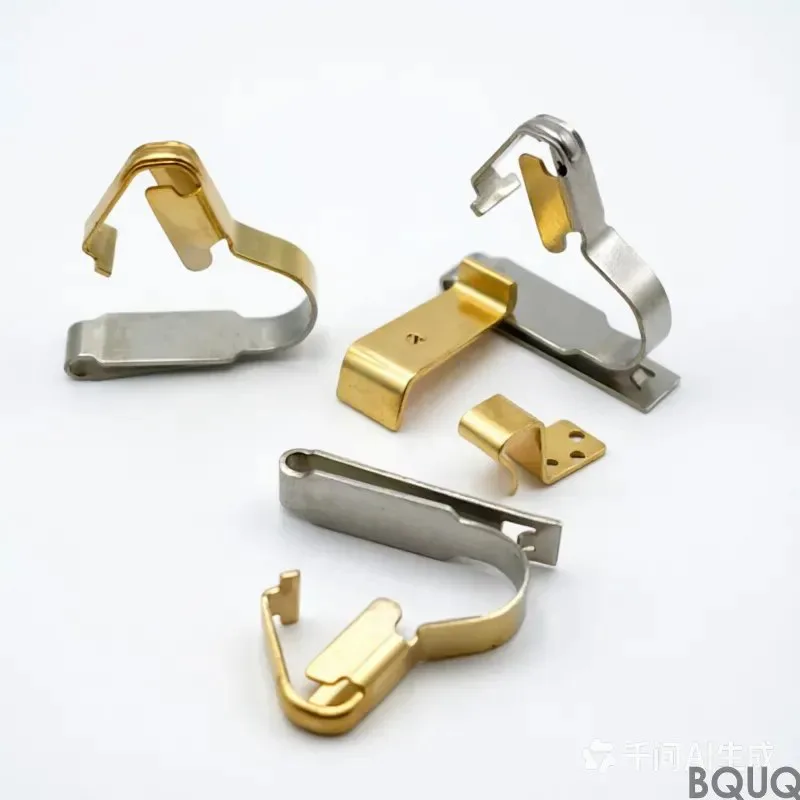
金属冲压利用模具和压力机将金属平板材成型为所需形状。这是一种高速工艺,适合大批量生产,但也可通过软模具(如3D打印或铝制模具)用于打样。典型工序包括落料、折弯、压印和浮雕。
模具准备完成后速度快:
快速循环周期使其适合多次迭代。
一致的可重复性:
零件在严格公差内保持一致。
批量生产时单位成本低:
即使是原型件,单件成本也随数量增加而降低。
材料多样性:
适用于钢、铝、铜、黄铜及多种合金。
初始模具成本高:
模具设计与制造可能昂贵且耗时。
模具交付周期长:
软模具仍需数天至数周时间。
设计复杂度受限:
深拉、倒扣或复杂内部特征难以实现。
最小弯曲半径与厚度限制:
不适用于过厚或脆性材料。
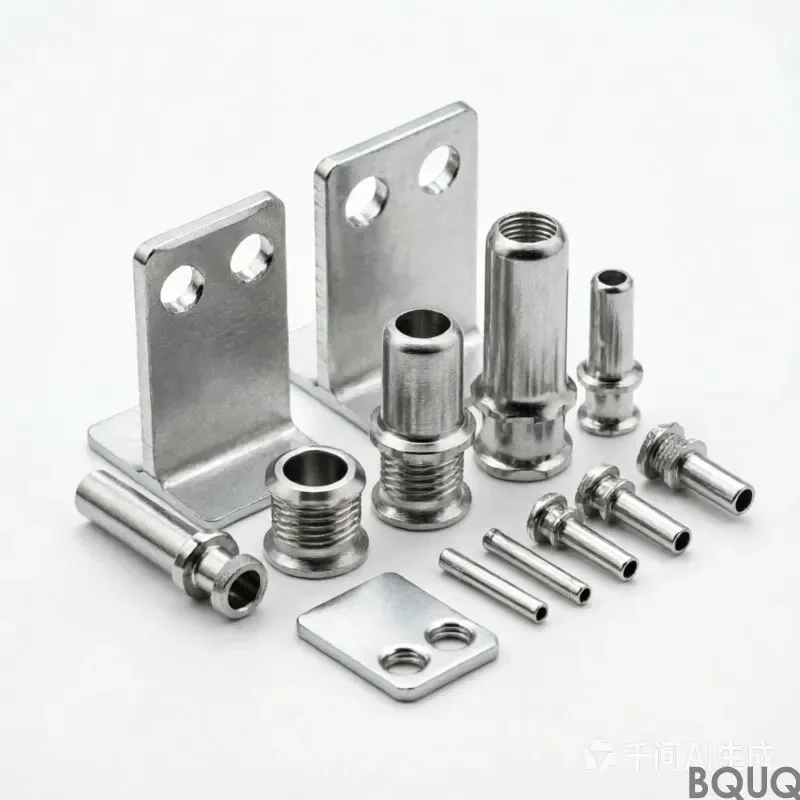
CNC(计算机数控)加工是一种通过旋转切削工具从实心块料中去除材料的减材制造工艺,包括铣削、车削、钻孔和攻丝。CNC可直接根据CAD模型加工出高度复杂的几何形状。
无需模具:
零件直接从棒料或坯料加工而成,降低了前期成本和交付周期。
极高精度:
公差可达到 ±0.005 mm 的精度。
设计灵活性:
复杂形状、螺纹、凹槽和倒扣轻松实现。
快速交付:
简单零件数小时内即可完成。
材料多样性:
适用于金属、塑料、复合材料等。
单件成本较高:
尤其对于复杂或大型零件,因加工时间和材料浪费导致成本上升。
循环时间较慢:
每个零件单独加工。
大批量效率较低:
不适合批量生产。
几何形状限制:
某些内部特征需要专用工具(如长钻头)。
| 特性 | 金属冲压(原型) | CNC加工(原型) |
|---|---|---|
| 初始成本 | 高(需模具) | 低(无需模具) |
| 首件交付周期 | 数天至数周(模具制造) | 数小时至数天 |
| 单件成本(小批量) | 中到高 | 高 |
| 单件成本(中批量) | 低 | 高 |
| 允许的设计复杂度 | 有限(简单形状) | 非常高 |
| 典型公差 | ±0.1–0.2 mm(软模具) | ±0.005–0.05 mm |
| 表面光洁度 | 良好(可通过二次加工改善) | 优秀(加工后状态) |
| 材料利用率 | 高(嵌套排样,废料极少) | 较低(切屑废料) |
| 设计变更适应性 | 困难(工具修改) | 简单(更新CAM) |
| 理想原型数量 | 50件以上 | 1–50个零件 |
当您需要中等数量的原型(例如100–500件)用于功能测试或市场取样,且零件几何形状相对简单——如扁平支架、卡扣或简易外壳时,金属冲压是更优选择。如果最终量产采用冲压工艺,使用软模进行原型验证也能提前确认模具设计和材料特性。
当您需要极高精度、复杂特征或极低数量(1–10个零件)时,CNC加工是理想选择。当设计迭代频繁时,它也是首选方法,因为只需更新软件即可实现变更。如果您的零件具有深腔、螺纹或紧公差内角,CNC通常是最佳选择。
对于大多数原型项目,我们建议在最初几次迭代时使用
CNC加工
,待设计冻结后,再过渡到
金属冲压(软模)
以获取更大批量用于验证或试产。这种混合方法能最大限度降低初期风险,同时为经济高效的批量生产做好准备。请始终与经验丰富的制造合作伙伴沟通,评估您的具体几何形状、材料和时间要求。
金属冲压和CNC加工在原型开发中各有其用武之地。了解它们的优势与局限后,您可以选择最符合项目预算、时间表和技术要求的工艺。无论您需要高精度单件还是低成本批量生产,[您的公司名称]团队随时准备以专业指导和先进设备支持您的原型制作需求。