-
简体中文
- sc@bquq.cn
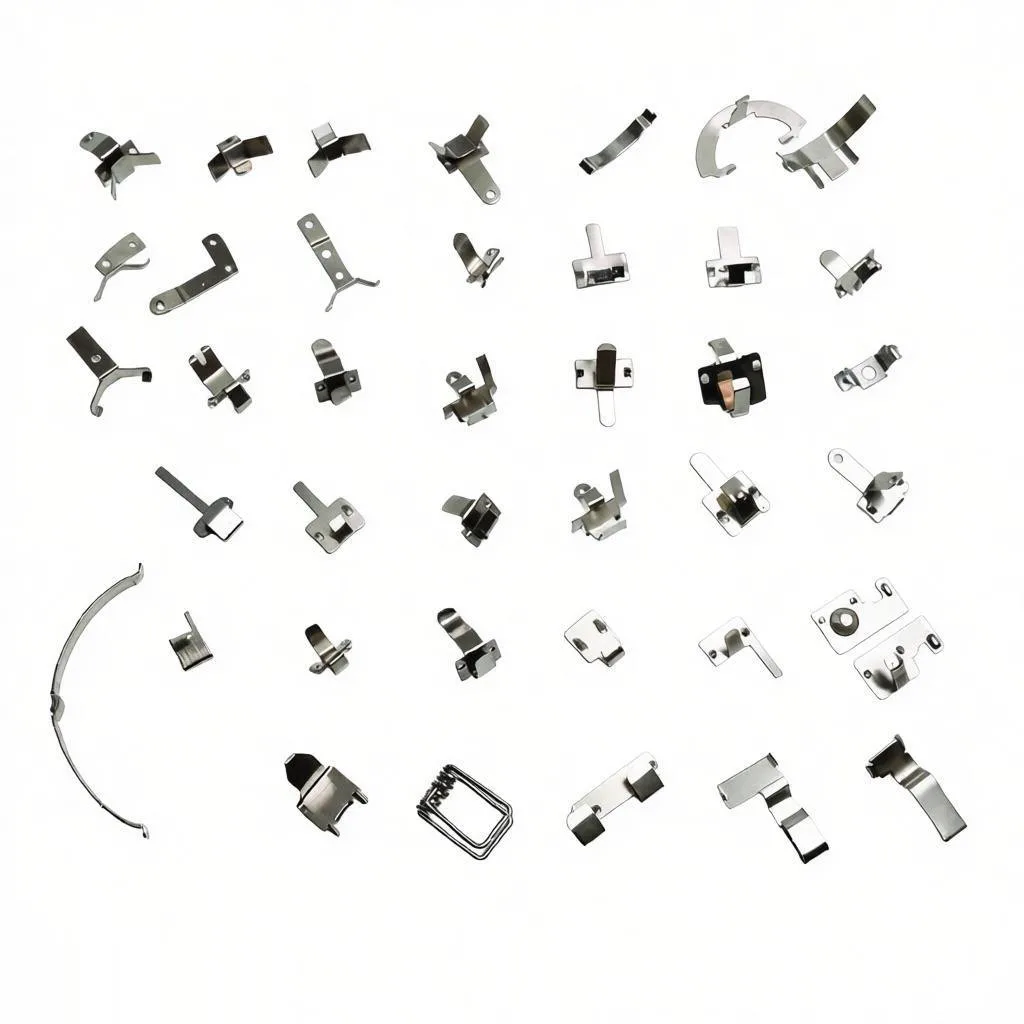
在金属冲压领域,选择合适的制造工艺对于平衡成本、速度、质量和零件复杂度至关重要。两种广泛使用的方法——级进模冲压和传递模冲压——根据您的项目需求提供不同的优势。本文提供深入对比,帮助您决定哪种冲压工艺最适合您的生产需求。
级进模冲压涉及单个模具组内的一系列工位。金属带材通过模具送进,在每个工位执行不同的操作(例如,切割、弯曲、压印或拉深)。带材逐步前进,最后一个工位弹出成品零件。该过程高度自动化,非常适合大批量生产具有复杂几何形状的中小型零件。
高速高效:一个冲压行程内完成多个操作,快速生产零件。
质量稳定:每个零件经历相同顺序,最小化变异性。
减少人工:自动化消除了操作间的手动处理。
废料最少:连续带材允许精确的材料利用率。
初始模具成本高:复杂模具需要大量投资。
仅限较小零件:模具尺寸限制了工件的尺寸。
灵活性较低:设计变更需要昂贵的模具修改。
转移模冲压使用多个独立模具,每个模具执行特定操作。机械转移系统将单个毛坯或半成型零件从一个模具移动到下一个模具。此方法通常用于无法在级进模中轻松生产的较大或更复杂的零件。
可处理更大更重的零件
灵活性:单个模具更易更换或修改
复杂形状:可实现多次深拉或复杂成型
单工位模具成本低于级进模
循环时间较慢:传递机构增加工序间隔时间
废料率较高:每个毛坯独立,导致更多材料浪费
维护需求更多:传递系统活动部件多,需更多保养
| 特性 | 级进模冲压 | 多工位传递模冲压 |
|---|---|---|
| 模具复杂度 | 单套集成多工位模具 | 多套独立模具 |
| 生产速度 | 极高(最高1500次/分钟) | 中等(最高200次/分钟) |
| 零件尺寸范围 | 中小型(通常<12英寸) | 小型至大型(<60英寸或更大) |
| 材料利用率 | 优秀——连续料带,废料极少 | 较低——单个毛坯,骨架废料较多 |
| 初始模具成本 | 较高,因模具结构复杂 | 中等偏高,但单站较少 |
| 零件复杂度 | 中等复杂度,多工序顺序操作 | 高复杂度,尤其是深拉伸和复杂形状 |
| 设置与换模 | 较长——需更换或调整整套模具 | 更快——单个模具可更换 |
| 适用批量 | 大批量生产(10万件以上) | 中大批量(1万–50万件) |
级进模冲压适用于大批量、零件较小且需多道工序的场景。常见应用包括电子连接器、汽车零部件、卡扣和弹簧。若您需要以下条件,请选择级进模:
高生产效率
稳定可重复的公差
最少人工操作
可随料带输送的零件
传递模冲压适用于无法在料带上承载或需要深拉延的大型复杂零件。汽车车身面板、家电门板及航空航天结构件等行业常采用传递模。若您需要以下条件,请选择传递模:
大型零件尺寸(如超过6英寸)
复杂几何特征,尤其是深拉延
灵活调整单个工序
中等生产批量
以下是选择级进模与传递模冲压时需考虑的关键因素对比。
| 因素 | 级进模 | 传递模 |
|---|---|---|
| 节拍(件/分钟) | 100–300+ | 10–60 |
| 模具寿命(冲次) | 100万次以上(需适当维护) | 500,000–1,000,000 |
| 废料率 | 5–15% | 10–30% |
| 设置时间 | 数小时至数天 | 小时(每站点) |
| 最小实用数量 | 50,000+ | 5,000–10,000 |
| 操作员技能要求 | 低(自动化) | 中到高 |
| 理想零件示例 | 小型电子端子 | 汽车门板 |
在
贵公司名称
,我们制造金属冲压件、CNC精密车削件、散热器、弹簧等。基于数十年经验,我们推荐以下指南:
选择级进模冲压
当年产量超过10万件、零件尺寸在12英寸料带内、且需要高速稳定质量时,此方案最为理想,适用于我们典型的散热片和弹簧生产。
选择传递模冲压
当零件尺寸较大、需要深拉伸或具有复杂几何形状无法在单条料带上完成时,此方案更优。同时适合产量较低、需控制模具成本的项目。
如有疑问,请咨询我们的工程团队。我们将分析您的零件设计、材料和产量,推荐最具成本效益的冲压工艺。我们的工厂配备级进模和传递模冲压设备,可承接各类项目。
级进模和传递模冲压都是金属冲压行业的重要技术。最终选择取决于零件尺寸、复杂度、产量和预算。级进模为大批量小零件提供无与伦比的速度和效率,而传递模则为更大、更复杂的零件提供灵活性和尺寸适应性。了解各自优势后,您可与我们这样的制造商合作,高效生产高质量金属零件。
立即联系我们,讨论您的冲压项目并获取免费咨询。