-
简体中文
- sc@bquq.cn
2026年自动车床夹头需求增长的主要驱动力是全球电动汽车(EV)动力总成生产的加速、精密零部件制造的回流,以及需要更严格公差刀具的高速、多主轴自动车床的采用
2026年自动车床夹头需求增长的主要驱动力是全球电动汽车(EV)动力总成生产的加速、精密零部件制造的回流,以及需要更严格公差刀具的高速、多主轴自动车床的采用。具体而言,从传统内燃机(ICE)部件转向电动汽车转子轴和定子壳体,要求夹头能够在超过8,000 RPM的主轴转速下夹持薄壁、非磁性材料而不引起变形。此外,高工资国家的劳动力短缺迫使合同制造商采用瑞士型(Swiss-type)和CNC自动车床进行自动化生产,由于循环时间和换刀次数的增加,这些机床的夹头消耗量比手动机床高出30%。
电动汽车行业是2026年夹头需求激增的最大单一贡献者,约占精密夹头新订单增长的45%。与通常需要用于钢材和铸铁的夹头的内燃机部件不同,电动汽车动力总成部件主要采用铝6061-T6和电工钢叠片加工,这带来了独特的挑战。例如,将一个250毫米的电动汽车转子轴加工到±0.005毫米的公差,需要同心度≤0.003毫米的夹头,这是标准ER夹头无法保证的规格。这迫使制造商购买精密液压或热缩夹头,其单价为120至400美元,而基本ER夹头仅为15美元。因此,即使夹头的实物量同比增长18%,每个夹头的平均收入也在上升。此外,向800V电气架构的过渡正在推动对更小、更深电机壳体的需求,这需要更长伸出长度和更刚性的夹头夹持系统,以防止高扭矩负载下的颤振。
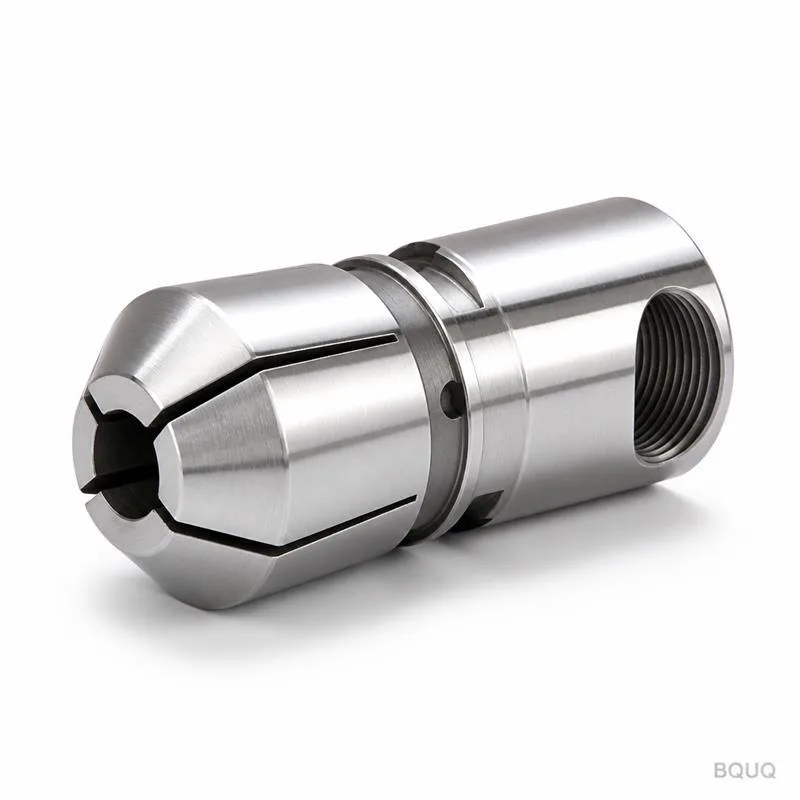
在汽车行业之外,医疗器械和航空航天紧固件行业的夹头消耗量增长最快,分别达到22%和19%。在医疗加工中,需求在于能够夹持直径从0.5毫米到3.0毫米的微型夹头,用于骨螺钉和牙科植入物,其跳动必须低于0.002毫米以确保患者安全。相反,航空航天领域正在推动大型夹头(孔径可达42毫米)的需求,用于加工飞机机身的钛合金和铬镍铁合金紧固件;这些材料需要具有特殊涂层的夹头,以承受高达650°C的切削温度。国防领域也是一个重要的贡献者,火炮部件和制导系统产量的增加要求夹头能够处理断续切削而不会失去夹持力。这种多样化至关重要,因为它降低了需求的周期性;如果电动汽车销量停滞,医疗和航空航天领域的增长将维持市场。
2026年,精密自动车床夹头的基准公差是鼻端TIR(总指示读数)为0.005毫米,高端买家为精加工操作指定0.002毫米。最显著的规格转变是对“可平衡”夹头的需求,这种夹头可以在10,000 RPM下调整至G2.5平衡等级,以减少高速加工中心的振动。材料规格也在变化:虽然淬硬钢(HRC 58-60)仍然常见,但用于大批量生产的整体硬质合金夹头需求增加了35%,因为它们在50,000次循环后仍能保持夹持力,而钢制夹头为15,000次。另一个关键要求是夹持范围。传统夹头的收缩范围为1毫米,但2026年的买家要求2毫米的范围,以适应原材料棒料的尺寸变化,减少设置时间。下表说明了钻鑫客户在2026年第一季度要求的典型规格等级:
| 夹头类型 | 材料 | TIR(总指示跳动) | 最大转速(RPM) | 价格范围(美元) | 典型交货时间 |
| 标准ER弹簧夹头 | 弹簧钢65Mn | 0.010毫米 | 6,000 | $8 - $15 | 3天 |
| 精密ER夹头 | 合金钢8620 | 0.005毫米 | 8,000 | $25 - $60 | 7天 |
| 液压膨胀夹头 | 合金钢/硬质合金 | 0.003毫米 | 12,000 | $150 - $300 | 15天 |
| 热缩刀柄 | 高速钢/硬质合金 | 0.002毫米 | 20,000 | $120 - $250 | 10天 |
| 微型夹头(0.5-3毫米) | 整体硬质合金 | 0.002毫米 | 15,000 | $80 - $150 | 10天 |
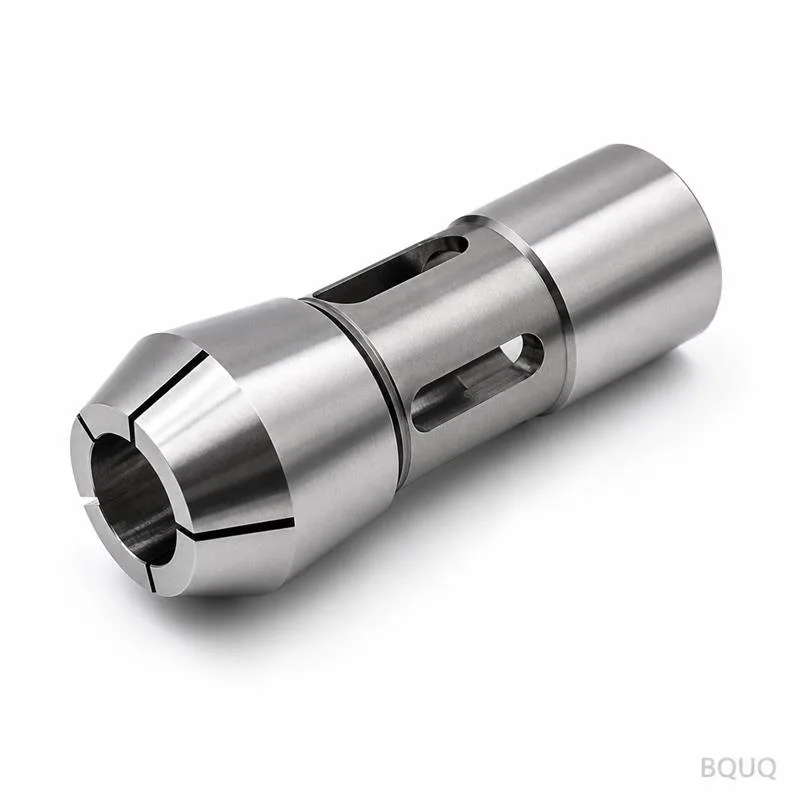
多主轴自动车床(如Tornos和Citizen机床)的普及是夹头数量的直接驱动因素,因为这些机床配备5至8个独立主轴,每个主轴都需要一个专用夹头。一台多主轴机床每个班次可加工12,000个零件,这意味着夹头需要打开和关闭12,000次,连续运行约6个月后,弹簧段会发生疲劳失效。相比之下,单主轴CNC车床每个班次加工1,500个零件,夹头寿命可延长至24个月。此外,瑞士型车床(滑动主轴箱)正被用于加工日益复杂的零件,这些零件需要棒料通过导向衬套送入;这种连续滑动动作产生摩擦,侵蚀内部夹持表面,加工铝材时需要每3个月更换一次,加工不锈钢时每1.5个月更换一次。在多主轴机床上更换夹头的停机成本估计为每小时180美元,这证明了即使初始价格是标准夹头的三倍,购买更高成本、更长寿命的夹头也是合理的。
由于采矿和国防部门的需求增加,夹头生产用原材料成本同比上涨了14%。具体而言,碳化钨粉末的价格自2024年以来已从每公斤35美元上涨至每公斤42美元,直接影响了整体硬质合金夹头的价格。此外,对于实现0.002毫米TIR至关重要的精密磨削砂轮的全球供应链,因欧洲运输延误而受到限制,交货时间增加了5至7天。作为回应,钻鑫已为SKD11和DC53工具钢确保了双源供应,使我们能够保持标准夹头7天的交货时间,而竞争对手的报价为21天。这种价格压力正促使原始设备制造商整合其供应商基础,从5或6家夹头供应商减少到2或3家,倾向于选择能够提供全系列产品(ER、R8、5C和定制)以降低物流成本的制造商。
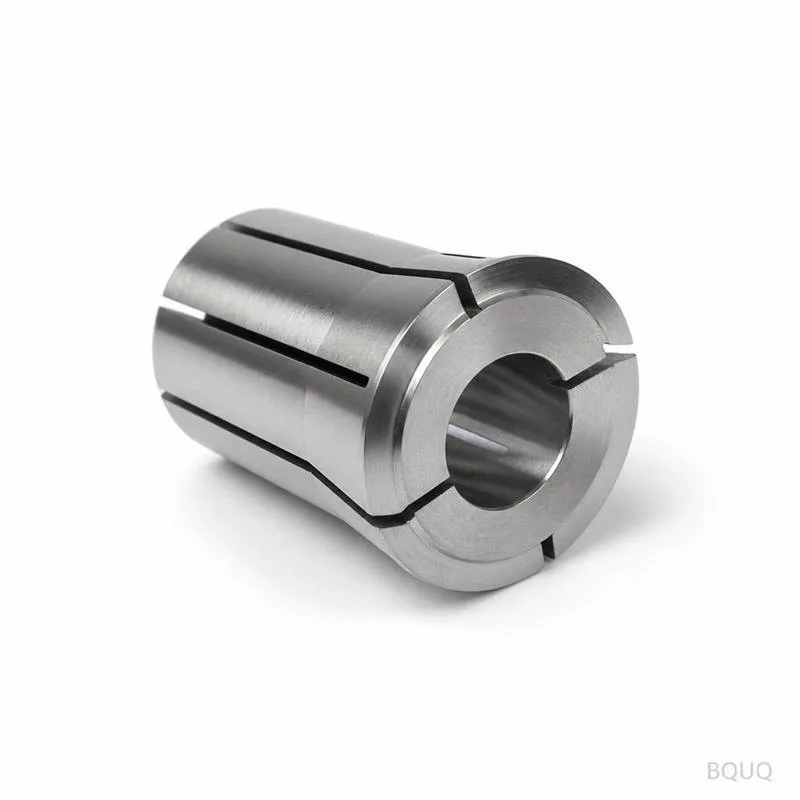
当制造商面临三个特定条件时,应考虑定制夹头设计:年产量超过50,000件,零件公差严于±0.01毫米,或零件几何形状为非圆形(例如六角形、方形或花键轮廓)。标准夹头使用圆形夹持机构,这会使非圆形零件变形,导致同心度丧失和5-8%的零件报废率。定制夹头按照精确的零件轮廓加工,可将报废率降低至0.5%以下,并由于接触面积最大化而将夹持力提高40%。例如,一位加工六角形阀杆的钻鑫客户通过改用定制加工夹头,将循环时间缩短了12%,因为他们不再需要去除标准圆形夹头留下的压力痕迹。工程上的权衡是成本:定制夹头的首件成本为250至800美元,但如果高价值零件的报废率降低2%,投资回报率可在3个月内实现。
2026年最常见的失效模式是夹头鼻端的“喇叭口”变形,这是由于过度拧紧或夹持直径变化超过0.1毫米的磨损棒料段引起的。这会导致夹持力丧失,并在加工过程中导致零件拉出,构成安全隐患。为防止这种情况,工程师必须使用扭矩扳手将夹头螺母拧紧至制造商规格(ER夹头通常为35-50牛米),而不是凭感觉操作。另一个常见问题是因夹头在超过额定速度下运行而导致的“回弹”疲劳;这会导致钢材失去回火性能,夹持爪失去弹性。解决方案是选择具有更高速度等级的夹头,即使这意味着使用更昂贵的材料,如65Mn弹簧钢。最后,冷却液污染是导致卡滞的主要原因;夹头卡滞会导致循环时间增加。每加工500个零件实施一次压缩空气的定期清洁循环,可将夹头寿命延长多达30%。
标准钢制夹头应每3,000至5,000运行小时或每6个月更换一次,以先到者为准,以确保公差稳定性。如果您正在加工高硅含量的铝等磨蚀性材料,请每1,000小时使用内径量规检查夹头鼻端的磨损情况。每班次开始前必须进行目视检查,查看是否有裂纹或变色(发蓝)现象。
不能。标准夹头经过加工,可在约0.5毫米至1毫米的收缩范围内夹持特定直径。试图在12毫米的夹头中夹持12.7毫米(0.5英寸)的棒料将导致永久变形并立即丧失精度。您必须为每种特定棒料直径订购单独的夹头,除非使用特殊的“范围”夹头,但这会牺牲夹持力。
夹头用于夹持工件进行加工,而送料手指仅用于在螺纹加工机床上将棒料推过主轴。送料手指有一个开槽的鼻端,允许棒料通过,但它们不提供切削所需的夹持刚性。在加工中使用送料手指代替夹头将导致严重的零件偏斜和刀具破损。
对于不锈钢(300系列)加工,您应使用硬度为HRC 58-62并带有氮化物或氮化钛(TiN)涂层的夹头。该涂层可减少摩擦并防止咬合。对于钛合金或铬镍铁合金,建议使用整体硬质合金夹头,因为其刚性是钢制夹头的3倍,在重切削载荷下不会偏斜。
施加正确的扭矩至关重要;拧紧不足会导致零件从夹头中拉出,而拧紧过度会因夹头体变形而产生跳动。对于ER32夹头,推荐扭矩为90牛米,应使用扭矩扳手进行验证。校准过的扭矩扳手是任何操作瑞士型车床的操作员必备的工具。
可以,钻鑫通过从样品或2D图纸逆向工程原始零件来为过时机床制造定制夹头。我们可以精确匹配锥角(例如16度、30度)和螺纹螺距,通常在10个工作日内交货。我们曾为1980年代停产机床制造过夹头,确保客户能够继续运行其旧设备。
对于常见尺寸(例如6毫米、8毫米、10毫米)的标准ER、5C和R8夹头,钻鑫可在3个工作日内从库存发货。对于定制尺寸或涂层夹头,交货时间为7至10个工作日。我们建议关键生产线每主轴至少备有2个备用夹头,以避免停机。
在钻鑫,我们从事精密夹头和CNC部件制造超过20年,从我们的东莞工厂支持汽车、医疗和航空航天行业。我们深知夹头故障会中断您的生产,因此我们保持5,000件标准尺寸库存,并对定制工程咨询保持12小时响应时间。如果您正面临当前供应商交货时间长或质量不稳定的问题,请联系我们的团队,获取免费的夹持力分析和包含保证TIR认证的报价。发送邮件至 sc@bquq.cn 或通过WhatsApp联系我们:+86 13713157787。访问我们的网站 www.bquq.cn 下载我们的2026年精密夹头产品目录。










