-
简体中文
- sc@bquq.cn
快换刀柄系统需求的不断增长,源于减少非切削时间、提高主轴利用率和在高混合、小批量生产环境中保持可重复精度的需要
快换刀柄系统需求的不断增长,源于减少非切削时间、提高主轴利用率和在高混合、小批量生产环境中保持可重复精度的需要。通过实现10秒内完成换刀、定位重复精度达0.002毫米,这些系统直接解决了传统CNC加工中因手动换刀而损失的30%至50%的循环时间。对于面临劳动力短缺和利润空间收窄的制造商而言,快换系统的投资回报期通常不到6个月,使其成为战略必需品而非可选配件。
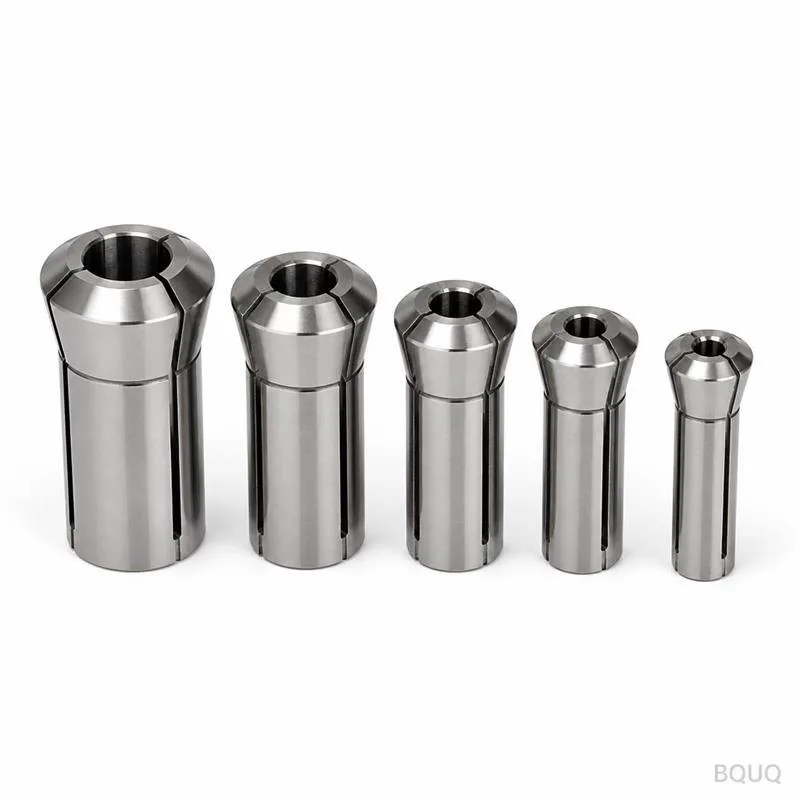
快换刀柄系统由其接口几何形状、夹紧机构和重复精度指标来定义。最常见的标准包括HSK(空心锥柄)、Capto(Coromant Capto)和VDI(德国工程师协会),并具有特定的精度等级。例如,HSK-A63刀柄的锥角为0.5度,夹紧力为18 kN,在3倍直径处的径向跳动为0.003毫米。Capto C6系统采用多边形锥体,可传递高达120 Nm的扭矩,重复精度为0.002毫米。液压膨胀夹头的夹紧力范围为1500至3000 bar,而热缩刀柄依靠350摄氏度的热膨胀来实现高达900 Nm的夹持扭矩。这些规格至关重要,因为它们决定了系统能否在高速加工(15,000 RPM以上)中无振动或刀具拔出地运行。
快换刀柄的主要经济效益在于减少机床闲置时间,这直接提高了主轴利用率。在立式加工中心(VMC)上,手动换刀通常每次需要3至5分钟,包括刀具测量和偏置调整。相比之下,采用预设刀具的快换系统可在15至30秒内完成相同操作,换刀时间减少90%。对于每天进行20次换刀的加工车间,这每天可节省1.5至2小时的生产时间。以三班制运营、机床费率为每小时120美元计算,仅在一台机床上实施快换刀柄,年节省额约为50,000美元。此外,减少手动操作可降低操作员失误的风险——在传统设置中,操作失误占报废零件的5%至10%——从而将一次通过率提高多达8%。
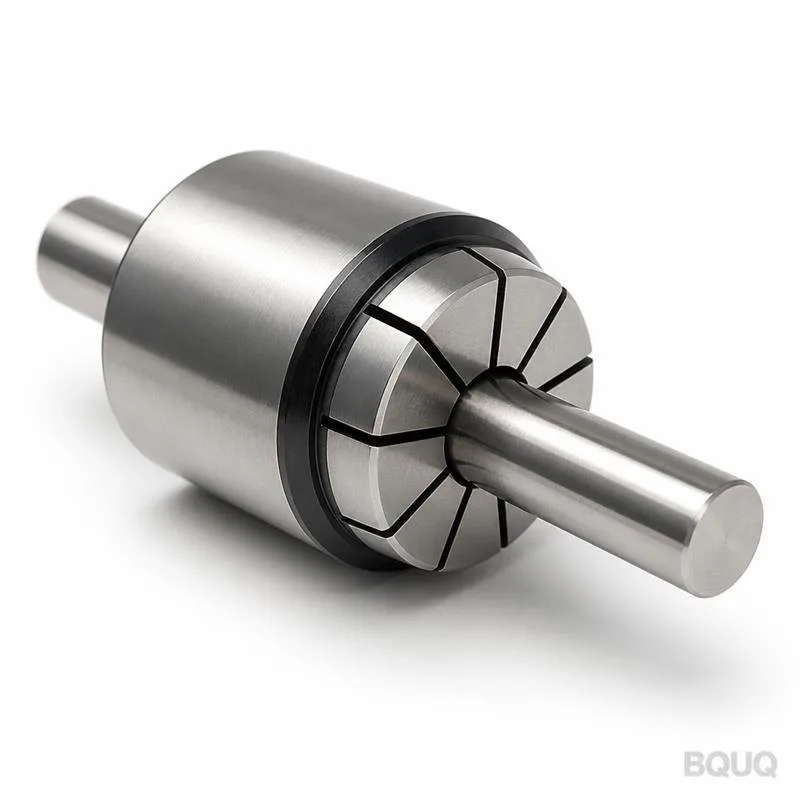
现代制造趋势,如大规模定制和准时制交付,已将生产从大批量相同零件转变为频繁的小批量生产。在高混合环境中,一台典型的CNC机床每个零件可能需要5至10种不同刀具,每班换程序可达4至6次。如果没有快换刀具系统,累计换刀时间可能消耗40%的可用机床工时,使运营无利可图。快换系统实现了离线“一键式”刀具预设,使操作员能够在机床仍在切削时准备下一项工作。2023年对广东省200家机械加工厂的调查数据显示,使用快换刀柄的工厂将平均批次换线时间从45分钟缩短至8分钟,改善了82%。这种能力使较小批量(例如50件而非500件)在经济上可行,库存持有成本降低15%至20%。
快换刀柄系统增长最快的应用领域是汽车、航空航天和医疗器械行业,这些行业对精度和可追溯性有着不可妥协的要求。在汽车动力总成加工中,快换系统用于缸盖和变速箱壳体的大批量生产,孔径公差0.01毫米是标准要求。航空航天制造商,如生产涡轮叶片和结构件的企业,需要锥度精度达到AT3或更高的刀柄,这保证了在2.5倍直径处跳动量低于0.005毫米。医疗器械行业加工钛和不锈钢植入物,重视快换系统保持无菌刀具隔离和减少交叉污染风险的能力。此外,电子行业生产半导体散热器,使用快换刀柄在微型钻头(直径0.3毫米)和铣刀之间快速切换,定位精度为0.005毫米。这些行业报告称,快换系统将设置错误减少了70%,并因一致的夹紧压力使刀具寿命延长了12%。
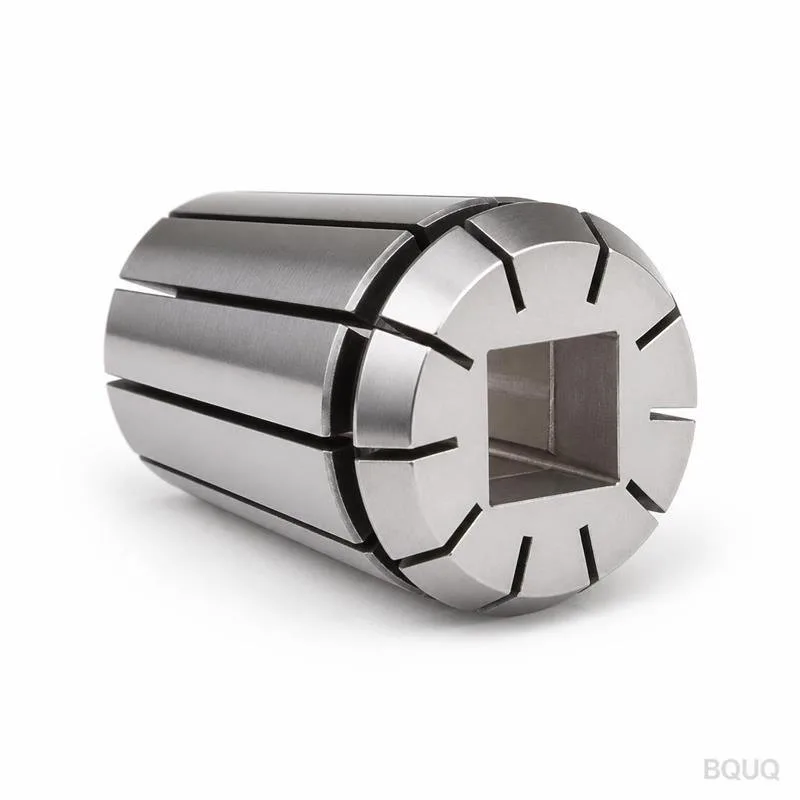
快换刀柄系统的初始投资因接口类型、夹紧机构和所需精度而有显著差异。基本的VDI 40静态刀柄价格在60至120美元之间,而HSK-A63液压膨胀刀柄价格在250至450美元之间。对于完整系统——包括预设仪、拉钉和20个刀柄——每台机床的总投资通常为8,000至15,000美元。然而,回收期很短。假设机床成本为每小时100美元,每天减少1.5小时停机时间,每月节省3,000美元,4至5个月内即可完全收回投资。下表总结了常见快换系统的典型成本和性能指标:
| 系统类型 | 接口标准 | 夹紧力 (kN) | 重复精度 (mm) | 单刀柄成本 (USD) | 典型交货期 (周) |
| 液压膨胀 | HSK-A63 | 18 | 0.002 | 350 | 2 |
| 热缩 | HSK-T63 | 20 | 0.003 | 280 | 3 |
| 机械弹簧夹头 | ER32 | 8 | 0.005 | 85 | 1 |
| Capto模块化 | C6 | 22 | 0.002 | 420 | 4 |
| VDI静态 | VDI 40 | 15 | 0.010 | 95 | 1 |
快换刀柄最常见的失效模式包括夹紧力丧失、锥面磨损和重切削载荷下的主轴拉出。当刀柄在主轴仍在旋转时插入,或锥面被冷却液或切屑污染时,就会发生锥面磨损。锥面圆度磨损超过0.005毫米会导致振动,刀具寿命降低30%。为防止这种情况,操作员必须在每次插入前用气枪和无绒布清洁锥面和主轴孔,这一过程仅需5秒。另一个问题是热缩刀柄的热膨胀;如果加热线圈温度超过380摄氏度,刀柄的硬度可能降至HRC 50以下,导致过早失效。定期校准加热装置并使用熔点为180摄氏度的导热膏可降低此风险。最后,机械弹簧夹头的扭矩损失是常见问题;在最初50次循环后按制造商规格(例如ER32螺母为100 Nm)重新拧紧可防止刀具滑动。
选择正确的快换系统需要将刀柄接口与机床主轴锥度以及切削操作的扭矩要求相匹配。首先,确认主轴锥度类型(如BT40、CAT40、HSK-63A)和最大主轴转速;对于12,000 RPM以上的操作,建议使用HSK或Capto接口而非BT或CAT,因为它们具有平衡设计和更高的夹紧刚性。其次,评估切削力:对于使用20毫米立铣刀进行钢件重切削,需要夹紧扭矩为300 Nm的液压夹头,而使用6毫米立铣刀的精加工操作可使用精密弹簧夹头。第三,考虑刀具悬伸量;对于超过刀具直径4倍的悬伸,使用热缩刀柄以最小化跳动和振动。最后,确保与刀具预设仪和刀具管理软件的兼容性,因为快换系统的效率取决于离线预设刀具至0.01毫米以内的能力。钻鑫建议在购买前进行主轴拉钉和拉杆力测试;安全夹持所需的最小拉杆力为8 kN。
快换刀柄系统与机器人换刀器和数字孪生软件的集成是制造效率的下一个前沿。自动刀具库结合嵌入刀柄中的RFID芯片,可实时跟踪刀具磨损和剩余寿命,数据通过标准IO-Link协议传输至CNC控制器。例如,机械臂可在12秒内无需人工干预地更换磨损刀具,利用快换接口的多键槽进行自定位。预测性维护算法分析夹紧力数据以预测锥面磨损,在故障发生前50小时提醒操作员。在智能工厂中,快换系统成为数据节点,将振动、温度和切削负载报告给MES(制造执行系统)。这种连接性将非计划停机时间减少25%,刀柄寿命延长20%。钻鑫的工程团队目前正在开发一种嵌入应变片的智能刀柄,可实时测量切削力,原型精度为±2%。
在钻鑫位于东莞的工厂,我们制造快换刀柄时专注于锥面几何形状和表面光洁度,实现锥面圆度0.001毫米、表面粗糙度Ra 0.2微米。我们的CNC磨床以2,500 RPM转速配合CBN砂轮运行,锥角公差保持在±0.002毫米。每个刀柄都使用分辨率为0.0005毫米的三坐标测量机(CMM)进行100%检验,并在20,000 RPM下进行动平衡测试,确保G2.5平衡等级。对于我们的HSK刀柄,回拉力校准至18 kN ±1%,锥面接触率通过着色法验证超过90%。我们还提供定制修改,如最长160毫米的加长刀柄和额定压力80 bar的内冷版本。凭借20年的CNC加工和金属冲压经验,钻鑫根据您的具体材料和切削参数提供选择最佳夹紧系统的工程支持。
能,快换刀柄通过提供一致的夹紧压力和最小化跳动,直接改善表面光洁度和刀具寿命。跳动量为0.002毫米的液压膨胀刀柄与标准弹簧夹头相比,振动幅度减少40%,使铝材表面光洁度从Ra 1.6改善至Ra 0.8微米。刀具寿命得以延长,因为均匀的夹紧力防止了微滑移——这是后刀面过早磨损的主要原因。在使用12毫米硬质合金立铣刀以15,000 RPM铣削6061-T6铝材的测试中,热缩刀柄比侧锁刀柄实现了35%更长的刀具寿命。液压和热缩系统无活动部件,也消除了因螺母松动而丧失夹紧力的风险——这是刀具断裂的常见原因。对于淬硬钢(HRC 52)的高速加工,快换系统的刚性将颤振减少60%,允许进给率提高20%同时保持相同的表面质量。
正确的维护可将快换刀柄的使用寿命延长至10,000至15,000次插入循环。关键程序是在每次使用前清洁和润滑锥面和夹紧表面,使用无残留蒸发的溶剂,如异丙醇。对于液压刀柄,每500次循环检查液压油位和压力;夹紧压力应保持在初始规格(如300 bar)的5%以内。对于热缩刀柄,监控加热线圈的性能;如果达到350摄氏度所需加热时间超过8秒,线圈可能正在退化。每月检查拉钉磨损情况;磨损的拉钉可能导致刀柄在主轴中过深,使拉杆力损失50%。此外,每6个月使用分辨率为0.001毫米的千分表进行主轴跳动检查;如果基准线处跳动超过0.005毫米,重新磨削锥面或更换刀柄。钻鑫提供翻新服务,可重新磨削锥面并更换磨损部件,费用为新刀柄的30%。
对于标准的现货快换刀柄,交货期通常为1至2周。定制刀柄,如具有特殊刀柄直径、加长长度或独特冷却液通道的型号,在钻鑫需要3至4周制造时间。该过程包括设计验证、材料采购(如8620合金钢刀体)、CNC加工、热处理至HRC 58-60、磨削和最终检验。对于超过100件的大批量订单,钻鑫可通过专用夹具和并行处理将交货期缩短至2周。在紧急情况下,可提供3天加急服务,适用于简单修改,如增加固定螺丝平面或更改冷却液入口螺纹。订购时,请提供主轴接口(如HSK-63A)、刀具柄直径、所需夹紧扭矩和最大工作转速,以确保规格正确。
快换刀柄系统需求的增长,是制造业对敏捷性、精度和成本效率需求的直接回应。凭借有据可查的换刀时间减少高达90%、刀具寿命提高20%至35%以及6个月内实现投资回报,这些系统不再是奢侈品,而是竞争性CNC加工的基本组成部分。随着自动化和数据驱动制造的持续发展,快换刀柄将成为机床主轴与切削刀具之间的关键接口,为未来工厂提供所需的灵活性。对于正在评估当前刀具策略的工程师来说,数据是明确的:实施快换系统可立即带来运营和财务效益。
HSK采用空心锥柄,在夹紧压力下膨胀,提供径向和轴向定位,而Capto采用多边形锥体,具有更高的扭矩传递和自定心特性。HSK通常更适合20,000 RPM以上的高速加工,而Capto在扭矩要求超过100 Nm的重切削操作中表现出色。两者都提供0.002毫米的重复精度,但Capto的设计允许更紧凑的刀具长度,减少长悬伸应用中的振动。
校准频率取决于使用强度;对于每天运行8小时的单班制操作,每3个月或每2,000次插入循环进行一次完整的夹紧力和跳动检查。液压刀柄应每月用压力表验证压力,热缩刀柄应每100次循环检查加热时间。完整校准(包括锥面接触检查)应每年进行一次,或在任何碰撞或异常振动事件后进行。
可以,快换刀柄可用于手动铣床,但效益会降低,因为手动机床没有自动换刀器或高主轴转速。在手动机床上的主要优势是减少操作员疲劳,并能够预设刀具以实现可重复的深度设置。然而,对于手动应用,更简单的R8或MT3快换系统通常比HSK或Capto接口更具成本效益。
最大转速取决于刀柄类型和平衡等级。标准弹簧夹头额定转速可达12,000 RPM,而液压和热缩刀柄在平衡至G2.5等级时可运行至30,000 RPM。平衡等级为G1.0的HSK刀柄可超过40,000 RPM,适用于铝材和复合材料的高速加工。超过额定转速会导致振动、刀具拔出和灾难性主轴故障。
防止刀具拔出需要确保夹紧力超过切削扭矩,并使用具有适当安全系数的刀柄。例如,夹紧力为18 kN的液压夹头可夹持20毫米立铣刀,承受高达120 Nm的扭矩。此外,始终使用正确螺纹尺寸和硬度(HRC 45-50)的拉钉,并确保主轴拉杆力在制造商规格8至12 kN范围内。如果发生拔出,将切削深度减少20%并检查刀具柄直径是否磨损。
精度为0.005毫米的优质光学刀具预设仪,手动型号价格在8,000至20,000美元之间,而带相机系统的自动CNC预设仪价格在30,000至60,000美元之间。预设仪对快换系统至关重要,因为它允许刀具离线精确设置长度和直径,减少机床上的设置时间。对于拥有5台机床的小型车间,回收期为12个月的手动预设仪是合理的投资。
对于铝加工,HSK-63A液压膨胀刀柄是最佳选择,因为其高夹紧刚性和最小跳动量——这是在高主轴转速下实现镜面光洁度的关键。液压套筒可抑制振动,防止薄壁铝零件上出现颤振痕迹。对于直径小于8毫米的钻孔操作,精密弹










