-
简体中文
- sc@bquq.cn
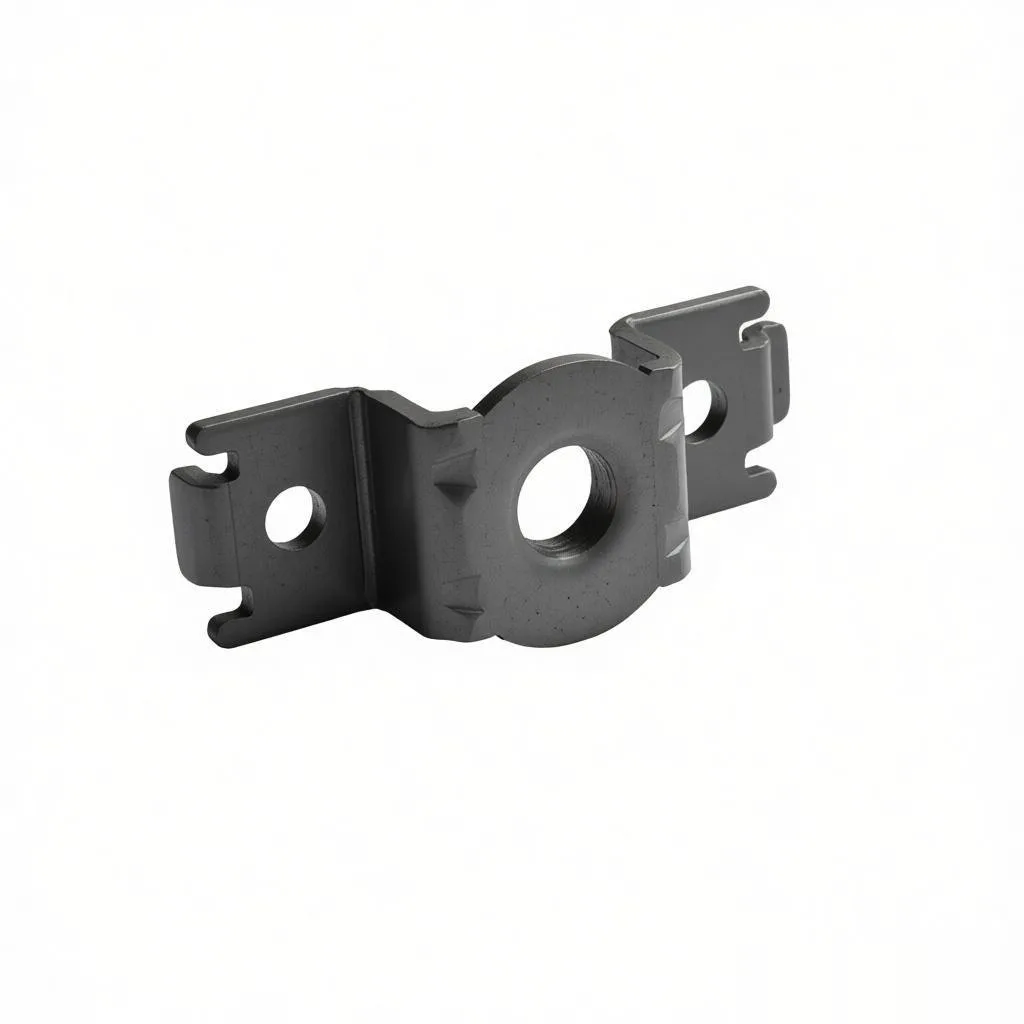
金属冲压是一种高速、大批量的制造工艺,广泛应用于从汽车到消费电子等多个行业。然而,即使采用先进的模具和自动化技术,缺陷仍可能发生。了解这些缺陷及其根本原因对于减少废料、降低成本以及确保零件质量至关重要。本指南涵盖了最常见的金属冲压缺陷,并提供了可行的解决方案来修复和预防这些问题。
毛刺是指从冲压件边缘突出的凸起边缘或小块材料。当冲头与模具间隙过大或切削刃变钝时,就会产生毛刺。
模具间隙过大(超过材料厚度的10%)
冲头或模具切削刃变钝
润滑不足或不当
将间隙优化至材料厚度的5–8%(针对标准钢材)。
定期检查并刃磨冲头和模具组件。
持续均匀润滑以减少摩擦和热量。
回弹是金属成形后的弹性恢复,导致零件偏离预期形状。高强度材料中更为明显。
材料屈服强度高
成形力或行程不足
模具设计不当(缺少过弯余量)
使用力学性能一致的材料
施加过弯(根据材料过弯1-3度)
采用压印或底死操作以固定形状
使用有限元分析(FEA)预测并补偿
起皱是深拉件中因压缩失稳产生的波浪状褶皱
压边力不足
材料流动过多
拉延筋设计不当
增加压边力以控制材料流动。
添加或修改拉延筋以产生阻力。
使用更大的毛坯或修改毛坯形状以减小压应力。
当成形过程中拉应力超过材料极限强度时,出现撕裂或裂纹。
尖锐的模具圆角(导致应力集中)
低延展性材料
拉深深度或减薄率过大
增大模具圆角半径(建议最小为材料厚度的4倍)
选用延展性更好的材料(如更高延伸率的材料)
减小拉深深度或采用多道拉深工艺
划伤会破坏零件表面光洁度,通常由模具表面接触或异物颗粒引起
模具表面脏污或粗糙
润滑不足
硬质颗粒(氧化皮、污垢)夹在模具与坯料之间
定期抛光模具表面并施加硬质涂层(TiN、DLC)。
使用清洁、过滤后的润滑剂。
安装刮屑板或气吹装置以清除碎屑。
孔洞或特征未完全冲穿,或偏离预定位置。
冲头磨损或断裂
冲头与模具错位
冲床吨位或速度不足
定期检查冲头,磨损后及时更换。
使用精密导轨和垫片校准模具。
确认冲床参数(吨位、行程、速度)符合要求。
因工艺或材料变化导致零件未达到指定公差。
高速冲压产生的热膨胀
材料厚度偏差
模具长期磨损
允许预热循环并监控温度。
规定来料厚度公差范围。
实施统计过程控制(SPC)并定期调整模具。
过度减薄通常发生在金属被过度拉伸时,常见于深冲件。
拉伸比过高(高度与直径之比)
润滑不足
毛坯尺寸错误
首次拉伸的极限拉伸比控制在1.5–2.0(取决于材料)。
深拉伸使用退火或较软的材料。
使用高粘度润滑剂以减少摩擦。
残留的润滑剂、污垢或氧化会留下污渍,影响外观或后续工序(喷漆、焊接)。
润滑剂涂抹过多或不均匀
长时间存放未清洁
环境(灰尘、湿度)
尽可能使用少量水溶性润滑剂。
安装自动清洁站(清洗、干燥)。
将零件存放在清洁干燥的环境中,并采取防锈保护措施。
从模具表面转移到零件上的规则压痕或图案。
模具表面粗糙或磨损
润滑膜不足
高接触压力
将模具研磨抛光至低粗糙度(Ra ≤ 0.4 μm)。
使用含极压(EP)添加剂的润滑剂。
使用柔性模具材料(如精密零件用聚氨酯)。
预防金属冲压缺陷需要采取整体方法——从材料选择、模具设计和工艺控制入手。定期维护、适当润滑和实时监控可大幅降低缺陷率。对于复杂零件,可考虑使用仿真软件在生产前预测问题。通过针对每种缺陷采用上述解决方案,制造商可以提高良品率、降低成本,并持续交付高质量冲压件。
常见缺陷及关键解决方案总结
| 缺陷 | 主要原因 | 核心解决方案 |
|---|---|---|
| 毛刺 | 间隙过大 | 优化间隙;磨锐工具 |
| 回弹 | 弹性回复 | 过度弯曲;压印 |
| 起皱 | 压缩失稳 | 增加压边力 |
| 撕裂 | 高拉应力 | 增大圆角半径;使用延展性材料 |
| 划痕 | 模具污染 | 抛光模具;清洁润滑剂 |
| 不对中 | 冲头磨损 | 更换冲头;调整模具 |
| 尺寸误差 | 热膨胀 | 监控温度;SPC |
| 变薄 | 高拉伸比 | 极限拉伸比;退火材料 |
| 油污 | 润滑剂过量 | 减少润滑剂;清洁零件 |
| 模具痕迹 | 模具粗糙 | 抛光模具;使用极压润滑剂 |
如需更多关于金属冲压的专业建议或讨论您的定制零件需求,
联系我们的工程团队
.