如何选对冲压机:机械式、液压式还是伺服式? · 核心要点
- 屏蔽罩、散热模组、插针、弹片、接地片,批量一致性控制。 通信设备
- 腔体、滤波器结构件、射频连接器、散热齿片,表面处理可选导电氧化。 STEP / STP / SLDPRT / DXF 医疗器械
- 不锈钢精密件、手术器械组件、设备支架,清洁度与毛刺控制严格。 3-7 工业自动化
- 夹治具、气缸件、传动轴、直线模组零件,配合装配公差设计。
- 照明与家电 ISO 9001:2015 灯体外壳、散热杯、支架、装饰件,外观件可做拉丝与氧化着色。 工厂实力
流程标准化,每一步都有明确交付物与时间节点。
问:1. 模具设计与制造
答:按零件展开图设计落料、冲孔、成型、拉伸工位,模具钢选用 Cr12MoV/SKD11,线切割与磨床精加工。
问:2. 试模与首件确认
答:试模后测全尺寸,调整冲裁间隙与成型角度,出首件报告。
问:3. 批量冲压
答:高速冲床连续生产,过程抽检尺寸与外观,控制毛刺高度。
问:4. 去毛刺与清洗
答:振动研磨或磁力抛光去毛刺,超声波清洗除油。
问:5. 表面处理
答:按需求做镀锌、镀镍、镀锡、阳极、喷粉等。
问:模具费怎么算
答:simple 落料模 3000-8000 元;连续模/级进模 2 万-20 万元,取决于工位数、精度要求与模具寿命要求。模具产权归客户。
问:起订量多少
答:冲压件因有模具投入,建议 5000 件以上摊薄成本;小批量可用简易模或激光切割替代,1-500 件也可做。
问:毛刺能控制到多少
答:常规控制在 0.05mm 以内,精密件可到 0.02mm;关键是不定期修磨凸凹模,保持刃口锋利。
要点速览
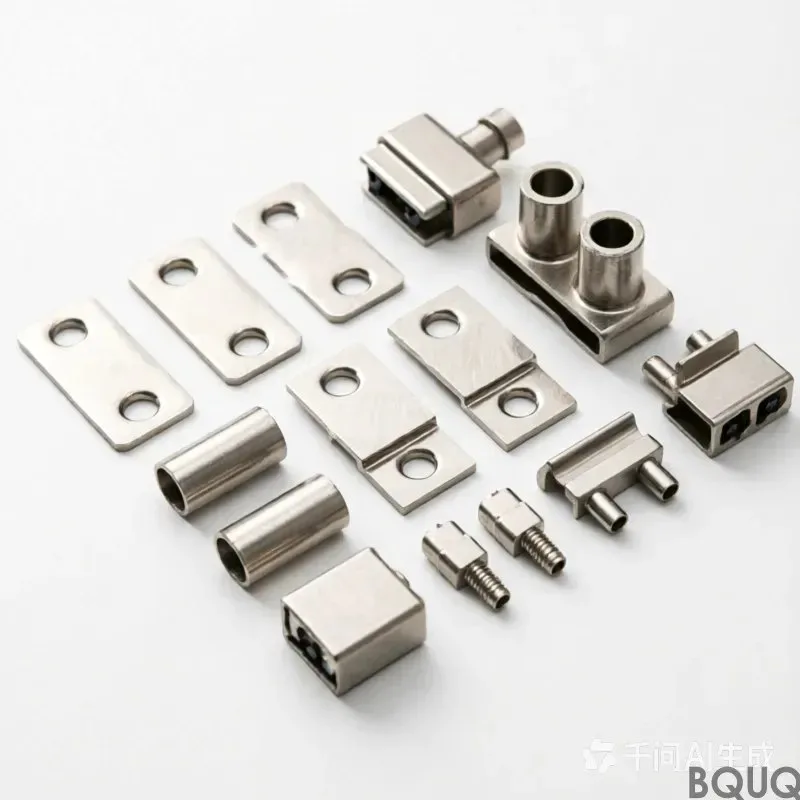
如何选对冲压机:机械式、液压式还是伺服式? 属于五金冲压件范畴。钻鑫精密制造(东莞桥头)提供从图纸评估、工艺设计、打样验证到批量交付的一站式定制服务,常规公差 ±0.05mm - ±0.1mm,±0.02mm,支持小批量打样与大批量供货,可提供材质报告、检测报告与 RoHS/REACH 声明。
如何选对冲压机:机械式、液压式还是伺服式? 是五金冲压件中的常见需求。本文从工艺路线、技术参数、应用场景、定制流程与选型要点五个维度给出可直接用于采购决策的技术口径。
产品概述
如何选对冲压机:机械式、液压式还是伺服式? 按图纸或样品定制生产。我们拿到需求后先做工艺可行性评估(DFM),确认材料、公差、工艺路线与成本结构,再出打样方案;打样验证通过后转入批量。这一流程可以避免后期因工艺不可行导致的设计返工与成本超支。
技术参数与能力范围
| 项目 | 参数范围 |
|---|
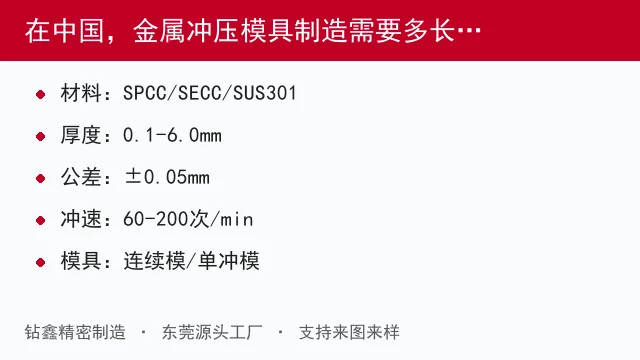
| 常规公差 | ±0.05mm - ±0.1mm |
| 精密公差 | ±0.02mm |
| 精冲公差 | ±0.01mm |
| 材料厚度 | 0.1mm - 6.0mm |
| 常用材料 | SPCC/SECC、不锈钢 301/304、黄铜 H62/H65、磷青铜、铝板 |
| 模具费用 | 3000 元 - 20 万元(按结构复杂度) |
| 打样周期 | 7-15 天 |
| 批量交期 | 10-25 天 |
工艺路线
1. 模具设计与制造
按零件展开图设计落料、冲孔、成型、拉伸工位,模具钢选用 Cr12MoV/SKD11,线切割与磨床精加工。
2. 试模与首件确认
试模后测全尺寸,调整冲裁间隙与成型角度,出首件报告。
3. 批量冲压
高速冲床连续生产,过程抽检尺寸与外观,控制毛刺高度。
4. 去毛刺与清洗
振动研磨或磁力抛光去毛刺,超声波清洗除油。
5. 表面处理
按需求做镀锌、镀镍、镀锡、阳极、喷粉等。
典型应用场景
- 新能源电池连接片与弹片
- 汽车结构件与卡箍
- 3C 电子屏蔽罩与弹片
- 家电五金配件
- 电气接触件与端子
- 通讯设备结构件
定制流程
- 需求提交:提供图纸(3D + 2D)、材质牌号、数量、表面处理与交期要求。
- 工艺评估与报价:4-8 小时出初步报价,含工艺路线与成本拆分。
- 打样验证:出首件并提供全尺寸检测报告,客户确认后冻结工艺。
- 批量生产:按工艺卡批量生产,过程抽检并记录关键尺寸。
- 检测与交付:出货前全检或按 AQL 抽检,附检测报告与材质证明。
为什么选择钻鑫
- 源头工厂:自有冲压车间、CNC 车间与模具车间,不外发核心工序,交期与质量可控。
- 检测能力:三坐标、影像仪、硬度计、膜厚仪、盐雾试验箱齐备,可出具完整检测报告。
- 小批量友好:支持 1 件打样,也支持 100 万件以上批量,起订量灵活。
- 响应快:图纸齐全时 4-8 小时出报价,打样 3-15 天(视工艺而定)。
- 合规可追溯:可提供材质报告、RoHS 2.0 与 REACH 声明,质量异常按 8D 流程处理。
常见问题
模具费怎么算
simple 落料模 3000-8000 元;连续模/级进模 2 万-20 万元,取决于工位数、精度要求与模具寿命要求。模具产权归客户。
起订量多少
冲压件因有模具投入,建议 5000 件以上摊薄成本;小批量可用简易模或激光切割替代,1-500 件也可做。
毛刺能控制到多少
常规控制在 0.05mm 以内,精密件可到 0.02mm;关键是不定期修磨凸凹模,保持刃口锋利。
打样要多久
含模具制造 7-15 天;若已有类似模具可缩短到 3-5 天。
材料怎么选
需要导电与弹性选磷青铜或铍铜;需耐腐蚀选 304 不锈钢;需焊接与成本敏感选 SPCC;需外观与耐蚀选 SECC。
标准与数据来源
本文技术口径依据 GB/T 1804-2000、GB/T 1184、GB/T 10125、GB/T 6461、ISO 2768-1、ISO 9227、ASTM B117 等公开发布标准。文中参数区间为珠三角地区行业常见能力范围,具体以图纸评估与合同为准。