-
简体中文
- sc@bquq.cn
直接回答是:与传统拉杆夹头相比,外螺纹和销槽夹头可将自动化换刀时间缩短高达70%,在CNC车床和瑞士型机床上实现典型的刀具更换时间为4至6秒
直接回答是:与传统拉杆夹头相比,外螺纹和销槽夹头可将自动化换刀时间缩短高达70%,在CNC车床和瑞士型机床上实现典型的刀具更换时间为4至6秒。它们通过几何自锁和正向机械定位实现这一目标,无需手动扭矩调节和角度定向。对于每批产量超过500件的工厂,这相当于每个八小时班次可测量地减少约12至18分钟的非切削时间。
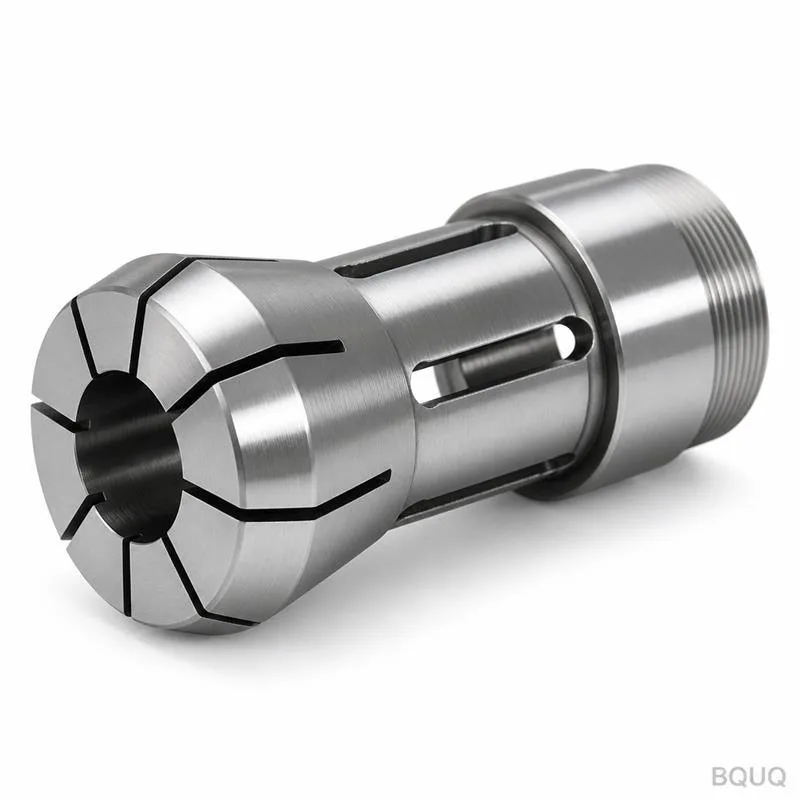
外螺纹夹头在其后部使用外螺纹,直接旋入配套的螺纹螺母或主轴鼻端,而销槽夹头使用径向销钉与夹头体上的纵向槽啮合,以传递扭矩并定位角度位置。外螺纹设计通过螺纹啮合提供轴向夹紧力,典型螺距为0.5至1.5毫米,在60至80牛米的拧紧扭矩下可产生18至25千牛的夹紧力。相比之下,销槽设计使用直径为4至6毫米的淬硬定位销,配合精密拉削的槽,可实现35至45牛米的扭矩传递能力,且无任何旋转滑移。在自动化系统中,销槽配置更适用于6000转/分以上的高速主轴旋转,因为它消除了螺纹跳动,而螺纹跳动在该速度下可能引起振动。
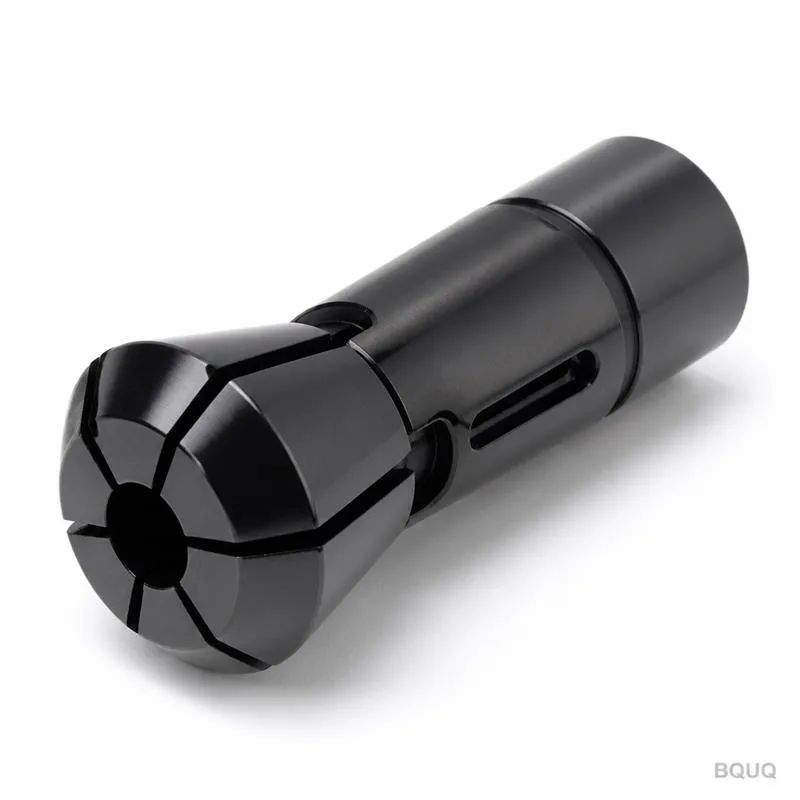
自动化换刀时间得以减少,因为两种设计都允许刀具预设和离线组装,这意味着夹头和工件可以在机床外部预先安装到专用夹持器中。使用外螺纹夹头时,机械臂或自动换刀装置可通过伺服驱动的螺母将夹头旋入主轴鼻端,在1.8至2.5秒内实现完全啮合,而手动更换夹头需要8至12秒。销槽夹头更进一步,使用弹簧加载的销钉自动卡入到位,将机械啮合步骤缩短至0.8至1.2秒,包括零件装卸在内的总换刀时间平均为5.5秒。对于典型的1000件生产批次,每天10次换刀,可节省60至90分钟的机床时间,按每小时85美元的车间费率计算,每台机床每天可节省85至128美元。
外螺纹夹头在夹持直径处的可达跳动公差通常为0.008至0.015毫米TIR(总指示读数),前提是螺纹牙型磨削至ISO 6H级,且夹头体淬硬至58至62 HRC。销槽夹头提供略优的跳动公差,为0.005至0.010毫米TIR,因为销和槽比螺纹提供更刚性的角度锁定,而螺纹在重复载荷循环下可能引入轻微的轴向错位。两种系统对直径3至32毫米的棒料均保持±0.005毫米的夹持直径公差,在使用校准的液压或气动执行器时,夹紧力在100,000次循环内的重复性在±3%以内。对于主轴转速高达12,000转/分的瑞士型CNC机床,销槽设计即使在5000次换刀循环后仍能将同心度保持在0.012毫米以下,而螺纹夹头可能需要在2000次循环后重新拧紧以维持相同水平。
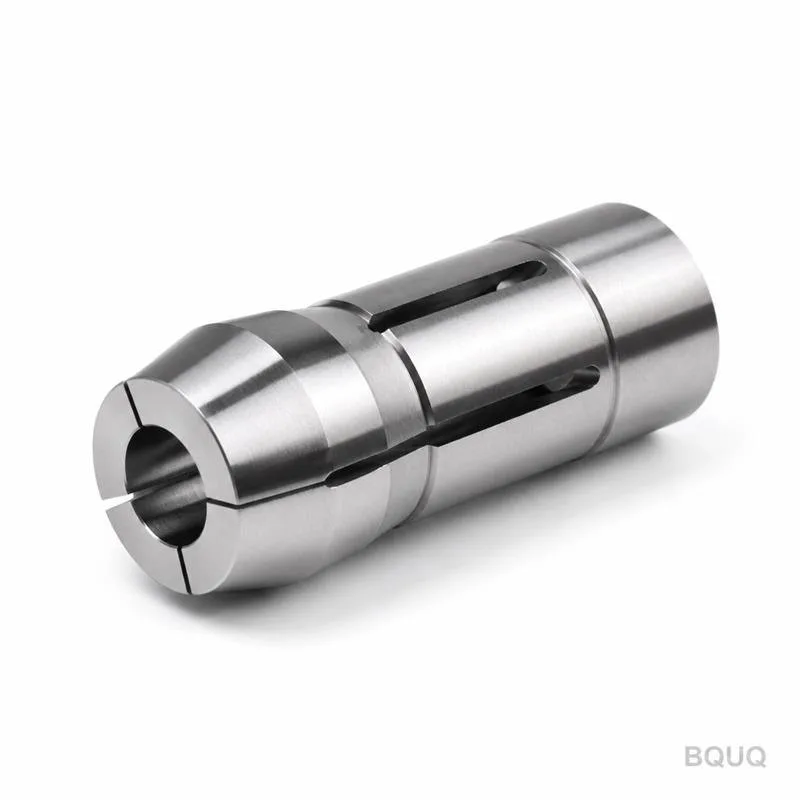
销槽夹头是高速加工的优越选择,因为它们消除了螺纹咬死的风险,并提供正向机械止动,防止过度拧紧,这是螺纹夹头在振动下常见的失效模式。销槽啮合还将转动惯量比螺纹螺母组件降低约15%,在8000转/分以上的速度下,每个循环的主轴加速时间减少0.3至0.5秒。此外,销槽夹头具有更长的使用寿命,在磨损超过0.02毫米之前通常可承受150,000至200,000次夹紧循环,而螺纹夹头为80,000至120,000次循环,因为销和槽表面经过渗碳淬硬至62至64 HRC,并涂覆二硫化钼润滑涂层。对于冷却液压力高于70巴的加工,销槽设计在夹头后部提供更好的密封,防止冷却液进入主轴轴承区域,而这是导致轴承过早失效的常见原因。
外螺纹和销槽夹头的刀具预设是在专用预设仪上进行的,该预设仪以0.001毫米的分辨率测量夹持直径、跳动和轴向止动位置,这些数据通过数据矩阵码或RFID标签传输至CNC控制器。典型的预设周期为每把刀具45至60秒,预设仪可存储多达200个夹头组件的参数,由机床程序自动调用。对于销槽夹头,预设仪还验证销相对于槽的角度方向,确保刀具切削刃定位在编程角度的±0.1度以内,这对于多刀塔机床至关重要。预设的集成将实际机内换刀时间缩短至仅机械啮合步骤,因为所有尺寸验证均在离线完成,这可将六刀位设置的换刀总时间从15分钟降至6分钟。
医疗器械行业受益最大,因为它需要高混合、低产量的零件生产,如骨螺钉和牙科种植体,典型批量大小为50至200件,公差为±0.005毫米,快速换刀对维持盈利能力至关重要。汽车行业也显著受益,特别是燃油喷射器喷嘴和液压阀芯,每月10,000至50,000件的产量要求换刀时间在10分钟以内,以避免生产线停工。电子和连接器制造使用销槽夹头加工直径1.5至8毫米的黄铜和铜销钉,正向角度锁定可防止定向错误,否则会导致2%至5%的废品率。在所有这些行业中,升级至外螺纹或销槽夹头系统的投资回收期通常为6至9个月,基于每小时80至120美元的机床成本和每年300次换刀的保守估计。
外螺纹夹头系统的初始成本较低,一套10个夹头和螺纹螺母适配器的价格为800至1,200美元,而具有淬硬销和精密拉削夹持器的可比销槽系统价格为1,400至2,000美元。然而,五年内的总拥有成本对销槽系统更低,因为它们需要更换的频率较低;例如,一个售价120美元的销槽夹头可使用200,000次循环,而一个售价90美元的螺纹夹头可使用100,000次循环,导致每次循环成本分别为0.0006美元和0.0009美元。维护成本也有所不同,螺纹夹头需要在50,000次循环后定期重新磨削螺纹牙型,每件40美元,而销槽夹头仅在100,000次循环后需要更换销钉,每根销钉8美元。下表总结了两种系统的关键性能和成本指标。
| 指标 | 外螺纹夹头 | 销槽夹头 |
| 典型换刀时间(秒) | 4.5至6.0 | 3.5至5.0 |
| 跳动公差(毫米TIR) | 0.008至0.015 | 0.005至0.010 |
| 夹紧力范围(千牛) | 18至25 | 20至28 |
| 最大主轴转速(转/分) | 8000 | 12000 |
| 使用寿命(夹紧循环) | 80,000至120,000 | 150,000至200,000 |
| 每10件夹头组初始成本(美元) | 800至1,200 | 1,400至2,000 |
| 每次循环成本(美元/循环) | 0.0009 | 0.0006 |
| 维护间隔(循环) | 50,000 | 100,000 |
实施始于机床主轴审计,以测量现有拉杆力、主轴鼻端锥度状况和跳动,每台机床约需300美元,现场耗时2小时。接下来,根据您的主要生产概况选择夹头类型;如果您运行500件以上的批次且刀具更换频繁,建议使用销槽夹头,而螺纹夹头适用于200件以下且主轴转速较慢的批次。改造需要新的主轴鼻端适配器或更换拉杆机构,螺纹系统的典型零件和人工成本为每台机床2,500至4,500美元,销槽系统为3,500至6,000美元,包括伺服驱动拧紧单元。最后,您必须更新CNC程序,加入换刀子程序,将主轴定位在指定角度,释放旧夹头并啮合新夹头,每台机床需要4至8小时的编程和验证时间。
可以,2005年后制造的大多数CNC车床和瑞士型机床都可以改造,前提是它们具有标准的A2-5或A2-6主轴鼻端和可编程主轴定向功能,这是Fanuc、Siemens和Mitsubishi控制系统的标准配置。改造通常需要将现有的夹头闭合器更换为提供20至30千牛拉杆力的液压或气动执行器,并添加接近传感器以确认夹头啮合,每台机床的总安装时间为8至16小时。2005年以前的机床可能需要重新加工主轴鼻端以达到所需的同心度,这额外增加4至6小时的人工和500至800美元的加工成本,但如果机床剩余使用寿命超过5年,这仍然在经济上可行。
日常维护包括使用孔径规检查夹头夹持表面的磨损,当夹持直径超过标称尺寸0.02毫米时需要更换,对于销槽系统,使用0.01毫米塞尺验证销槽间隙。每周维护包括用溶剂清洁螺纹或销槽区域,并涂覆一层薄薄的防咬合剂,以减少摩擦并防止咬死,每个夹头工位耗时10分钟。每月维护需要进行100次自动化换刀的完整循环测试,以测量啮合时间的任何增加,如果时间超过6秒,则必须调整执行器压力或销弹簧力。建议每年使用测力传感器校准夹紧力,目标是将初始力保持在±5%以内,任何超出此范围的偏差表明夹头孔或执行器密封件存在磨损。
单台CNC车床的完整销槽夹头系统安装成本为3,500至6,000美元,包括执行器、夹头和编程,安装时间为8至16小时。该成本通常通过减少换刀人工和提高机床利用率在6至9个月内收回。
可以,外螺纹和销槽夹头均可通过通孔设计配置用于棒料加工,通过添加止动板或端面驱动装置用于卡盘加工。棒料和卡盘模式之间的切换需要10至15分钟,且需要不同的夹头轮廓,但使用相同的主轴啮合机构。
更换间隔取决于加工材料,铝和黄铜允许销槽夹头使用200,000次循环,而淬硬钢工件可能将其缩短至120,000次循环。磨损通过跳动超过0.015毫米或夹紧力降至标称值80%以下来检测。
自动化换刀在批量大小为50件或以上时具有成本效益,前提是机床每天至少运行两班。对于更小的批量,每把刀具45至60秒的预设时间占总循环时间的比例更大,使手动换刀更经济。
可以,销槽夹头专为高达100巴压力的贯通冷却液操作设计,在夹头后部使用静态密封以防止泄漏。外螺纹夹头限制在70巴冷却液压力,因为螺纹路径可能随时间产生轻微渗漏。
销槽夹头在高达150,000次循环内保持主轴跳动低于0.010毫米,而外螺纹夹头在80,000次循环后可能因螺纹磨损逐渐增加至0.018毫米。定期维护,包括重新拧紧或更换销钉,可在30分钟内将跳动恢复至原始规格。
操作员需要2至4小时的预设仪操作和自动换刀顺序培训,重点是错误识别和基本故障排除。维护人员需要额外8小时的执行器校准、销钉更换和螺纹磨削技术培训,通常以一天的现场培训形式提供。
在钻鑫,我们已在东莞工厂的40台CNC加工中心上应用了这些夹头系统,为我们的医疗和汽车客户实现了稳定的5秒换刀时间。我们的工程师可在48小时内评估您当前的换刀流程并提供详细的成本效益分析。如需免费咨询和夹头系统改造的12小时报价,请通过sc@bquq.cn或WhatsApp +86 13713157787联系我们,或访问www.bquq.cn。










