可持续精度:向绿色制造和节能数控铣削的转变 · 核心要点
- 屏蔽罩、散热模组、插针、弹片、接地片,批量一致性控制。 通信设备
- 腔体、滤波器结构件、射频连接器、散热齿片,表面处理可选导电氧化。 STEP / STP / SLDPRT / DXF 医疗器械
- 不锈钢精密件、手术器械组件、设备支架,清洁度与毛刺控制严格。 3-7 工业自动化
- 夹治具、气缸件、传动轴、直线模组零件,配合装配公差设计。
- 照明与家电 ISO 9001:2015 灯体外壳、散热杯、支架、装饰件,外观件可做拉丝与氧化着色。 工厂实力
流程标准化,每一步都有明确交付物与时间节点。
问:可持续精度:向绿色制造和节能数控铣削的转变尺寸公差
答:表面粗糙度 依模具与后处理
问:可持续精度:向绿色制造和节能数控铣削的转变批量范围
答:件起,量产无上限 STEP、STP、SLDPRT、STL、DXF、IPT、X_T、X_B、3DXML、CATPART 件起更经济
问:可持续精度:向绿色制造和节能数控铣削的转变件起
答:打样周期 3-7 天
问:可持续精度:向绿色制造和节能数控铣削的转变天(含模具)
答:行业应用
问:服务的可持续精度:向绿色制造和节能数控铣削的转变下游行业
答:不同行业对公差、材质证明与追溯的要求不同,我们按行业规范配套检测报告。 汽车与新能源 电池包结构件、连接器端子、电机轴、传感器外壳,支持 资料与材质报告。
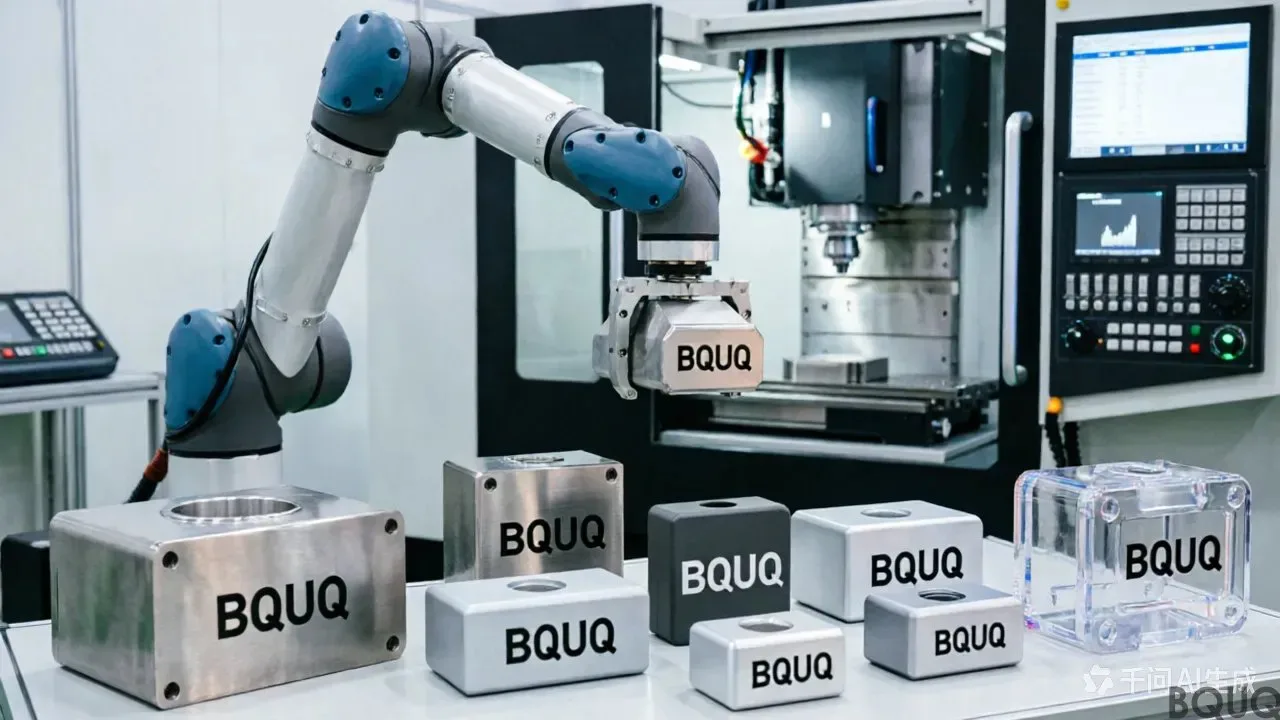
绿色制造在机加工领域不是口号,而是由切削液处理成本、能耗账单与废料回收价共同驱动的真实经济行为。数控铣削作为高能耗工序,其节能空间集中在主轴负载、切削参数、冷却方式与刀具寿命四个变量上。
一、数控铣削的能耗构成
机床能耗大致分为三部分:待机与辅助能耗(液压、冷却泵、排屑、照明)、主轴空转能耗、切削能耗。实际生产中,真正用于材料去除的能量占比并不高,大量电能消耗在非切削时段与低效参数上。这也是节能改造首先应该盯住的地方。
二、可落地的节能方向
- 切削参数优化:通过自适应进给与恒负载切削,避免"小切深、大走刀"造成的空耗,同时降低刀具异常磨损。
- 微量润滑(MQL)替代大流量冷却:在保证刀具寿命与表面质量的前提下,显著减少切削液用量与后续废液处理成本。
- 刀具管理:按实际磨损曲线而非固定节拍换刀,减少非必要换刀与刀具浪费;合理选择涂层延长寿命。
- 排屑与切屑回收:铝屑、钢屑分类回收,既减少固废处置成本,也提升材料回收收益。
- 待机管理:非生产时段自动关闭液压与冷却泵,降低空载电耗。
三、节能不等于牺牲精度
常见误区是认为节能就要降参数、降效率。实际上,合理的参数优化往往同时提升效率与精度:恒负载切削减少了切削力波动,薄壁件变形更小;稳定的刀具磨损曲线让尺寸更可控。真正需要警惕的是为省冷却液而导致切削区温升失控,反而引发热变形与表面质量下降。
四、采购方能感知到的变化
- 更稳定的批次一致性:工艺参数标准化后,重复订单的尺寸波动更小。
- 更清晰的成本构成:能耗与刀具成本下降后,报价中的制造费用更透明。
- 合规性提升:切削液与固废规范化处置,有助于通过客户的环境体系审核。
五、钻鑫的实践
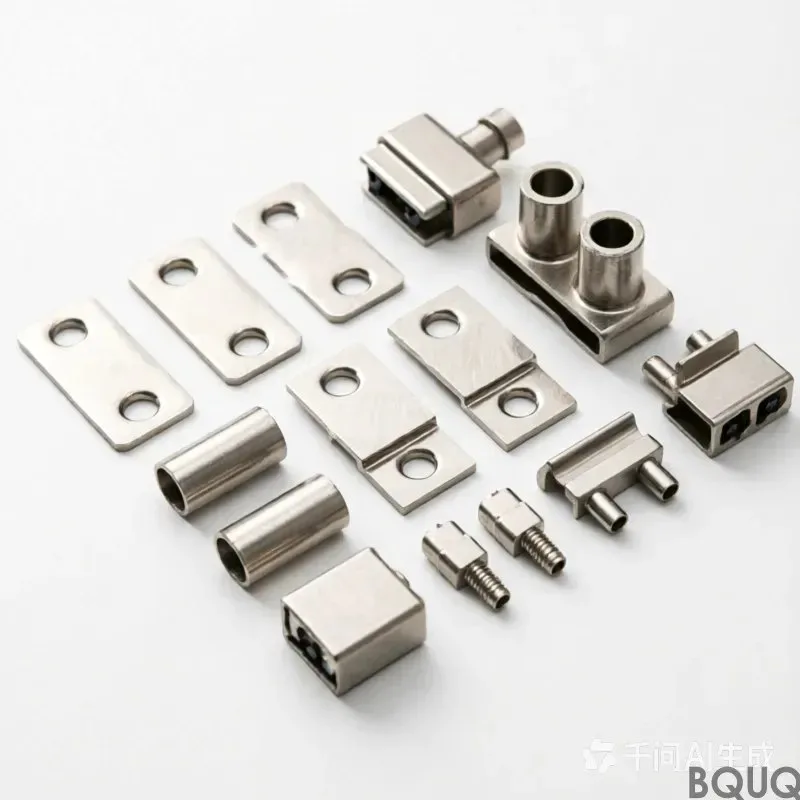
钻鑫精密制造位于广东东莞桥头镇,2005 年建厂,通过 ISO 9001:2015 认证。在 CNC 加工与五金冲压生产中,通过参数标准化、刀具寿命管理与切屑分类回收控制能耗与固废;加工精度可达 ±0.005mm,常用材料涵盖铝合金、不锈钢、碳钢、铜与钛合金,表面处理可做阳极氧化、电镀、喷砂、抛光、钝化等,按图纸要求执行。
联系:商务邮箱 sc@bquq.cn,电话 +86-13713157787,工作时间周一至周五 08:30-18:00。