-
简体中文
- sc@bquq.cn
选择合适的金属冲压材料对于实现最佳零件性能、成本效益和制造可靠性至关重要
选择合适的金属冲压材料对于实现最佳零件性能、成本效益和制造可靠性至关重要。本指南全面概述了四种常用冲压材料:钢、铝、铜和黄铜。了解它们的特性、应用和加工特性将帮助您为下一个项目做出明智的决策。
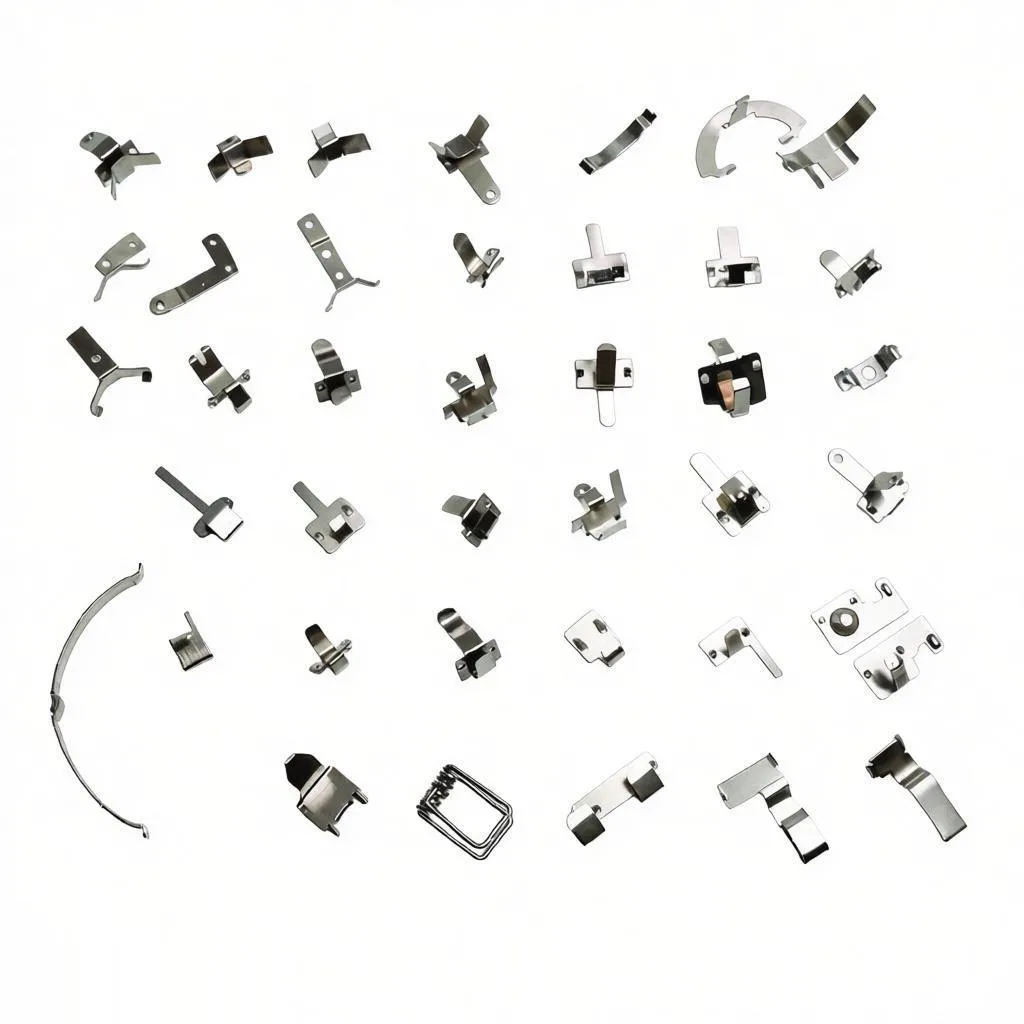
所选材料直接影响冲压工艺、模具磨损、零件质量和最终产品功能。必须根据应用的具体要求平衡抗拉强度、延展性、耐腐蚀性和成本等因素。材料选择不当可能导致开裂、过度回弹、模具过早失效或表面光洁度不达标。
钢因其强度、多功能性和经济性而成为金属冲压中使用最广泛的材料。不同等级的钢材可满足不同需求。
低碳钢含碳量低于0.25%,具有高延展性且易于成型。它非常适合深拉延、弯曲和冲压复杂形状。常见应用包括汽车车身面板、家电外壳和结构支架。其良好的焊接性和低成本使其成为许多冲压零件的默认选择。
通过更高的碳含量或合金元素,HSS和AHSS提供了更高的强度重量比。这些材料更难成型,需要更坚固的模具和严格的工艺控制。它们用于对减重至关重要的汽车安全部件、底盘零件和结构加强件。
不锈钢具有优异的耐腐蚀性和美观性。它加工硬化速度快,因此冲压需要更大的力并注意润滑。典型应用包括厨具、医疗器械和化工设备。在不锈钢中,铁素体级(如430)比奥氏体级(304)更具成型性,但316在恶劣环境中提供更优的耐腐蚀性。
| 钢材类型 | 关键特性 | 常见应用 |
|---|---|---|
| 低碳钢 | 高延展性、低成本 | 汽车车身、家电 |
| 高强度钢 | 高强度,中等成形性 | 安全部件、结构件 |
| 不锈钢 | 耐腐蚀,美观 | 医疗、食品加工 |
铝因其轻质、耐腐蚀和良好的导热/导电性而备受青睐。它比钢更软,可减少模具磨损,但可能导致粘模或表面划伤等问题。
纯铝(99%以上铝含量)非常柔软且延展性好,适合简单成型操作。常用于电子元件、箔片和装饰条。但强度不足,在深拉过程中容易撕裂。
常见冲压合金包括:
3003:成型性优异且强度适中;用于炊具、储罐。
5052:抗疲劳强度和耐腐蚀性良好;适用于船舶和汽车应用。
6061:强度更高但成型性较差;通常以O态冲压后再进行热处理。
铝材通常需要比钢材更大的弯曲半径以避免开裂。润滑对于防止模具粘附至关重要。
铜以其优异的导电性、导热性和延展性而闻名,广泛应用于电子、管道和热交换器领域。
纯铜非常柔软且具有延展性,易于冲压,但因易刮伤和变形而难以处理。它用于电气连接器、母线和散热器。由于铜的加工硬化速度较慢,可在不进行退火的情况下进行多次成型工序。
合金化可在保持良好导电性的同时提高强度。黄铜(铜锌合金)和铍铜(C17200)是常见类型:
黄铜(C26000):
高强度且耐腐蚀;用于端子、弹簧和装饰五金件。
铍铜:
极高强度、无火花且导电性优异;适用于恶劣环境下的弹簧和连接器。
铜及其合金需要优异的润滑性以防止磨损和工具损耗。
黄铜是铜与锌的合金,兼具强度、耐腐蚀性和美观性。冲压难度适中,但若残余应力未消除,易发生应力腐蚀开裂。
含70%铜和30%锌,是最常见的冲压黄铜。具有优异的延展性和冷加工性能,用于弹壳、散热器芯和乐器制造。
含铜量略低,硬度更高但仍可成型。应用包括卫浴配件、饰板及锁具部件。
饮用水应用需使用无铅黄铜。其可加工性降低,但保持良好的冲压成型性。
| 材料 | 密度 (g/cm³) | 抗拉强度 (MPa) | 成本指数 | 成型性 | 耐腐蚀性 |
|---|---|---|---|---|---|
| 低碳钢 | 7.85 | 300-450 | 1(低) | 优秀 | 差(需涂层) |
| 不锈钢304 | 8.00 | 500-700 | 3 | 良好 | 优秀 |
| 5052铝合金 | 2.68 | 195-290 | 2 | 非常好 | 良好 |
| C110铜 | 8.96 | 200-300 | 4 | 优秀 | 一般 |
| C260黄铜 | 8.53 | 350-450 | 3 | 非常好 | 良好 |
根据应用匹配材料:
电气触点建议使用铜或黄铜;结构件建议使用钢或高强度铝合金。
考虑成型性要求:
深拉延需高延展性材料(如低碳钢、3003铝合金),避免使用高强度材料进行剧烈成型。
评估刀具磨损:
较硬材料(不锈钢、高速钢)会加剧模具磨损;建议使用硬质合金或涂层刀具。
考虑表面处理:
钢材通常需要电镀或喷漆;铝材可进行阳极氧化;黄铜可抛光或上漆。
注意成本因素:
钢材最便宜;铜和黄铜价格较高但具有独特性能。
测试原型:
始终进行试冲压以验证回弹、开裂和表面质量。
选择合适的冲压材料需要平衡机械性能、耐腐蚀性、成型性和成本。钢仍是高强度应用的主力材料,铝提供轻量化解决方案,铜在导电性方面表现优异,黄铜则提供了兼具美观与实用性的折中选择。通过理解每种材料的特性,您可以优化冲压工艺以实现质量、效率和耐久性的平衡。欢迎咨询我们经验丰富的冲压合作伙伴,确保您的项目取得成功。









