-
简体中文
- sc@bquq.cn
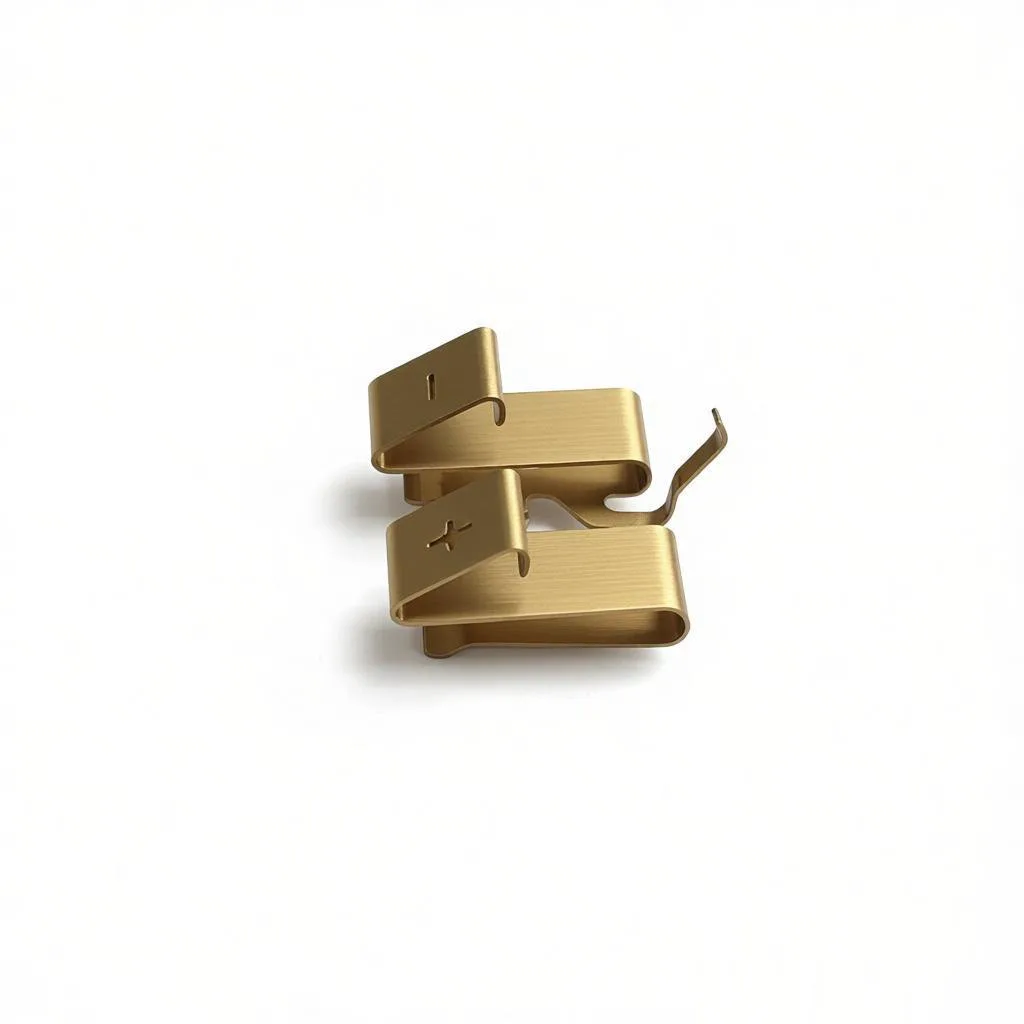
冲压弹簧制造是一种将精密金属冲压与弹簧工程相结合的专业工艺。通过冲压制造的弹簧因其成本效益、可重复性以及能够制造复杂形状的能力,广泛应用于汽车、电子和工业领域。本指南涵盖工艺、材料、设计技巧和常见挑战,帮助您掌握冲压弹簧生产。
冲压弹簧制造是通过将金属带材送入渐进式冲压模具来生产弹簧。模具执行一系列操作——落料、成型、弯曲,有时还包括压印——以形成最终的弹簧形状。与传统线材弹簧不同,冲压弹簧由金属板材制成,并且可以在单个零件中包含安装孔、凸耳或弯曲等特征。这种方法非常适合大批量生产,并能确保一致的质量。
选择合适的材料对于弹簧性能、疲劳寿命和成本至关重要。以下是常用材料及其特性。
| 材料 | 关键特性 | 常见应用 |
|---|---|---|
| 弹簧钢(例如 1075、1095) | 高屈服强度,良好的抗疲劳性,成本低 | 汽车卡扣、板簧、小型弹簧 |
| 不锈钢(如301、304、17-7 PH) | 耐腐蚀性,良好的成型性,中等强度 | 医疗器械、食品设备、户外使用 |
| 磷青铜(C51000、C52100) | 优异的导电性、耐腐蚀性、低摩擦 | 电触点、连接器、开关弹簧 |
| 铍铜 (C17200) | 超高强度、优异导电性、无磁性 | 航空航天、军工、高可靠性连接器 |
考虑工作环境(温度、湿度、化学品)、所需力与变形量及成本。对于高循环应用,选择具有良好疲劳寿命的材料,如不锈钢或铍铜。
金属带材开卷并送入配备落料模具的冲压机。模具切割弹簧的外形,通常包括用于定位的导正孔。公差严格,通常为 ±0.05 mm。施加润滑剂以减少模具磨损并防止咬合。
在后续工位中,料带依次进行折弯、压印、拉伸等成型操作,以形成弹臂、环圈或折角特征。级进模按顺序完成这些步骤。对于复杂几何形状,可能需要热处理等二次加工。
部分材料(尤其是弹簧钢)在成型后需进行去应力热处理,以消除内应力并提升弹性。此工序在可控气氛炉中于250–450°C下进行15–60分钟。过热会导致脱碳并降低弹力。
零件需清洗去除润滑剂。附加表面处理包括不锈钢钝化、防锈磷化或导电镀镍。通过光学投影仪或三坐标测量机(CMM)检测确保尺寸精度。
材料厚度:
影响力度与弹性。较厚材料提供更大力度,但需更大弯曲半径。
弯曲半径:
锐角弯曲会产生应力集中。最小半径应为材料厚度的1-2倍。
纹理方向:
垂直于纹理方向弯曲可减少开裂。确保零件方向与带材轧制方向一致。
拔模角度:
加入1-3°拔模角度便于从模具中脱出。
弹簧力值预测:
使用有限元分析(FEA)预测弹簧常数,确保满足要求。
回弹:
成形后的弹性恢复。通过过度弯曲或压印操作进行补偿。
裂纹:
由尖锐弯曲或材料不当引起。增大弯曲半径或对材料进行退火处理。
尺寸偏差:
模具磨损或料带厚度不均。定期维护模具并使用精密坯料。
毛刺:
冲裁时模具间隙过大导致。减小间隙或增加二次去毛刺工序。
热处理变形:
加热或淬火失控。使用夹具固定形状并控制升温速率。
优化模具设计:
使用多工位级进模,每个工序独立工站以减少搬运并降低缺陷。
选用合适润滑剂:
深拉伸成型时请使用高油膜强度润滑剂。在不锈钢加工中避免使用含氯油,以防腐蚀。
监控模具磨损:
定期检查冲头和模具刃口。钝化工具会导致毛刺和尺寸偏差。
控制料带送进:
采用伺服送料系统确保精准步进,减少废料。
进行过程检验:
对关键尺寸(如弹簧高度和力)实施统计过程控制(SPC)
与经验丰富的制造商合作:
对于复杂或大批量生产,请与了解弹簧动力学和材料行为的冲压专家合作。
冲压弹簧广泛应用于各类产品:电子设备中的卡扣连接器、开关中的复位弹簧、汽车座椅中的扭簧以及电池端子中的接触弹簧。其低成本和高精度使其在大规模生产中不可或缺。
冲压弹簧制造是材料科学、模具设计和过程控制的结合。通过了解材料、遵循稳健的冲压工艺并应用实用的设计和制造技巧,您可以获得可靠、高性能的弹簧。无论您是在设计新产品还是优化现有生产,这些见解都将帮助您生产出稳定耐用的冲压弹簧。如需定制冲压弹簧解决方案,请联系我们讨论您的项目。









