-
简体中文
- sc@bquq.cn
对于涉及瑞士型车床、多主轴自动车床和二次加工中心的精密车削操作,DA、W20和C型夹头并非可互换的替代品,而是针对不同主轴几何形状和精度等级设计的专用工件夹持系统
对于涉及瑞士型车床、多主轴自动车床和二次加工中心的精密车削操作,DA、W20 和 C 型夹头并非可互换的替代品,而是针对不同主轴几何形状和精度等级设计的专用工件夹持系统。直接的回答是:DA 夹头是双角度夹头,用于 CNC 车床上的高扭矩、高精度夹持;W20 夹头是单角度夹头,专为瑞士型滑动主轴箱机床中使用的 W20 主轴标准设计;而 C 型夹头是用于旧式转塔车床和手动螺丝机的杠杆操作或拉杆驱动夹头,每种夹头都有其各自的夹持范围、跳动公差和成本特性。选择正确的系统取决于您的主轴锥度、所需的同心度、棒料直径变化和生产量。
DA 夹头,通常指定为 DA200、DA300 和 DA400,其特点是夹头体前后加工有两个相对的 30 度角,当被拉入匹配的锥度时,可以围绕工件均匀收缩。相比之下,W20 夹头在前端有一个 20 度的单锥角,后端为直圆柱形,设计用于座入螺纹拉管或专用的 W20 主轴鼻端。C 型夹头,也称为“C”或“CD”夹头,特点是具有单个浅角度(通常为 15 度)和后端带有螺纹 collar,该 collar 与拉杆杠杆接合以进行驱动。
机械夹持原理差异显著:DA 夹头依赖于锥形套筒的径向压缩,W20 夹头使用轴向拉力使夹头段向内弯曲,而 C 型夹头则依赖于杠杆驱动的轴向移动来夹紧。这导致了不同的跳动能力——DA 夹头在鼻端通常能达到 0.0005 英寸(0.013 毫米)TIR(总指示读数),W20 夹头能达到 0.0002 至 0.0004 英寸(0.005 至 0.010 毫米),而 C 型夹头由于其较旧的设计和较宽松的制造公差,通常限制在 0.001 至 0.002 英寸(0.025 至 0.050 毫米)。
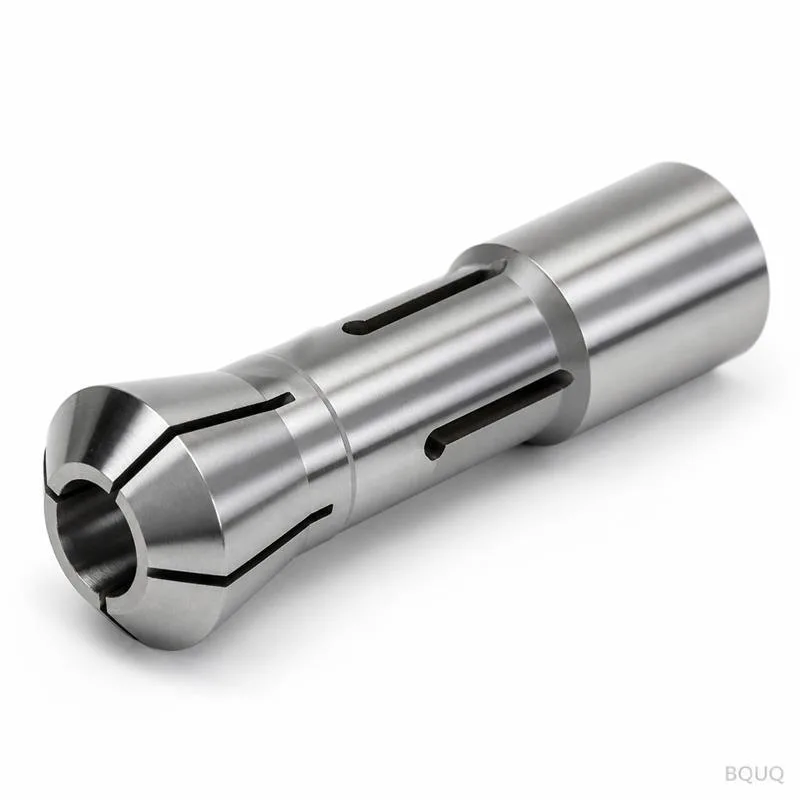
每种夹头系统覆盖特定的直径范围,超出该范围会导致夹头段塌陷和夹持力丧失。DA200 夹头可夹持 0.040 至 0.250 英寸(1.0 至 6.35 毫米),每个夹头的收缩范围约为 0.030 英寸(0.76 毫米)。DA300 夹头处理 0.250 至 0.500 英寸(6.35 至 12.7 毫米),DA400 夹头覆盖 0.500 至 1.000 英寸(12.7 至 25.4 毫米),每个都有类似的收缩范围。W20 夹头有从 1.0 毫米到 20.0 毫米(0.039 至 0.787 英寸)的公制尺寸,每个尺寸的收缩范围为 0.008 英寸(0.20 毫米),这意味着您需要为每个在 0.2 毫米步进内的棒料直径准备单独的夹头。
C 型夹头提供最宽的单个范围,尺寸从 1/16 英寸(1.59 毫米)到 1-1/2 英寸(38.1 毫米),收缩范围根据制造商不同为 0.020 至 0.040 英寸(0.51 至 1.02 毫米)。对于瑞士型车削,W20 夹头是事实上的标准,因为主轴孔是固定的 20 毫米,夹头必须精确地安装在该孔中。对于带有 A2-5 或 A2-6 主轴的 CNC 车床,DA 夹头通常与夹头卡盘适配器一起使用,而 C 型夹头则被降级用于旧机器或小批量加工车间。
在医疗、航空航天和汽车零部件中,精度要求至关重要,数据明确支持在瑞士型应用中选用 W20 夹头。在使用 5 毫米研磨棒的受控测试中,标准精度等级的 W20 夹头在距夹头鼻端 2 英寸处实现了 0.0003 英寸(0.008 毫米)的 TIR,而在相同条件下 DA300 夹头实现了 0.0006 英寸(0.015 毫米)。即使是优质等级的 C 型夹头,由于杠杆驱动的间隙和螺纹间隙,其 TIR 也很少能超过 0.0015 英寸(0.038 毫米)。
重复性,定义为连续夹紧循环之间的偏差,也有所不同:W20 夹头显示出 0.0001 英寸(0.003 毫米)的重复性,DA 夹头显示出 0.0002 英寸(0.005 毫米),C 型夹头显示出 0.0005 英寸(0.013 毫米)。原因在于接触点的数量和锥度锁定的刚性。W20 夹头有 8 到 12 个开槽(切割在夹头体上的槽),DA 夹头有 6 到 8 个开槽,而 C 型夹头通常只有 4 到 6 个开槽。更多的开槽可以更均匀地分布夹紧力并减少局部变形,但它们也会削弱夹头的结构刚性,因此制造商针对预期材料(钢、黄铜或铝)优化开槽数量。
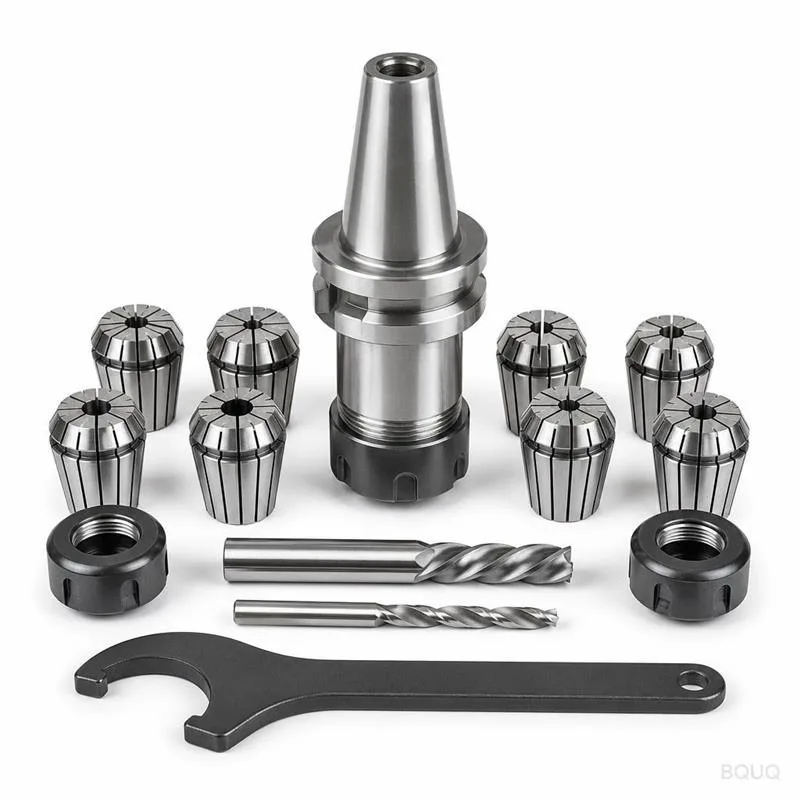
成本是生产计划中的一个重要因素,特别是当您需要每个直径多个夹头时。下表总结了截至 2025 年来自中国和美国工业供应商的标准等级夹头的典型市场价格和刀具寿命。
| 夹头类型 | 单价(美元) | 典型跳动(英寸 TIR) | 收缩范围(英寸) | 预期刀具寿命(夹紧循环) | 材料硬度极限(HRC) |
| DA200 | $18 - $35 | 0.0005 | 0.030 | 100,000 - 150,000 | 45 |
| DA300 | $22 - $42 | 0.0005 | 0.030 | 100,000 - 150,000 | 45 |
| W20 (5 毫米) | $15 - $28 | 0.0003 | 0.008 | 200,000 - 300,000 | 50 |
| W20 (10 毫米) | $18 - $32 | 0.0003 | 0.008 | 200,000 - 300,000 | 50 |
| C 型 (1/2 英寸) | $12 - $25 | 0.0015 | 0.030 | 50,000 - 80,000 | 35 |
W20 夹头使用寿命更长,因为它们在较低的夹紧力(通常为 1,500 至 2,500 磅力)下运行,并采用硬化钢结构(58-62 HRC)和黑色氧化处理。DA 夹头通常表面硬化至 55-60 HRC,但鼻端壁截面较薄,在 100,000 次循环后容易产生疲劳裂纹。C 型夹头通常由 4140 钢制成,硬化程度最低(35-40 HRC),这解释了其较短的使用寿命和较高的切屑磨损。对于大批量生产,与更换夹头导致的停机时间相比,初始成本差异微不足道,因此优先选择 W20 或 DA 而不是 C 型在经济上是合理的。
瑞士型车床,也称为滑动主轴箱车床,要求夹头随主轴旋转,并在材料通过导向衬套前进时连续夹持棒料。W20 标准由瑞士制造商 Schaublin 在 1950 年代制定,后来被 Tornos、Citizen 和 Star 采用,使其成为 20 毫米或更小棒料直径的全球标准。带有 20 度锥角的单角度设计提供了更大的接触面积与主轴鼻端接触,防止夹头在轴向切削力下向前拉动。
此外,W20 夹头在后端有一个键槽,与主轴中的驱动键接合,确保正向旋转而不打滑。这对于扭矩负载可达 50 牛米的螺纹加工和攻丝操作至关重要。DA 夹头缺乏这种正向驱动功能,仅依靠摩擦力,这就是为什么尽管精度相似,它们很少用于瑞士型应用。导向衬套,用于在夹头后方立即支撑棒料,也需要精确的夹头外径(W20 为 18.0 毫米)以保持同心度,而 W20 系统始终如一地提供这一点。
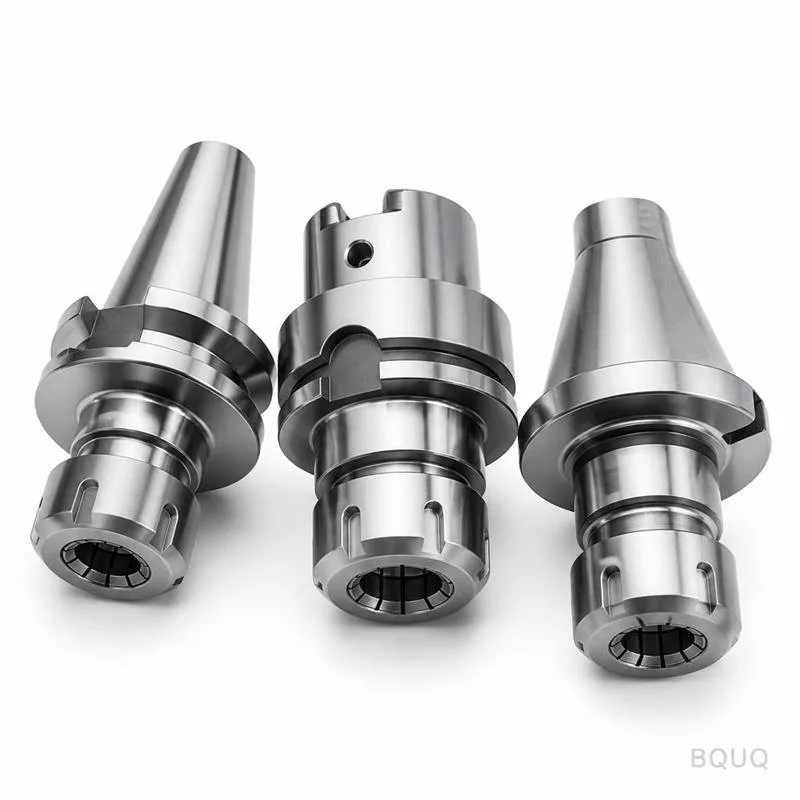
将 C 型夹头改装到现代 CNC 车床是可能的,但由于根本的设计限制,很少推荐这样做。您可以使用定制的拉杆和夹头卡盘适配器将 C 型夹头适配到标准的 A2-5 主轴,但杠杆驱动机构引入的间隙会降低定位精度至 0.002 英寸或更差。C 型夹头上的螺纹(通常为 1-1/8 英寸 x 12 TPI 或 1-1/2 英寸 x 8 TPI)也限制了最高主轴转速约为 3,000 RPM,因为螺纹会引起振动。
对于拥有现有 C 型刀具的低产量车间,一个实用的折衷方案是仅在公差为 0.005 英寸或更宽松的粗加工操作中使用 C 型夹头,并在精加工工序中切换到 W20 或 DA 夹头。然而,钻鑫 建议不要对任何要求优于 0.001 英寸公差的零件进行改装,因为新的 W20 夹头卡盘的成本(约 400 至 800 美元)低于因夹持不一致而产生的废品损失。具有 10,000 RPM 或更高主轴转速的现代 CNC 车床也会因 C 型夹头较大的质量和表面积而产生显著的热量积聚,可能导致工件热膨胀。
无论夹头类型如何,正确的维护对于保持精度和刀具寿命至关重要。每次换刀前,使用无绒布和压缩空气清洁夹头孔和主轴锥度;任何切屑或冷却液残留物都会形成硬点,使跳动增加 0.0002 英寸或更多。每 500 次夹紧循环,用二硫化钼润滑脂轻轻润滑夹头螺纹和锥度,但避免使用会吸引碎屑的油基润滑剂。使用 10 倍放大镜检查夹头开槽是否有发丝裂纹;任何长度超过 1 毫米的裂纹都需要立即更换以防止灾难性故障。
对于 W20 夹头,将其存放在带有干燥剂的密封容器中以防止生锈,尤其是在像东莞这样潮湿的气候中。对于 DA 夹头,通过用千分尺测量鼻端直径来检查前角磨损;如果直径增加了 0.001 英寸,则夹头已失去其收缩范围,必须更换。对于 C 型夹头,使用螺纹规检查螺纹状况;螺纹剥落通常在 10,000 次循环后发生,并会导致夹紧不均匀。建立预防性维护计划:在给定机器中的所有夹头在 200,000 次循环或 12 个月后(以先到者为准)更换,即使它们看起来功能正常。
W20 夹头由于其平衡的设计和低质量,最高可运行至 12,000 RPM。DA 夹头额定为 8,000 RPM,C 型夹头由于螺纹引起的振动,不应超过 3,000 RPM。超过这些转速有产生过多热量和过早夹头失效的风险。
不可以,DA 和 W20 夹头具有不同的外锥角(30 度 vs 20 度)和不同的外径,因此它们在物理上不兼容。您必须使用一个将主轴鼻端转换为正确锥度的夹头卡盘适配器,这会引入额外的 0.0002 至 0.0004 英寸跳动。
如果您的 CNC 车床具有 A2-5 或 A2-6 主轴,并且您正在加工直径大于 0.25 英寸的零件,DA300 是标准选择,因为它提供了更宽的收缩范围和更容易的棒料更换。如果您运行的是瑞士型车床或需要最高精度加工小于 0.25 英寸的零件,请选择 W20。
可以,但需谨慎。DA 和 W20 夹头分别遵循 ISO 10889 和 DIN 6499 标准,因此各制造商的尺寸是标准化的。然而,质量参差不齐;像 Hardinge 和 Schaublin 这样的优质品牌提供 0.0001 英寸的跳动,而经济型品牌可能超过 0.0005 英寸。在生产前务必验证实际跳动。
使用尽可能匹配您棒料直径的夹头,最好在 0.002 英寸以内,以最小化夹头段收缩应力。确保棒料清洁且无毛刺,并持续施加切削液以减少传递到夹头的热量。考虑使用通过主轴的高压冷却液系统来冷却工件和夹头。
每 6 个月或在任何碰撞或冲击事件后校准夹头卡盘。使用已知直线度为 0.0001 英寸的测试棒,测量鼻端和距鼻端 2 英寸处的 TIR。如果跳动超过制造商规格的 50%,则重新研磨卡盘锥度或更换卡盘。
选择正确的夹头系统不是一刀切的决定;它需要仔细评估您的主轴、所需公差、棒料直径范围和生产量。对于瑞士型车削,W20 夹头提供了最佳的精度、重复性和刀具寿命,使其成为行业标准。对于直径达 1 英寸的一般 CNC 车床工作,DA 夹头提供了精度和多功能性的成本效益平衡。C 型夹头应仅限于旧式机器或非关键操作,因为其机械设计无法满足现代精度要求。在 钻鑫,我们在 CNC 加工、金属冲压、弹簧和散热器方面拥有 20 年的经验,深知工件夹持占加工成功率的 50%。我们建议投资于信誉良好的制造商生产的优质夹头,并实施严格的维护计划以保护您的零件质量并减少停机时间。
如需对您的夹头需求进行详细评估或请求定制 CNC 车削报价,我们的工程团队将在 12 小时内回复。请通过 sc@bquq.cn 联系我们,通过 WhatsApp 联系 +86 13713157787,或访问 www.bquq.cn 了解更多信息。










