-
简体中文
- sc@bquq.cn
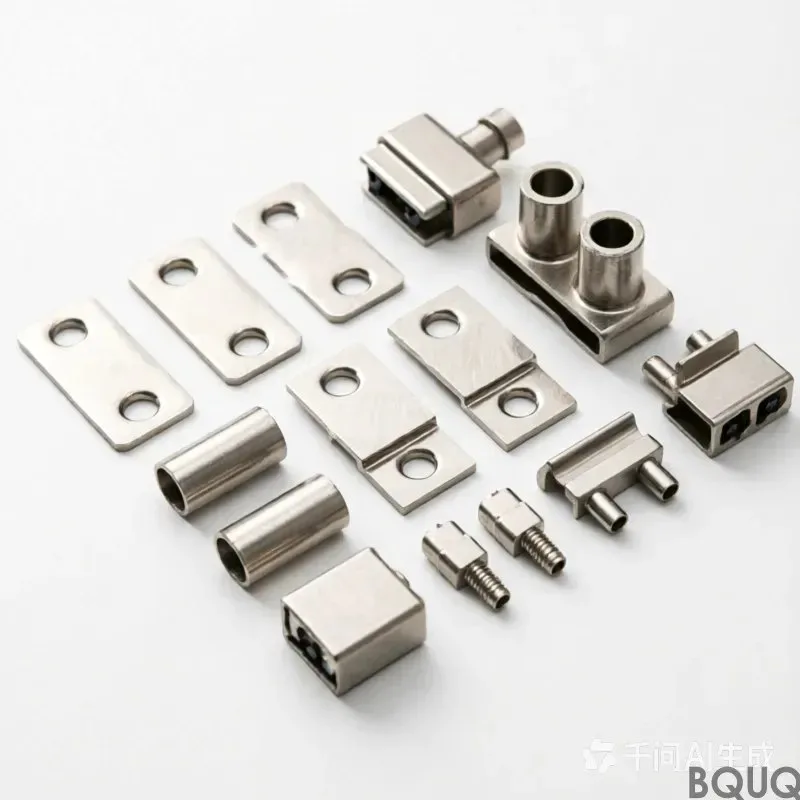
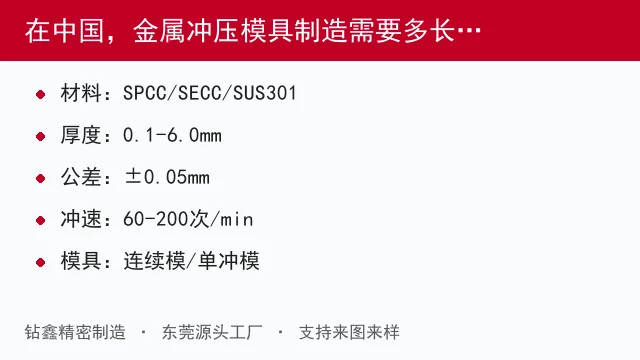
五金冲压工艺分为分离工序与成形工序两大类:分离工序把板料按轮廓切开(落料、冲孔、切边、精冲),成形工序让金属塑性变形(弯曲、拉深、翻边、胀形、卷边)。东莞钻鑫配备 25T–400T 冲床与连续模、复合模,可稳定实现 ±0.005mm 精密冲压,支持来图来样非标定制。
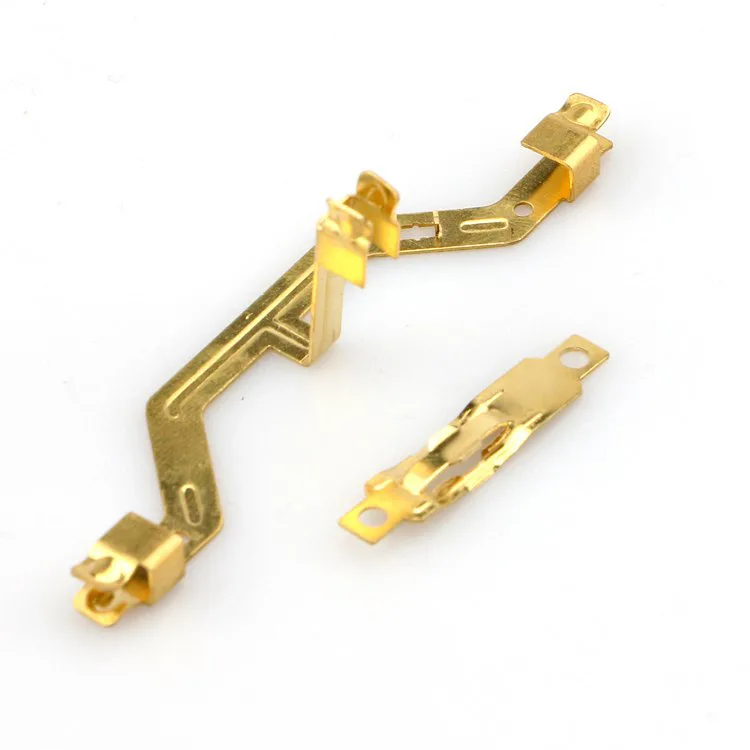
分离工序(又称冲裁)的目标是让板料沿特定轮廓断裂分离,断面质量由模具间隙决定。间隙过小会产生二次剪切、毛刺高;间隙过大则塌角大、断面粗糙。东莞钻鑫按材料厚度与抗拉强度计算最优间隙,通常为料厚的 5%–12%。
沿封闭轮廓从条料上切下完整工件,冲下来的部分是成品。常用于垫片、端子本体、支架底板等外形下料。落料件的外形尺寸由凹模决定,因此凹模刃口磨损直接影响产品精度。
在工件上加工出孔洞,冲下来的是废料(俗称"料豆")。冲孔尺寸由凸模决定。孔径小于料厚时属于小孔冲裁,必须采用带导向的卸料板防止凸模折断。
切除拉深件、成形件边缘多余的飞边与不规则部分,例如拉深杯件的口部余料。切边后通常需要配合去毛刺工序。
切口是在坯料边缘去除小块材料;分段冲裁用一系列快速、重叠的冲裁逐步切出轮廓,适合打样阶段或形状复杂、无法一次成形的零件,可省去落料模成本。
采用三动压力机配合 V 形压边圈(V-ring indenter),在一次行程内获得全剪切断面的精密工艺。精冲件断面光洁垂直、尺寸精度可达 IT7–IT8,适合齿轮、棘轮、刹车片等对断面质量要求高的零件,可省去后续铣削。
成形工序的目标是在材料不发生破坏的前提下发生塑性变形,得到所需形状。成败关键在变形程度不超过材料成形极限,需通过材料延伸率、硬化指数与模具圆角综合判断。
沿直线轴使金属变形,形成 V 形、U 形槽或各种角度。必须考虑回弹——材料折弯后会部分恢复,通常需要过弯补偿(1°–5°)或采用压校正工艺。弯曲线与材料轧制方向垂直可减少开裂风险。
用凸模与凹模把平板坯料变成空心杯状件,如水槽、金属外壳、屏蔽罩。首次拉深的极限拉深比一般控制在 0.5–0.6,超过则需多次拉深并安排中间退火。压边力不足会起皱,过大则会拉裂。
翻边是把孔口或外缘翻成竖立的凸缘,包括孔翻边与外缘翻边,常用于增加连接强度或配合面。胀形则是从内部加压使壁部向外扩张,壁厚减薄并伸长,要求材料塑性好。
卷边把边缘卷成圆弧状,用于加强刚度与去除锐边伤手风险;压筋是在平面上压出凹凸筋条,用于提升薄板件的抗弯刚度与美观度。
缩口把空心件口部直径收小;旋压在旋床上通过滚轮逐点变形,适合回转体零件的小批量制作。
大批量生产最常用的方案。条料按步距自动送进,在多个工位上依次完成冲孔、落料、弯曲、成形,每次冲程产出一个成品。效率最高、适合年产量十万件以上的零件,但模具投入较大、设计周期长。
在同一工位上同时完成多道工序(如落料与冲孔一次完成),同轴度极高,适合精度要求高、形状不太复杂的零件。
单工序模结构简单、模具费低,适合小批量打样;传递模用机械手把预切坯料在多个独立模具间传送,适合中大型零件的自动化生产。
东莞钻鑫配备三坐标测量仪、二次元影像仪与硬度计,执行首件全尺寸报告(FAI)与过程抽检(SPC)。常见后处理包括:电镀(镀锌、镀镍、镀锡、镀金)、阳极氧化、喷粉、钝化、超声波去毛刺。端子类产品镀层厚度按盐雾测试 24–96 小时等级对应配置。
工厂位于东莞桥头,拥有 25T–400T 冲床 30 余台,配套线切割、磨床、铣床等模具自制能力,模具从设计到试模最快 7 天。支持 0.05mm–6mm 板厚,年产能超 8000 万件。已通过 ISO 9001 认证,服务 3C 电子、新能源、汽车、家电、通讯等行业客户,珠三角客户可当天响应上门对接。
支持小批量打样,工程模 500 件起,连续模建议 5 万件以上摊薄模具成本更划算。样品通常 7–10 天交付。
常规冲裁毛刺控制在料厚的 5%–10%,精冲可做到接近零毛刺,医疗与精密电子件可追加电解或磁力去毛刺。
支持按 2D/3D 图纸(DWG、STEP、IGES)从零开发模具,模具费按复杂度评估,量产后可按约定返还。
薄壁、大批量、形状规则的零件选冲压,单件成本可低至 CNC 的十分之一;厚壁、小批量、三维复杂特征的零件选 CNC。厚壁件也可采用"冲压+CNC"复合工艺平衡成本与精度。
提供图纸(含公差与材料)、预估年用量、表面处理要求与交期,东莞钻鑫将在 24 小时内出具含模具费的完整报价。
东莞钻鑫精密制造|桥头冲压件源头工厂|电话/微信:135-8080-8287|邮箱:sc@bquq.com|来图来样非标定制,打样 7 天,珠三角可当天响应。