-
简体中文
- sc@bquq.cn
直接答案是,5C和2J弹簧夹头之所以仍然不可或缺,是因为它们在夹持直径不超过1-5/8英寸的圆形和六角形棒料时,提供了夹持精度、重复性和成本效益的最佳平衡,这是现代液压和热缩
直接答案是,5C和2J弹簧夹头之所以仍然不可或缺,是因为它们在夹持直径不超过1-5/8英寸的圆形和六角形棒料时,提供了夹持精度、重复性和成本效益的最佳平衡,这是现代液压和热缩夹具系统在经济上无法匹敌的细分领域。这些传统的工件夹持装置仅需一个简单的拉杆即可实现0.0005英寸或更好的跳动公差,使其成为数控车床、自动车床和磨削夹具上二次加工的首选。它们能在像钻鑫这样的工厂中持续使用,源于一个简单的工程事实:对于少于5,000件的生产批次,30秒的夹头更换时间和较低的单个夹头成本(30至90美元)在单件总成本上优于任何动力夹紧系统。
5C弹簧夹头的主体直径为1.0000英寸,螺纹为1-1/16英寸,20牙/英寸,圆形棒料的最大夹持能力为1-1/16英寸。2J弹簧夹头是较大的变体,主体直径为1.5000英寸,螺纹为1-9/16英寸,16牙/英寸,将夹持范围扩展到1-5/8英寸。在精度方面,标准5C弹簧夹头在鼻端保持的同心度在0.001英寸TIR以内,但经过磨削和调整的版本与精密主轴配合使用时,可实现0.0002英寸TIR。相比之下,2J弹簧夹头提供相同的0.0005英寸标准公差,但夹持表面积增加了50%,这减少了较长工件上的零件偏转。
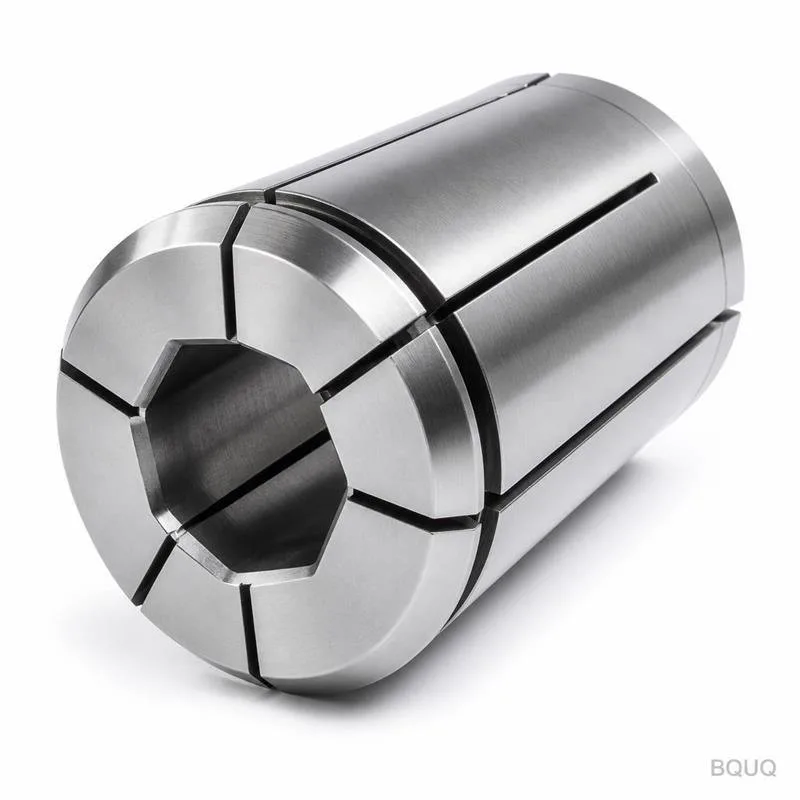
现代液压夹头可实现0.0001英寸或更好的跳动,但每个夹头的成本在800至2,500美元之间,并且需要单独的液压单元或手动泵。热缩刀柄提供类似的精度,但需要感应加热器(通常为3,000至7,000美元),并且在不更换整个刀柄的情况下无法夹持直径变化的工件。相比之下,一套完整的30件5C弹簧夹头组成本约为600至1,200美元,数控车床的拉杆改造费用约为450美元。工程权衡很明确:液压系统在高产量、高精度的主轴工作中表现出色,但对于每单生产100至2,000件零件的加工车间,5C弹簧夹头以10%的成本提供了90%的精度。此外,5C弹簧夹头可以是六角形、方形或定制加工成不规则形状,而液压夹头在没有特殊工装的情况下无法适应这些形状。
5C弹簧夹头设计使用锥形外表面(通常为10度包含角),当被拉杆拉动时,会均匀地收缩在工件周围。这种径向力分布近乎完美,这就是为什么5C弹簧夹头可以在1英寸直径的棒料上施加高达250英尺-磅的夹持扭矩而不会在表面留下痕迹。对于壁厚低至0.020英寸的薄壁管材,可以将夹头开槽至特定深度或定制磨削以降低接触压力,从而防止椭圆化。关键规格是夹头的收缩范围:标准5C弹簧夹头在其整个行程中收缩1/32英寸(0.03125英寸),而2J弹簧夹头收缩1/16英寸(0.0625英寸),允许一个夹头在该窗口内处理一定范围的棒料直径。这种宽收缩范围是5C弹簧夹头能够夹持直径变化为0.010英寸的粗糙锯切棒料而不损失位置精度的原因。
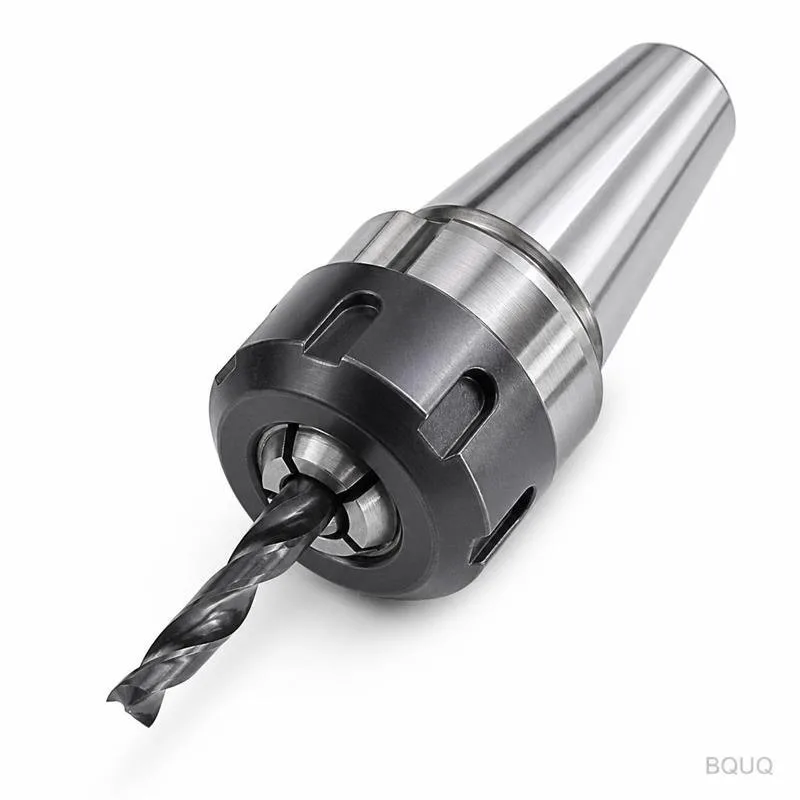
5C弹簧夹头的理想工件是圆形、六角形或方形棒料,材质为铝、黄铜、低碳钢或不锈钢,直径在0.030英寸至1-1/16英寸之间。对于2J弹簧夹头,范围从0.125英寸延伸到1-5/8英寸,覆盖了大多数汽车和液压接头应用。这些夹头不建议用于纯铜或特氟龙等极软材料,因为高径向力会导致塑性变形;在这种情况下,我们建议使用具有更大接触面积的夹头或分体衬套。对于硬度超过45 HRC的淬硬钢,标准5C弹簧夹头仍然可以有效地夹持,但夹头淬硬钢(通常为58-62 HRC)的磨损率会增加30%,因此我们建议在生产批次超过10,000件时使用硬质合金衬里夹头。带螺纹的部件绝不应在没有保护套的情况下放入5C弹簧夹头中,因为锋利的螺纹牙顶会损坏夹头内孔。
标准的现成5C弹簧夹头,圆形钢制版本的成本在25至45美元之间,而精度磨削版本(0.0002英寸TIR)的成本为75至120美元。具有特殊孔径、方形或台阶轮廓的定制5C弹簧夹头通常每个定价为150至300美元,最小订购量为2至5件。来自Hardinge或Royal等主要制造商的标准夹头交货期为1至3天,而定制磨削夹头需要5至10个工作日。对于2J弹簧夹头,由于毛坯尺寸较大,价格高出40%:标准2J弹簧夹头售价为60至90美元,定制版本起价为200美元。在钻鑫,我们库存了超过1,200个5C弹簧夹头,覆盖从1/16英寸到1-1/16英寸的每个1/64英寸增量,这消除了我们数控车削和瑞士型加工操作的等待时间。
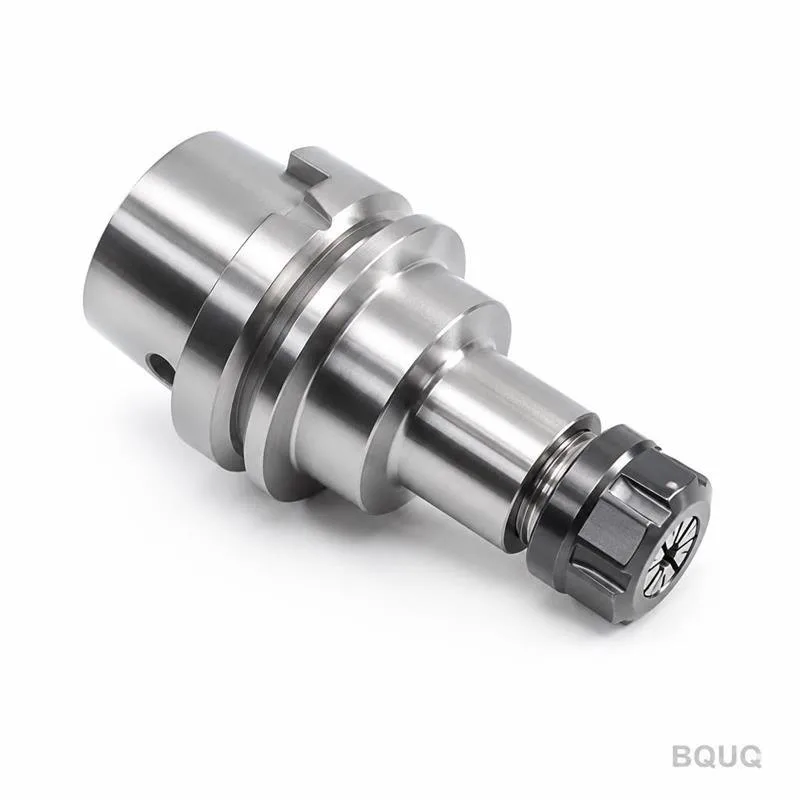
当您的工件直径超过1-1/16英寸但小于1-5/8英寸,或者当您需要减少长而细长零件(长径比超过4:1)的偏转时,请选择2J弹簧夹头。2J弹簧夹头较大的主体提供的接触面积是5C弹簧夹头的2.25倍,这意味着工件表面压力更低,振动阻尼更好。例如,在加工一根直径为1.5英寸、长度为12英寸的316不锈钢轴时,5C弹簧夹头在自由端会允许0.002英寸的偏转,而2J弹簧夹头在相同的切削力下会将偏转控制在0.0008英寸以内。相反,对于直径小于1英寸的小零件,始终使用5C弹簧夹头,因为较小的质量允许更快的主轴加速,并且磨损时更换夹头的成本更低。
维护良好的5C弹簧夹头,如果在锥面上每200次循环用轻质油膜润滑,将保持其原始精度约500,000次循环。最常见的失效模式是锥面磨损,当切屑或砂粒被困在夹头锥面和主轴鼻端之间时发生,导致仅10,000次循环后同心度就损失0.0005英寸。我们建议每班开始时用软刷和压缩空气清洁夹头锥面,并在夹持直径处的跳动超过0.0015英寸TIR时更换夹头。拉杆张力也至关重要:典型的5C拉杆对于铝材应拧紧至20至30英尺-磅,对于钢材最高可达50英尺-磅,但超过60英尺-磅将永久性地使夹头的收缩槽变形。检查夹头磨损的一个简单测试是夹持一根精密磨削的销钉,并用0.0001英寸的千分表测量跳动;如果读数超过原始规格的两倍,请立即更换夹头。
| 工件夹持类型 | 最大夹持直径 | 标准跳动(TIR) | 50英尺-磅拉杆力下的夹持力 | 典型单价 | 更换时间 | 适用生产批量 |
| 5C弹簧夹头 | 1.0625英寸 | 0.0005英寸 | 4,200磅力 | 35美元(标准) | 30秒 | 10至5,000件 |
| 2J弹簧夹头 | 1.6250英寸 | 0.0005英寸 | 6,800磅力 | 75美元(标准) | 45秒 | 10至5,000件 |
| 液压夹头 | 2.0000英寸 | 0.0001英寸 | 8,500磅力 | 1,500美元 | 5分钟 | 1,000至100,000件 |
| 热缩刀柄 | 1.2500英寸 | 0.0001英寸 | 7,200磅力 | 900美元加加热器 | 10分钟 | 500至50,000件 |
| 三爪自定心卡盘 | 6.0000英寸 | 0.0015英寸 | 5,000磅力 | 250美元 | 2分钟 | 100至1,000件 |
最常见的误解是5C弹簧夹头仅适用于手动车床,在数控加工中心上已经过时。实际上,许多数控车床和车铣复合中心使用5C弹簧夹头作为标准主轴工件夹持装置,因为它们允许通过简单的气动执行器从主轴孔中拉棒料。另一个误解是5C弹簧夹头不能精确夹持方形或六角形棒料;然而,使用定制磨削的方形内孔,5C弹簧夹头可以夹持0.500英寸的方形棒料,角到角的精度为0.0005英寸。最后,一些工程师认为5C弹簧夹头不适合高于6,000 RPM的高速加工,但经过动平衡且锥面磨削的5C弹簧夹头在瑞士型车床上常规使用于10,000 RPM,且没有可测量的振动。
可以,5C弹簧夹头是外圆磨削和平面磨削夹具的标准工件夹持装置,因为它们提供了刚性、可重复的旋转轴线。安装在精密分度器中的5C弹簧夹头可以夹持圆形棒料,同时将外径磨削至0.0002英寸的公差,并且夹头可以以15度增量分度,用于六角形或方形零件。
标准5C弹簧夹头在未平衡时额定最大主轴转速为6,000 RPM,但经过精密磨削和动平衡的5C弹簧夹头可以在10,000 RPM下运行。限制因素是拉杆的旋转质量,因此我们建议在高速应用中使用短拉杆和平衡螺母。
可以,5C和2J弹簧夹头尺寸根据ANSI/ASME B5.10标准标准化,因此Hardinge的5C弹簧夹头适用于Royal的主轴鼻端,反之亦然。但是,主轴鼻端锥角必须完全匹配(5C和2J均为10度),并且拉杆上的螺纹螺距必须相同,以避免乱扣。
工件打滑通常是由于拉杆张力不足或夹头内孔相对于棒料直径过大造成的。始终使用与棒料直径相差在0.002英寸以内的夹头,并根据材料将拉杆拧紧至推荐的英尺-磅值。对于六角形棒料,使用六角形夹头而不是圆形夹头,以将接触面积增加30%。
标准5C弹簧夹头将保持其精度200,000至500,000次循环,具体取决于所夹持的材料和拉杆张力。500,000次循环后,锥面将磨损到足以使跳动增加0.0005英寸,这是更换的阈值。通过适当的清洁和润滑,夹头可以使用超过100万次循环,但更换成本(35美元)远低于报废零件的成本。
航空航天、汽车和医疗器械行业仍然依赖5C弹簧夹头进行接头、轴类和外科研器械的二次加工。石油和天然气行业使用2J弹簧夹头加工需要高夹持力且不变形的大直径阀门部件。
5C和2J弹簧夹头系统不是妥协;它们是针对特定工程问题的优化解决方案:以高精度、低成本和快速换装来夹持圆形和六角形棒料。虽然液压和热缩系统提供稍好的跳动,但5C系统的总拥有成本低90%,使其成为加工车间和中批量生产的理性选择。在钻鑫,我们在数控车床和磨削单元中使用了20年的5C弹簧夹头,并且我们继续在新项目中使用它们,因为它们提供了可预测、可重复的结果。如果您正在评估新零件的工件夹持方案,或需要对当前工艺提供第二意见,我们的工程团队可以在12小时内提供免费的夹具和工装布局。请通过sc@bquq.cn或WhatsApp +86 13713157787联系我们,或访问www.bquq.cn讨论您的需求。










