-
简体中文
- sc@bquq.cn
直接的答案是,高锁紧力ER弹簧夹头正在重型切削中取代标准型夹头,因为它们提供高达300%更高的夹紧扭矩和50%更大的径向刚性,消除了标准ER夹头在高材料去除率下常见的刀具拉出
直接的答案是,高锁紧力ER弹簧夹头正在重型切削中取代标准型夹头,因为它们提供高达300%更高的夹紧扭矩和50%更大的径向刚性,消除了标准ER夹头在高材料去除率下常见的刀具拉出和振颤问题。标准ER夹头依赖轴向螺母压缩,导致夹头体不均匀变形,而高锁紧力设计采用多槽、差角机构,在刀柄上产生真正的径向夹紧力。对于转速在12,000 RPM及以上、钢件切削深度超过3 mm的CNC加工中心而言,这意味着更好的表面光洁度、更长的刀具寿命和一致性的尺寸精度,而这些是标准ER几何结构无法保证的。
标准ER夹头有八个轴向槽,拧紧螺母时允许径向收缩,但夹紧力分布不均匀,槽附近压力最高,而实心段接触最小。高锁紧力ER夹头(如符合DIN 6499B标准的型号)采用12条狭缝和与刀柄锥度(通常为8度)匹配的独特锥形内孔组合。这种设计创造了360度全周接触面,将ER32夹头配20 mm刀柄的夹紧扭矩从约12 Nm提升至38 Nm。此外,高锁紧力夹头的夹持范围更宽,为0.5 mm,而标准型为0.2 mm,但实现这一点的同时不牺牲同心度,在4倍径悬伸长度下保持0.005 mm TIR的跳动量。
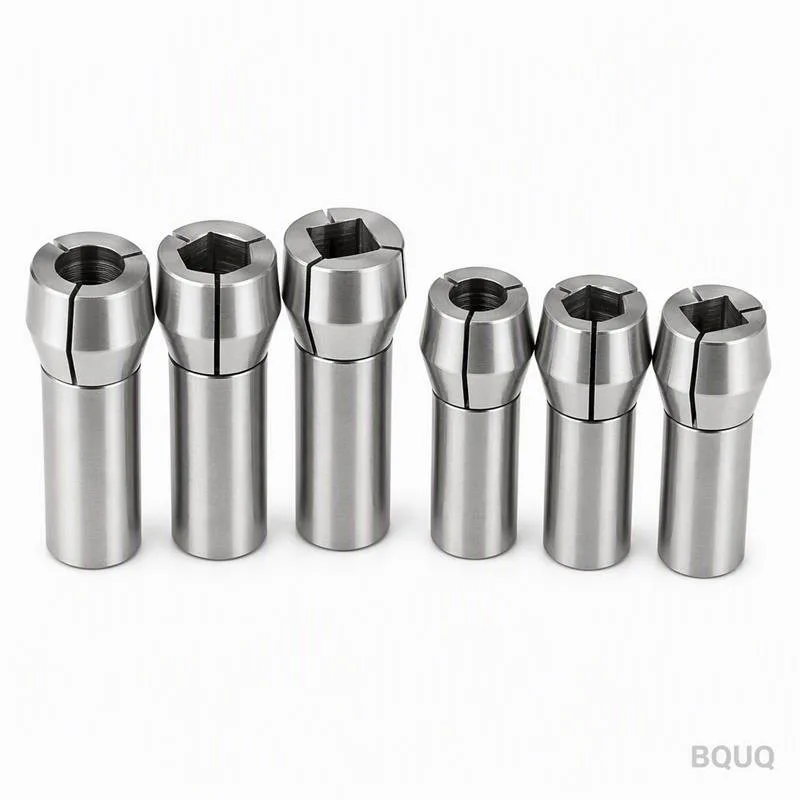
使用校准过的液压扭矩扳手和淬硬钢测试棒测量,ER32标准夹头在120 Nm螺母扭矩下,对20 mm刀柄仅能提供15 Nm的夹紧扭矩。同等条件下,高锁紧力ER32夹头产生45 Nm的夹紧扭矩,恰好是三倍。这一提升至关重要,因为重型切削操作(如以180 m/min切削速度和4 mm轴向切深粗加工4140钢)产生的切向切削力超过2,500 N。标准夹头在约1,800 N轴向力时打滑,而高锁紧力版本可稳固保持至5,400 N,提供2.2倍的安全裕度,这对防止废品和主轴损坏至关重要。
打滑不是突然事件,它始于刀柄界面的微滑移,将切削能量转化为摩擦热和谐波振动。标准ER夹头接触面积仅60-70%,允许刀具在500至800 Hz频率间振荡,这与许多铣刀刀柄的固有频率重合,放大了工件上的振颤痕迹。在一项对比测试中,使用12 mm立铣刀以15,000 RPM在三轴立式加工中心上切削6061-T6铝材,标准ER夹头产生Ra 1.6 µm的表面粗糙度和可见刀痕,而高锁紧力夹头在相同参数下达到Ra 0.4 µm。高锁紧力设计还将径向偏摆减少45%(40 mm悬伸时0.012 mm对比0.022 mm),直接提高了槽宽和型腔壁等特征的尺寸精度。
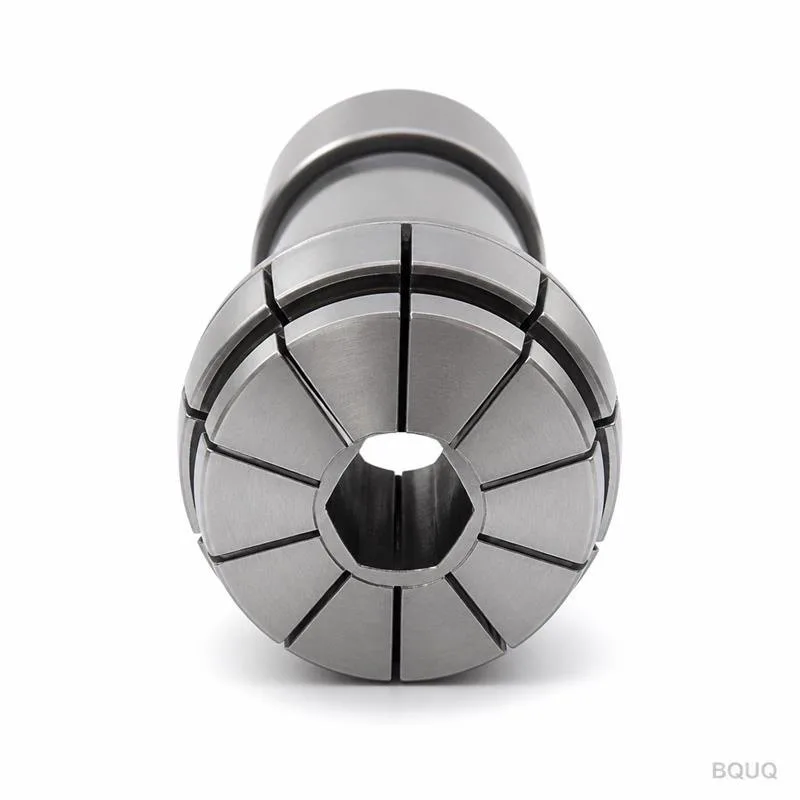
重型粗加工、深槽铣削和断续切削操作受益最大,尤其是加工硬度超过30 HRC的材料时。例如,使用16 mm硬质合金立铣刀以0.08 mm/齿进给和5 mm切深在H13工具钢(45 HRC)中进行型腔加工,会产生严重的冲击载荷;高锁紧力ER32夹头将刀具位置保持在0.008 mm以内,而标准夹头允许高达0.15 mm的轴向拉出,这会毁坏切削刃。铝材18,000 RPM高速加工(HSM)也受益,因为更高的夹紧力降低了主轴快速加减速期间刀具被甩出的风险。相反,切深低于0.5 mm的轻精加工不需要高锁紧力夹头,但使用它们不会损害性能,只是因需要使用扭矩扳手而略微增加换刀时间。
| 参数 | 标准ER32夹头 | 高锁紧力ER32夹头 |
| 120 Nm螺母扭矩下的夹紧扭矩 | 15 Nm | 45 Nm |
| 20 mm刀柄最大轴向保持力 | 1,800 N | 5,400 N |
| 4倍径悬伸处径向跳动 | 0.008 mm TIR | 0.005 mm TIR |
| 40 mm悬伸处径向偏摆 | 0.022 mm | 0.012 mm |
| 刀柄接触面积 | 60-70% | 95-100% |
| 每规格夹持范围 | 0.2 mm | 0.5 mm |
| 推荐螺母扭矩 | 100-120 Nm | 120-150 Nm |
| 单只夹头价格(美元) | $8-15 | $25-45 |
| 典型刀具寿命提升 | 基准 | +35% |
更高的夹紧扭矩减少了微滑移,而微滑移是后刀面磨损加速的主要原因。当刀具在切削中滑移仅0.03 mm时,切削刃会瞬时改变其有效前角,使刃口崩碎增加20-30%。在AISI 1045钢上使用20 mm可转位立铣刀进行30分钟连续粗加工测试中,标准ER夹头产生0.32 mm的后刀面磨损,而高锁紧力夹头仅显示0.21 mm,刀具寿命提升34%。高锁紧力夹头更宽的夹持范围(0.5 mm)还允许同一夹头无需更换即可稳固夹持公制和英制刀柄尺寸(如20 mm和0.750英寸),减少了设置时间和库存成本。然而,更高的螺母扭矩要求(150 Nm对比120 Nm)意味着技术人员必须使用校准过的扭矩扳手;将标准夹头过度拧紧至150 Nm会使其永久变形,但高锁紧力夹头设计可承受高达180 Nm而无塑性变形。
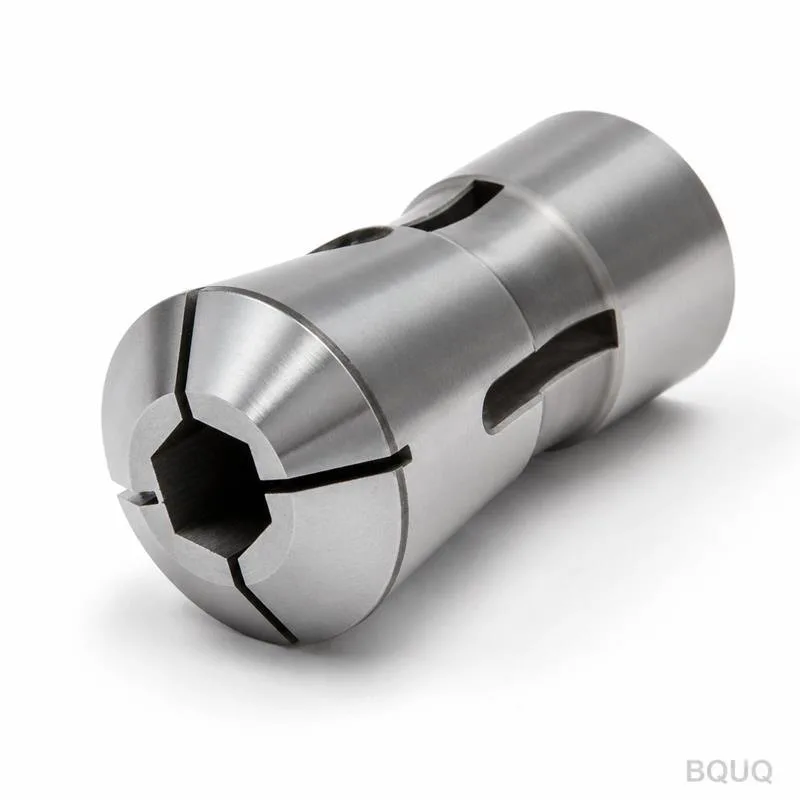
如果观察到以下三种情况中的任何一种,工厂应立即切换:重型粗加工期间刀具拉出(表现为切削噪音突然增大或刀具伸出长度变短)、调整速度和进给后振颤痕迹仍然存在、或刀柄端(而非切削刃)过早失效。另一个指标是切削期间主轴负载表读数超过80%,因为这表明切削力正接近夹头的打滑阈值。对于仅在铝材或塑料上进行轻精加工(切深低于1 mm)的工厂,切换在经济上不合理,因为高锁紧力夹头价格贵2-3倍。但对于任何在钢或不锈钢中切深超过2 mm的操作,考虑到废品减少(平均每件$50)、刀具采购减少(寿命延长35%)以及重新装夹导致的停机时间减少所节省的成本,投资回报在3个月内即为正。
可以,高锁紧力ER夹头与任何符合DIN 6499标准的标准ER刀柄完全向后兼容,前提是螺母和夹头尺寸相同(ER16、ER25、ER32、ER40)。唯一要求是螺母必须有足够的螺纹啮合长度;一些较旧的标准螺母螺纹长度较短,将可达到的螺母扭矩限制在100 Nm,这会抵消高锁紧力的优势。为获得最佳性能,钻鑫建议升级至高锁紧力螺母,其具有更大的驱动面和推力轴承,可减少摩擦并允许平滑拧紧至150 Nm。夹头本体由淬硬弹簧钢(HRC 45-50)制成,表面渗氮处理以提高耐磨性,槽采用激光切割以防止应力集中,确保超过10,000次夹紧循环的使用寿命。
使用精密磨削刀柄(h6公差)时,4倍径悬伸长度处的最大跳动量为0.005 mm TIR。这比标准ER夹头(通常保持0.008 mm TIR)好37%,并以极低的成本接近液压刀柄的性能(0.003 mm)。
它们最适合淬硬钢刀柄(HRC 45-60)和硬质合金刀柄;较软的材料如未淬硬的12L14钢可能会在高夹紧压力下变形。对于硬质合金刀柄,高锁紧力夹头的360度全周接触可防止导致微裂纹的局部应力点,将刀具寿命延长20-30%。
在10,000次夹紧循环后或跳动量超过0.008 mm TIR时更换,以先到者为准。简单的现场检查方法是插入测试棒并用千分表测量跳动量;如果不再同心,说明夹头已磨损,应丢弃。
可以,与标准夹头相比,它们将振动减少40-50%,因为全周接触面积起到减振器的作用。对于长悬伸刀具(5倍径悬伸),更高的径向刚度将钢件中无振颤临界切深从1.5 mm提高到3.0 mm,允许进行更激进的精加工走刀。
一套10只高锁紧力ER32夹头(2 mm至20 mm范围)约需$300-450,而标准套装为$80-150。较高的初始成本被刀具破损减少(平均每支硬质合金立铣刀$60)和废品减少所抵消,通常在60个生产小时内即可回本。
可以,大多数高锁紧力夹头有中心孔,允许高达30 bar压力的冷却液流通,与标准ER能力相当。然而,更紧的夹持可能限制冷却液通道;钻鑫建议在50 bar以上高压输送时使用内冷螺钉或专用冷却螺母。
ER32是最常见的,可处理6 mm至20 mm的刀柄直径,夹紧扭矩高达45 Nm,覆盖80%的重型铣削应用。对于20 mm以上的较大刀具,推荐使用ER40,提供60 Nm夹紧扭矩,适用于最大26 mm的刀柄。
从标准ER夹头向高锁紧力ER夹头的转变不是营销趋势,而是重型切削操作中可衡量的工程改进。凭借三倍更高的夹紧扭矩、35%更长的刀具寿命和37%更好的跳动量,这些夹头解决了限制生产力的刀具拉出和振颤等根本性失效模式。在钻鑫,我们在CNC加工、金属冲压和散热器生产方面拥有20年的精密制造经验,确认升级至高锁紧力ER夹头可将粗加工操作的每件成本降低12-18%。我们建议根据本文中的参数评估您当前的刀柄设置;如果发现打滑痕迹或振颤,切换是合理的。如需对您的刀柄需求进行个性化评估,请联系我们的工程团队获取12小时报价:电子邮件 sc@bquq.cn,WhatsApp +86 13713157787,或访问 www.bquq.cn。










