-
简体中文
- sc@bquq.cn
在新产品开发过程中,原型制作是验证设计、适配性和功能的关键步骤
在新产品开发过程中,原型制作是验证设计、适配性和功能的关键步骤。对于金属部件而言,小批量金属冲压兼具速度、成本效益和灵活性,是原型制作的理想选择。与需要昂贵模具和长交货期的大批量生产不同,小批量冲压使工程师和产品设计师能够快速测试多个迭代方案,而不会超出预算。本指南将探讨为何小批量金属冲压是原型制作的首选方案,它与其他方法的对比,以及如何充分利用原型批次的实际技巧。
小批量金属冲压通常指产量在100到10,000件之间的生产批次。它采用简化模具——例如软模具(铝或低碳钢模具)甚至激光切割毛坯——将金属板材成型为所需形状。与大批量硬模具(淬硬钢模具)相比,这种方法大幅降低了前期模具成本。常见工艺包括适用于短批次的级进模、传递模和复合模。最终结果是:您能以极低的成本和更短的交货期获得具有行业标准精度和表面处理的冲压金属原型。
大批量模具成本可能高达数万美元——对于原型批次来说过于昂贵。小批量冲压使用成本更低的模具,通常由铝或非热处理钢制成,可将模具成本降低50%–80%。您只需为所需部分付费,从而经济可行地测试多种设计或小批量产品。
由于模具制造更快(4–8周,而大批量需12–20周),您可以快速获得零件。迭代也更快:如果设计变更,修改软模具更简单、成本更低。这种灵活性支持快速的设计-制造-测试循环。
原型制作重在探索。小批量冲压可生产少量零件,用于测试不同材料、厚度或几何形状。您可以订购几百个零件进行装配检查,然后调整并重新生产。这种迭代能力对于在投入大批量生产前优化设计至关重要。
| 方法 | 单件成本 | 模具成本 | 交付周期 | 材料选择 | 最适合 |
|---|---|---|---|---|---|
| 小批量冲压 | $$ | $ | 2-8周 | 多种金属 | 功能性金属原型、小批量 |
| 金属3D打印 | $$$ | $0 | 1-2周 | 有限合金 | 复杂几何形状,快速成型/适配 |
| CNC加工 | $$$ | $ | 1-3周 | 广泛范围 | 精密零件,严格公差 |
| 大批量冲压 | $ | $$$$ | 12-20周 | 多种金属 | 批量生产 |
对于需要冲压金属机械性能(如加工硬化和晶粒流向)的原型件,冲压通常优于3D打印或机加工零件。冲压可复现精确的生产工艺,让您对可扩展性充满信心。
优化设计,追求简洁:
通过设计更少的工位和更简单的特征来降低模具成本。原型试制时尽量避免深拉延或复杂折弯。
选择合适的材料:
尽可能使用与最终生产相同的金属等级;但对于原型,您可以使用类似且更易获得的材料来替代以节省成本。
与经验丰富的冲压厂商合作:
并非所有冲压车间都处理小批量订单。寻找专注于快速周转、小批量生产并提供可制造性设计(DFM)反馈的制造商。
考虑级进模与复合模:
级进模适用于中等批量生产,速度更快;复合模适用于极低批量(200-500件),成本更低。请与供应商讨论。
二次加工方案:
冲压可包括折弯、压花、压印甚至模内攻丝。识别关键特征以最小化后处理。
利用软模具进行迭代:
确保模具便于修改。软模具通常可以以较低费用进行返工。
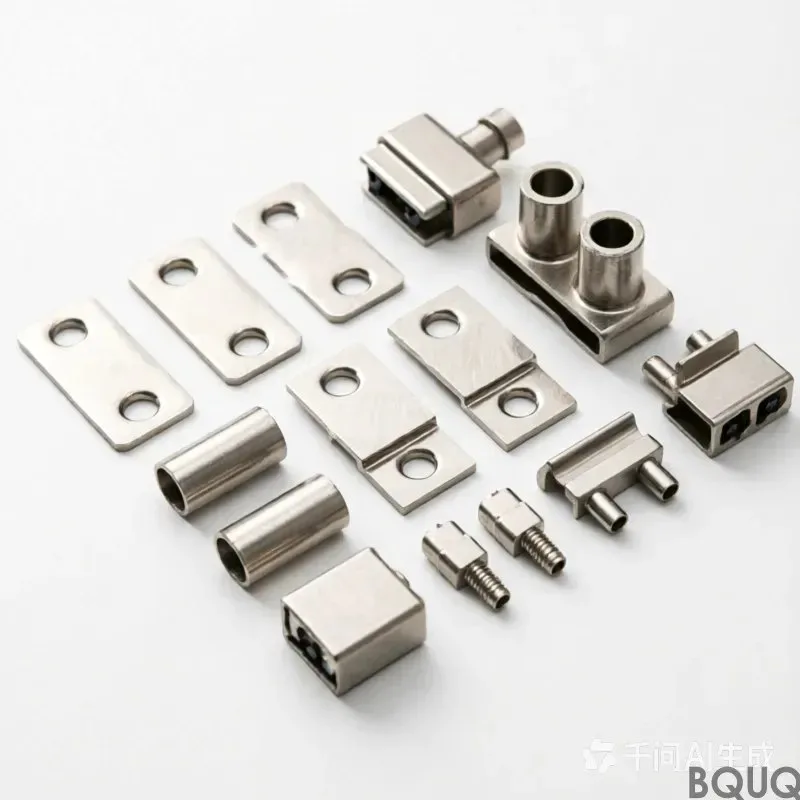
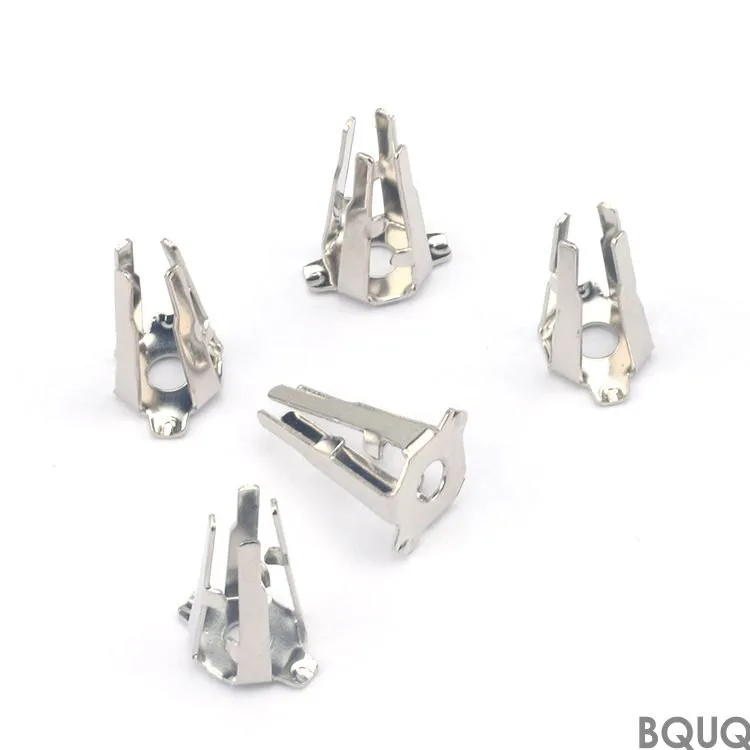
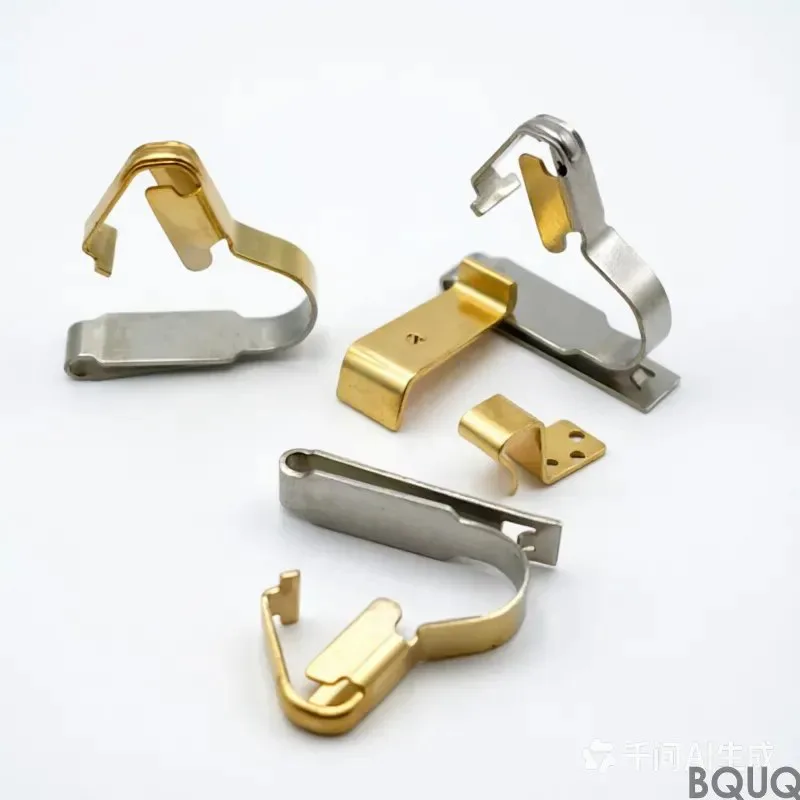
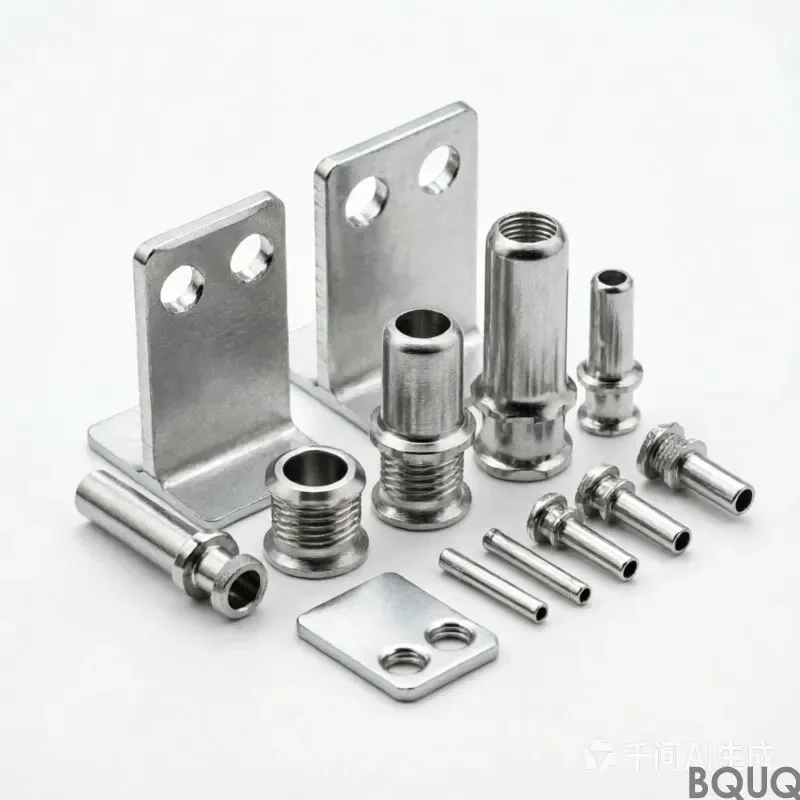
当需要模拟量产条件的功能性金属原型时(相同材料、相同性能、相同公差),小批量冲压是最佳选择。它适用于支架、外壳、连接器和小型机械零件。若零件具有复杂3D几何形状或内部空腔,3D打印可能更适合初始外形验证。对于需要严格公差和精细表面的零件,CNC加工可能更优。但若目标是验证可量产化的冲压设计,小批量冲压无可替代。
小批量金属冲压填补了快速原型与批量生产之间的空白。它以短交期提供经济实惠的真实金属零件,使您能在规模化前测试、迭代并完善设计。通过理解其优势、对比替代工艺并遵循最佳实践,您可以在降低风险的同时加速产品开发周期。对于下一个原型批次,请考虑小批量金属冲压——它可能是完美之选。