-
简体中文
- sc@bquq.cn
按品类、地域、行业场景提供五金加工选型、工艺参数与报价参考。
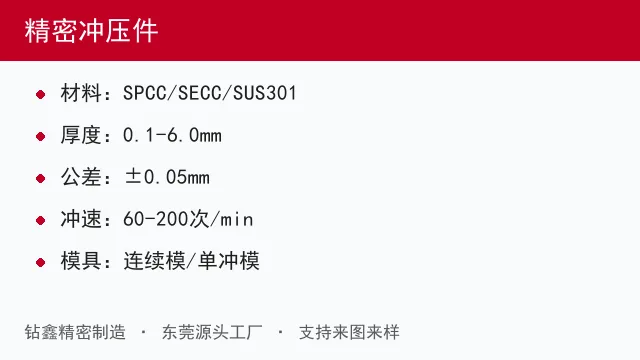
要点速览 精密冲压件——精密冲压靠模具导正与送料精度保证,级进模配合自动送料可实现高速连续生产。 本节围绕「精密冲压件」给出工艺路径、关键参数、常见问题与选型建议,供采购与工程人员直接对照使用。
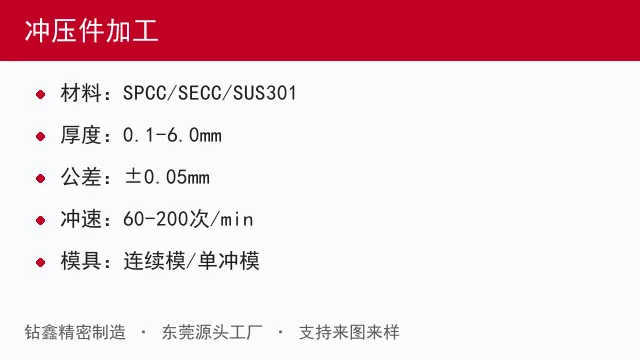
要点速览 冲压件加工——冲压件加工按工序分冲裁、弯曲、拉伸、成型四类,工序越多模具工位越多,模具成本越高。 本节围绕「冲压件加工」给出工艺路径、关键参数、常见问题与选型建议,供采购与工程人员直接对照使用。
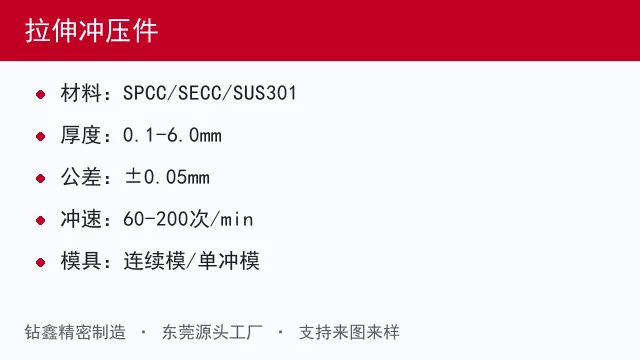
要点速览 拉伸冲压件——拉伸件要控制拉深比与压边力,壁厚不均与开裂是主要风险,深拉伸需多道次加中间退火。 本节围绕「拉伸冲压件」给出工艺路径、关键参数、常见问题与选型建议,供采购与工程人员直接对照使用。
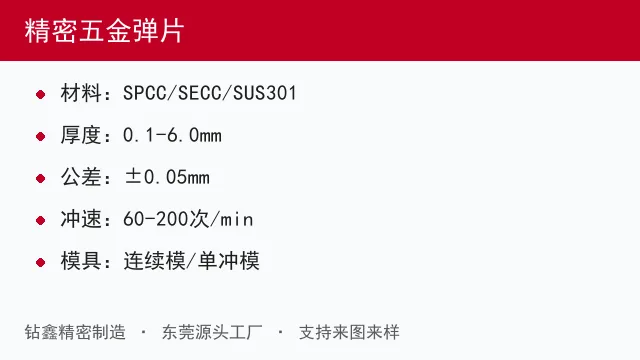
要点速览 精密五金弹片——弹片对材料弹性与热处理敏感,常用磷青铜、铍铜、不锈钢,需控制回弹并做弹力抽检。 本节围绕「精密五金弹片」给出工艺路径、关键参数、常见问题与选型建议,供采购与工程人员直接对照使用。
要点速览 五金冲压件厂家——选冲压厂主要看三点:自制模具能力、吨位与送料设备覆盖、以及量产后的一致性数据。 本节围绕「五金冲压件厂家」给出工艺路径、关键参数、常见问题与选型建议,供采购与工程人员直接对照使用。
要点速览 连续模冲压——连续模(级进模)在一副模具内完成多工序,效率高、一致性好,适合大批量,但模具投入高。 本节围绕「连续模冲压」给出工艺路径、关键参数、常见问题与选型建议,供采购与工程人员直接对照使用。
要点速览 铜材冲压件——铜材导电导热好、延展性佳,常用于端子与接触件,冲压后多需镀锡或镀镍防氧化。 本节围绕「铜材冲压件」给出工艺路径、关键参数、常见问题与选型建议,供采购与工程人员直接对照使用。
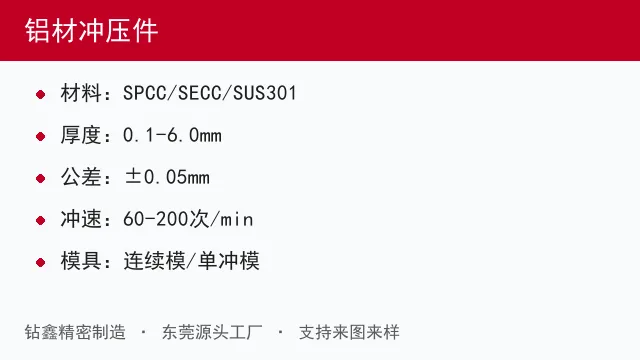
要点速览 铝材冲压件——铝材密度低、易成型,但易产生毛刺与粘模,模具需抛光并控制冲压速度。 本节围绕「铝材冲压件」给出工艺路径、关键参数、常见问题与选型建议,供采购与工程人员直接对照使用。
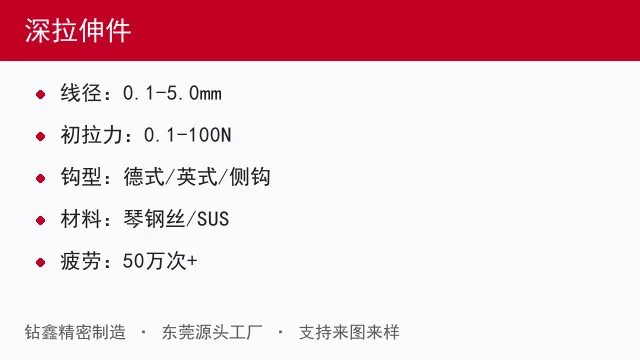
要点速览 深拉伸件——深拉伸是多次拉深成型的壳体类零件,需逐道次控制拉深比与润滑,中间退火恢复塑性。 本节围绕「深拉伸件」给出工艺路径、关键参数、常见问题与选型建议,供采购与工程人员直接对照使用。
