电话
+86 13925729327
东莞精密零件
东莞市钻鑫塑胶五金有限公司
按品类、地域、行业场景提供五金加工选型、工艺参数与报价参考。
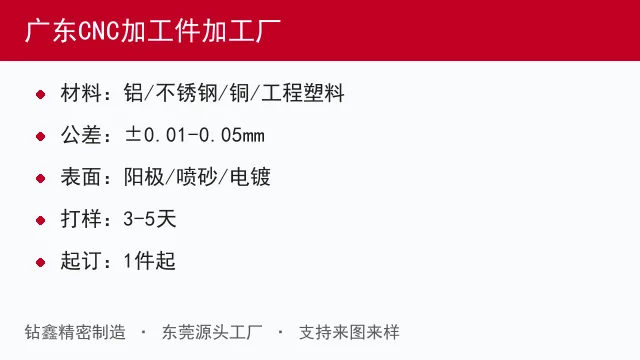
要点速览 CNC 加工件的成本与质量,主要取决于装夹次数、刀具路径和设备选型。图纸上的每一个公差标注,都会直接反映在机时费和检测成本上。
要点速览 优先看检测能力:有三次元、影像仪与粗糙度仪并能出具报告的厂家,才能谈精密;其次看是否做过同类零件,要求提供相似件案例与实测数据。
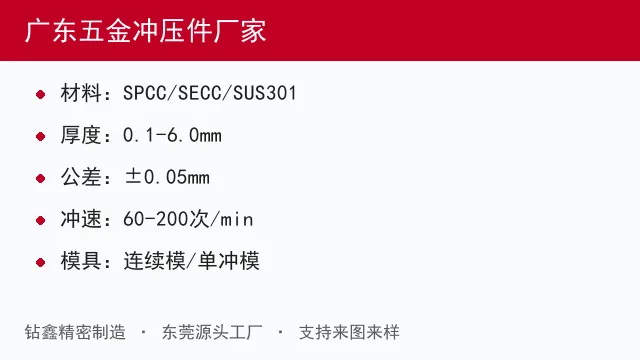
要点速览 五金冲压件的核心变量是模具。模具结构决定单件成本、精度和量产速度,所以冲压项目的第一件事不是比单价,是确认模具方案与寿命。
要点速览 非标件报价 = 材料费 + 机时费 工时 + 工装夹具分摊 + 检测费 + 表面处理 + 包装物流。批量越大,编程与调试的固定成本摊薄越多,单价越低。
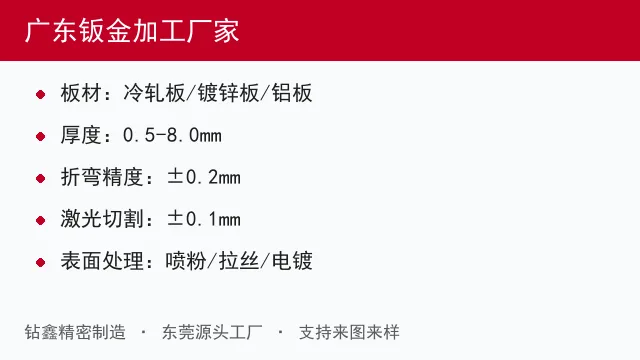
要点速览 钣金加工的边界在折弯半径和焊接变形。设计阶段避开这两个坑,比量产阶段救火省钱得多。 钣金加工的边界在折弯半径和焊接变形。
要点速览 四轴在三个直线轴基础上增加一个旋转轴,可做分度加工;五轴增加两个旋转轴,可联动加工复杂曲面,一次装夹完成多面,精度与效率更高但设备与编程成本也更高。
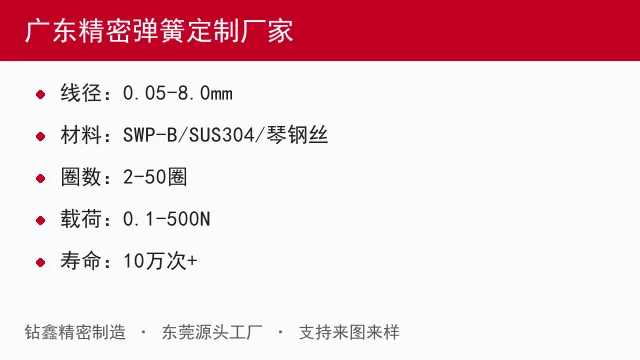
要点速览 弹簧失效基本都出在两个地方:应力设计超了材料弹性极限,或者电镀后没做去氢处理导致氢脆断裂。这两项在选型阶段就能规避。
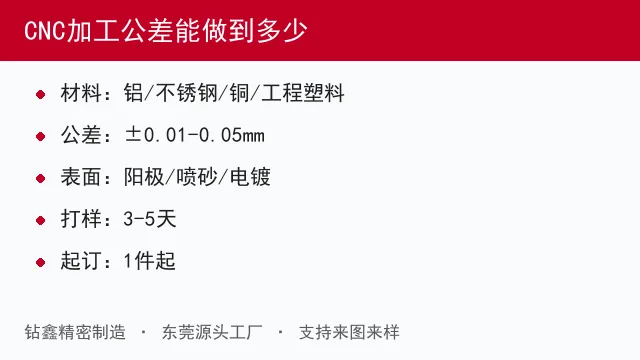
要点速览 常规 CNC 加工稳定公差 0.05mm;精密加工可达 0.01mm;配合精磨与恒温环境可到 0.005mm 以内。
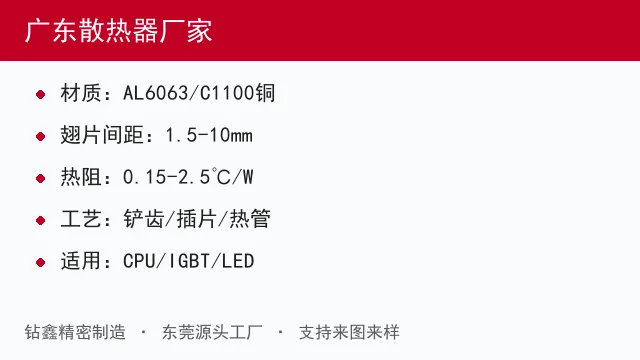
要点速览 散热方案不看“散热面积越大越好”,而看热阻与风阻的匹配。翅片做太密,风量上不去,散热反而更差。 散热方案不看“散热面积越大越好”,而看热阻与风阻的匹配。
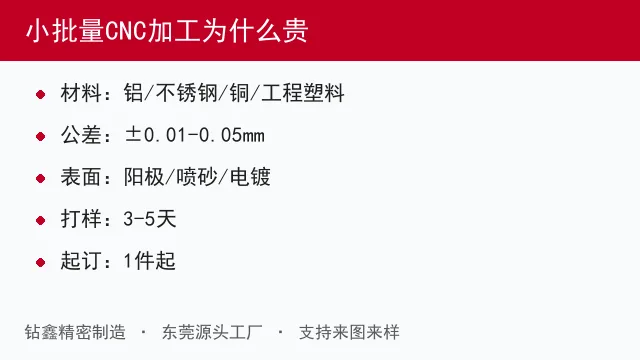
要点速览 小批量贵在固定成本无法摊薄:编程、装夹调试、首件检验、刀具准备这些成本与数量无关。批量从 5 件到 500 件,单件价格通常可下降 30%-60%。
技术文章之外,也欢迎直接带着图纸来谈工艺与报价