-
简体中文
- sc@bquq.cn
中国钻鑫公司是一家专业从事数控加工服务、精密金属冲压件加工、金属冲压件、精密弹簧、电子弹簧、铝散热器、铝散热器的专业供应商,官网:bquq.cn拥有20年生产经验,我们随时为您服务!
| 三坐标 | 二次元模具自制:配有模具车间,冲压模、夹具自行设计与维修,改模响应快。 |
|---|---|
| 过程检验 | :首件确认 |
| 巡检 | 出货全检,检测记录随货可提供。 |
| 物料证明 | :可提供材质报告、RoHS、盐雾试验与膜厚检测报告。 1 交期承诺 |
| :量产订单按约定交期交付,逾期主动沟通并给出补救方案。 | 3-7 小批量友好 |
| :支持 | 件打样,样品费可在量产订单中抵扣。 |
冲压件的痛点,我们来填平
做五金产品,您是否经历过这些:打样完美无瑕,量产却毛刺横飞;上一批装配顺畅,这一批频繁卡顿;模具三天两头修,交期一拖再拖。在铁甲牛,我们把行业通病变成了不可逾越的红线。
为什么选择铁甲牛金属冲压件?
优势一:万次如一,敢承诺批次零差异
我们的做法:模具钢采用进口SKD11/DC53,热处理后经多次深冷处理消除内应力。量产全程SPC统计管控,关键尺寸每500冲次抽样一次,数据实时录入系统。
客户价值:您的自动化产线不再因零件差异而停机。批次切换无需重新调试,一次良品率稳定在高位。
优势二:毛刺控制到微米级,省去后续去毛刺成本
我们的做法:模具间隙控制在料厚的3%-5%,刃口保持镜面级。特殊要求下,冲压同步配备整平与振动研磨工艺,毛刺可控制在0.03mm以内。
客户价值:冲压件下线即可直接进入您的装配线或电镀工序。省去二次加工的人员、时间和废品成本。
优势三:模具寿命=您的长期成本,我们帮您算长远账
我们的方法:模具寿命在设计阶段即进行预估,并采用可更换镶块结构。模具交付时附带《模具寿命预估与维护手册》,主动提醒易损件更换节点。单套模具承诺保用寿命,超寿命后免费维修一次。
客户价值:三年后单件冲压成本仍可控。无因模具突然报废导致生产中断的风险,您的BOM成本计算更精准。
优势四:当天出具DFM报告,让设计缺陷止步于图纸
我们的方法:收到图纸后4小时内,工程团队出具可制造性分析报告。针对冲压圆角、孔间距、折弯回弹等提出优化建议,并附CAE仿真分析图。
客户价值:开模前即可看到零件成型后的应力分布。提前规避开裂、起皱风险,缩短从设计到量产的周期。
优势五:材料、模具、冲压、表面处理,一站式交付
我们的方法:整合冲压、CNC、弹簧和散热片四条生产线。冲压、攻牙、铆接及部分CNC精加工可在厂内完成,同时连接稳定的电镀、阳极和喷涂供应链。
客户价值:一个零件无需对接三家供应商。从冲压毛坯到表面处理成品,一张订单、一次交付、一份检测报告。
我们专精的产品类型
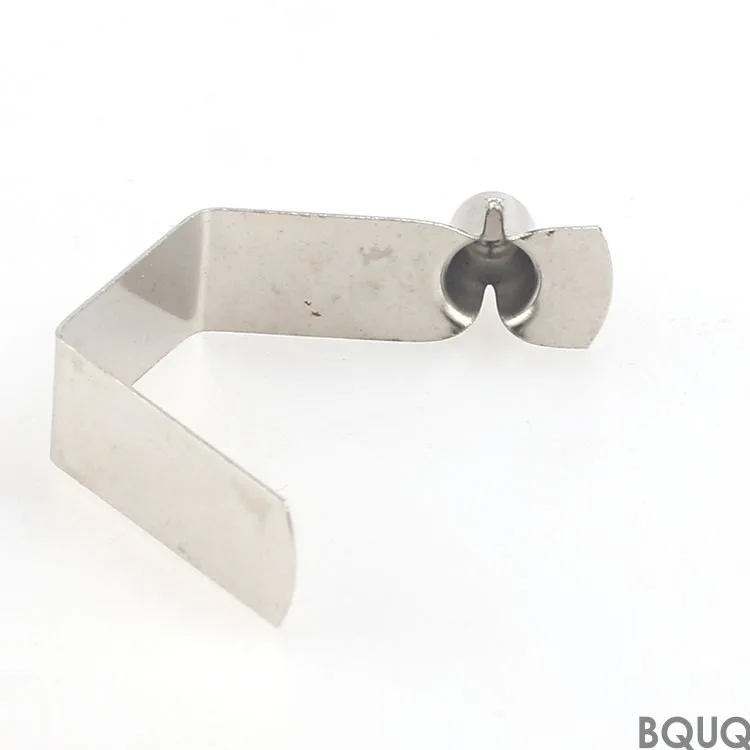
电子屏蔽罩/弹片:弹性稳定,插拔力一致,无氧化、无脆断
连接器端子:高精度折弯,尺寸公差±0.02mm,毛刺可控
散热器扣片/鳍片:材料不撕裂,回弹一致,装配顺畅
机器人结构支架/支撑件:高强度钢冲压,平面度可控,焊接面平整
电池极片/汇流排:紫铜/铝冲压,无毛刺,导电面光滑
. 可见的质量底线
模具钢:坚持指定牌号,入库光谱抽检,杜绝偷工减料。
冲压油:专用挥发性冲压油,零件表面清洁无残留。
首件确认:每批次首件需三坐标全尺寸测量,并保留签名。
末件比对:批次结束时,末件与首件比对,验证模具状态无衰减。
包装标准:精密定制吸塑托盘,防碰撞、防变形、防混料。
合作流程:四步让冲压件不再成为您的焦虑
第一步 发送图纸:提交3D/2D图纸及需求,工程师即时响应。
第二步:接收DFM——4小时内接收可制造性分析、模具方案及报价。
第三步:确认打样——开模周期为[X]天,首样附带全尺寸报告供您实测。
第四步:量产交付——订单确认后排产,按节点交付,随附检测报告。
· 常见问题
问:你们能冲压的材料最小厚度是多少?最大吨位是多少?
答:我们的冲压设备吨位覆盖[25]吨至[180]吨,材料厚度从0.1mm到6.0mm。请发送图纸评估,我们将提供最匹配的机器和模具方案。
问:模具归谁所有?是否额外收费?
答:模具费用按合同明确分摊或买断。若买断模具,所有权归您,模具由我们免费终身保管维护;若按协议分摊,达到约定冲次后模具费免除。
问:量产后出现质量波动怎么办?
答:每批次首末件数据归档,SPC过程监控预警异常波动。若因我方制造原因导致质量问题,无条件返工或赔偿。
问:能否支持多品种小批量生产?
答:可以。我们拥有快速换模系统和柔性排产机制,最小起订量灵活,欢迎发图确认。
让您的冲压件告别批次间的“开盲盒”体验。
立即发送图纸,免费获取DFM分析,体验万次冲压如一日的稳定品质。
工程师评估工艺可行性与成本,24
打样确认
量产制造
检测交付 → 出货全检并提供报告,按约定包装发运。资质与质保质量体系与 → 售后承诺 → 质量管理体系认证,过程文件可追溯。 → 材质证明